Свяжитесь с нашими Серверное шасси Инженеры и отдел продаж
24 тысячи подписчиков
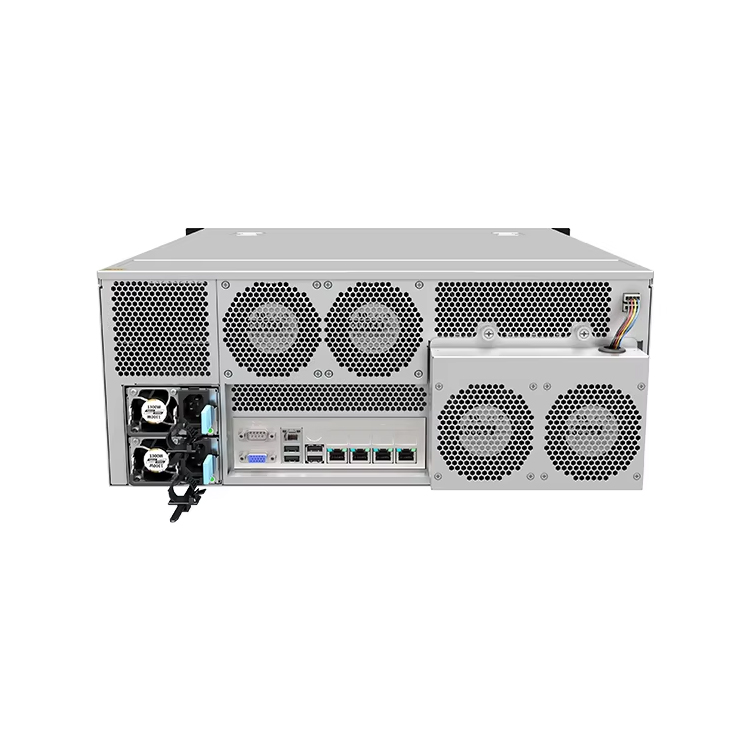
Сообщите нам о назначении оборудования, типе шасси, высоте стойки, материнской плате, графическом процессоре, отсеках для дисков, блоке питания, системе охлаждения, разъемах ввода-вывода и количестве, необходимом для заказа. Наши инженеры и специалисты отдела продаж подберут для вашего проекта стандартную модель или конфигурацию по схеме OEM/ODM.
Разработка проекта нестандартного корпуса должна начинаться с определения комплектующих, условий эксплуатации, метода сборки, требований к обслуживанию и объема производства, а не с чертежа листового металла.
Анализ технологичности (DFM) необходимо провести до изготовления первого прототипа. Радиусы изгиба, инструментарий, длины фланцев, расположение отверстий, доступ для сварки, допуски и виды отделки — все эти факторы влияют на то, можно ли изготовить изделие в соответствии с CAD-моделью.
Первый прототип должен подтвердить правильность посадки, работоспособность, простоту сборки, воздухопроницаемость, прочность и доступность для технического обслуживания. Это не просто более привлекательная версия чертежа.
Более узкие допуски не всегда означают лучшее качество. Контролируйте размеры, влияющие на сопряжения и функциональность; во всех остальных случаях оставляйте запас для производственного процесса.
Фактическая передача проекта в производство происходит только после согласования чертежей, спецификаций, видов отделки, контрольных точек, уровней ревизии и утвержденного физического образца.
Хороший процесс изготовления металлических корпусов на заказ позволяет устранить неопределённости на раннем этапе. При плохом процессе эти неопределённости выявляются уже после того, как металл был разрезан.
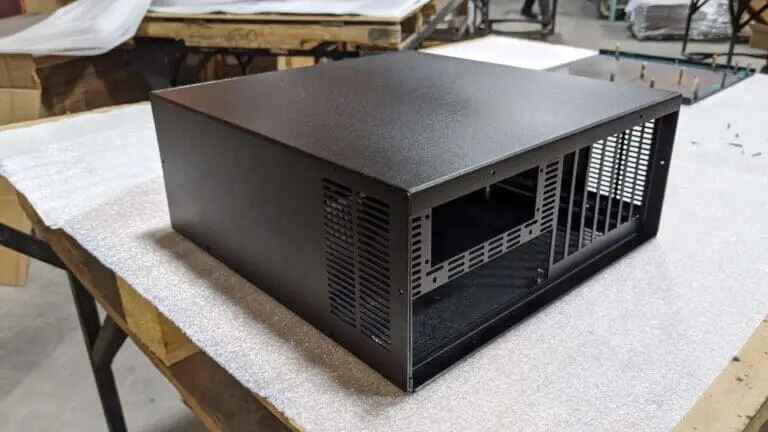
Снаружи изготовленный на заказ металлический корпус выглядит просто.
Шесть панелей. Несколько изгибов. Несколько отверстий. Порошковое покрытие. Готово.
Только вот так бывает редко.
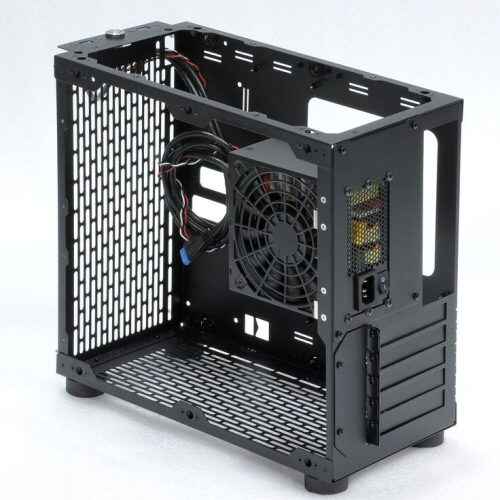
В корпусе могут размещаться материнская плата, блок питания, вентиляторы, диски, графические процессоры, коммутаторы, разъемы, фильтры, направляющие, кабели, кронштейны, дисплеи, ручки или оборудование, специально разработанное по заказу клиента. Каждый компонент создает новый интерфейс. Каждый интерфейс создает дополнительную возможность для возникновения ошибок, связанных с размерами, изгибами, допусками, инструментами, отделкой или допущениями при сборке.
Именно поэтому изготовление металлических корпусов на заказ — это, по сути, разработка продукта, замаскированная под работу с листовым металлом.
Коммерческое давление также становится всё труднее игнорировать. Исследование компании Protolabs по разработке продукции на 2024 год (открывается в новой вкладке) провели опрос среди 767 инженеров и дизайнеров и сообщили, что средний срок разработки продукта составляет около 22 месяцев. В то же время 82% респондентов отметили, что постоянно ищут способы ускорить разработку, а 65% заявили, что им необходимо разрабатывать продукты быстрее, чтобы опережать конкурентов.
Скорость имеет значение.
Однако пропуск этапов проектирования, как правило, приводит к затягиванию процесса.
Что на самом деле включает в себя процесс разработки металлических корпусов на заказ?
Практическая последовательность разработки обычно выглядит следующим образом:
Сцена
Главный выход
Что может пойти не так
1. Определение требований
Технические характеристики оборудования и производительности
Отсутствующие компоненты или противоречивые требования
2. Механическая архитектура
Первоначальная схема размещения оборудования
Недостаточный доступ, зазор, воздухообмен или конструктивная опора
Невыполнимые изгибы, дорогостоящие конструктивные элементы, проблемы с допусками
5. Изготовление прототипа
Физический образец
Становятся заметными расхождения между чертежами и конечным изделием
6. Проверка соответствия и работоспособности
Результаты тестирования и список исправлений
Проблемы, связанные с помехами, монтажом, перегревом или обслуживанием
7. Выпуск проекта
Контрольные чертежи и спецификации
Неверная версия поступила в производство
8. Пробное производство
Небольшая тиражная партия
Между единицами наблюдаются отклонения в технологическом процессе
9. Серийное производство
Утвержденное производство
Снижение качества, замена поставщиков, несогласованность проверок
Важно то, что эти этапы взаимосвязаны.
Конструкция влияет на производство. Производство влияет на допуски. Допуски влияют на сборку. Сборка влияет на удобство обслуживания. Финишная обработка может даже повлиять на то, будет ли резьбовое отверстие, сопрягаемая поверхность, точка заземления или скользящий элемент по-прежнему функционировать.
Именно из-за того, что каждый этап рассматривается как отдельная закупочная операция, проекты начинают терять время.
Этап 1: Определение границ реальной системы
Первый рисунок не должен идти первым.
Требования должны...
Что касается промышленного компьютера, сервера, сетевого устройства, блока управления, системы хранения данных или другого электронного корпуса, инженерной команде необходимо понимать, что именно будет размещено внутри этого металлического корпуса.
Обычно это означает подтверждение:
общие пределы размеров
высота стойки или способ крепления
размеры материнской платы или печатной платы
координаты монтажных отверстий
Технические ограничения графического процессора и карты PCIe
Например, указание “ATX” в технических характеристиках материнской платы не дает полного представления о её механических характеристиках. Поставщику по-прежнему необходимы фактические размеры, расположение распорок, размещение портов ввода-вывода, пространство вокруг соседних разъемов, места выхода кабелей, высота радиатора, геометрия плат расширения и наличие препятствий поблизости.
Метки — это полезно.
Решают чертежи.
Этап 2: Создание механической конструкции перед оформлением корпуса
Как только входные данные станут достаточно стабильными, можно приступать к разработке архитектуры корпуса.
Именно здесь инженеры определяют:
конструкция панелей
внутренние скобки
съемные крышки
крепежные выступы
приводные каркасы
ребра жесткости
стены вентилятора
Поддержка PSU
Фиксация разъема PCIe
трассы прокладки кабелей
люки
порядок сборки
стратегия крепления
Одной из распространенных ошибок является разработка каждого компонента по отдельности и проверка всей сборки только в конце работы.
Это не так.
Корпус необходимо с самого начала рассматривать как единую систему в сборе.
Даже технически правильный лоток материнской платы может оказаться непригодным из-за того, что разъем расположен слишком близко к стенке. Вентилятор может идеально вписываться в пространство, но его замена станет невозможной после установки блока питания. Винт может быть виден на CAD-чертеже, но недоступен для отвертки на сборочной линии.
Для проектов, связанных с компьютерами и серверами, хорошо Проектирование металлических корпусов означает, что следует проверять интерфейсы, а не полагаться исключительно на названия категорий компонентов.
Повторяйте один простой вопрос снова и снова:
Кто-нибудь вообще сможет собрать и обслуживать эту штуку?
Это позволяет поймать много рыбы.
Этап 3: Выбирайте материал исходя из задачи, а не из привычки
И сталь, и алюминий могут служить отличным материалом для изготовления корпусов.
Но это не означает, что они взаимозаменяемы.
Холоднокатаная сталь может обладать привлекательными характеристиками прочности, жесткости, стоимости и технологичности для многих систем, устанавливаемых в помещениях. Оцинкованная или покрытая сталь обеспечивает дополнительную защиту от коррозии. Использование нержавеющей стали может быть целесообразно в случаях, когда важны такие факторы, как коррозия, санитарные требования или суровые условия эксплуатации. Алюминий снижает вес и может быть полезен в тех случаях, когда при проектировании определяющую роль играют такие факторы, как мобильность, коррозионная стойкость или тепловые характеристики.
Толщина имеет не меньшее значение.
Увеличение толщины каждой панели с целью повышения “прочности” корпуса, как правило, приводит к появлению новых недостатков:
больший вес
более сложная формовка
более высокая стоимость материалов
различные особенности изгиба
увеличение нагрузки при перемещении
возможные помехи в работе оборудования, разработанного с учетом другой толщины
Часто более разумным решением является локальное усиление.
Добавьте кромку. Добавьте профилированную ребристую вставку. Измените геометрию фланца. Добавьте кронштейн в том месте, где действительно действует нагрузка.
Прежде чем просто засыпать проблему металлом, воспользуйтесь геометрией.
Масштабы отрасли производства листового металла объясняют, почему у производителей имеется столь широкий выбор материалов и технологических процессов. Отчет компании Grand View Research о рынке листового металла (открывается в новой вкладке) приводится оценка объёма мирового рынка в 2024 году на уровне примерно $ 181,85 млрд и прогнозирует, что этот показатель достигнет примерно $272,26 млрд к 2030 году, при этом прогнозируемый среднегодовой темп роста (CAGR) на 2025–2030 годы составляет 7,01 TP6T.
Однако для покупателей размер рынка не решает техническую проблему.
Правильный материал — это тот, который подходит для данного изделия.
Этап 4: Проведите анализ DFM перед заказом прототипа
Именно на этом этапе CAD-модель начинает превращаться в производственную документацию.
При проектировании с учетом технологичности необходимо учитывать реальные производственные процессы:
На практике часто всё сводится к тому, что поставщик задаёт неудобные вопросы, прежде чем эти вопросы обернутся значительными затратами.
“Действительно ли для этого отверстия требуется точность ±0,05 мм?”
“Можно ли удлинить этот фланец на 3 мм?”
“Можно ли сместить это отверстие подальше от изгиба?”
“Нужно ли сваривать эту поверхность?”
“Можно ли согнуть кронштейн вместо того, чтобы обрабатывать его на станке?”
“Вам нужно это измерение до нанесения покрытия или после?”
Это хорошие вопросы.
Не стоит наказывать производителя за то, что он задал этот вопрос.
Согласно Отчет компании Fictiv «Состояние производственной отрасли и цепочек поставок в 2025 году» (открывается в новой вкладке), 91% из 254 опрошенных руководителей производственных предприятий и компаний, занимающихся управлением цепочками поставок, заявили, что сталкиваются с препятствиями на пути инноваций и внедрения новых продуктов. В отчете также отмечаются такие препятствия, как медленные циклы обратной связи (39%) и ограниченная технологическая осуществимость (38%).
Именно на это и направлена проверка DFM: на запоздалые отзывы и непредвиденные проблемы при производстве.
CAD-модель может быть идеальной, но деталь после гибки всё равно может оказаться неправильной
Недавно я наткнулся на обсуждение на инженерном форуме, которое показалось мне до боли знакомым.
Инженер тщательно смоделировал металлический корпус в SolidWorks. Коэффициент K? Проверено. Радиус изгиба? Проверено. Зазоры в углах? Около 0,1 мм в CAD.
На экране всё выглядело аккуратно.
Затем они изготовили эту деталь.
Огромный разрыв.
Обсуждение быстро перешло к реальным производственным процессам: инструмент для гибочного пресса мог давать внутренний радиус, отличный от заданного в CAD, поправка на изгиб могла не соответствовать фактической настройке оборудования, а размеры фланца или положение изгиба, возможно, требовали корректировки.
В этом и заключается самая сложная часть проектирования изделий из листового металла.
CAD-модель не деформирует металл.
Машина это делает.
В материале это есть.
Это зависит от инструментария.
Это делают оператор и процесс.
Оригинал Обсуждение листового металла на Reddit (открывается в новой вкладке) также вызвал отклики, в которых рекомендуется проводить испытания на изгиб и использовать данные о поправках на изгиб, характерные для конкретного цеха, вместо того, чтобы полагаться исключительно на теоретические настройки.
Именно поэтому мы никогда не считаем чертеж “готовым к производству” только потому, что плоская выкройка сгенерирована успешно.
Поставщик должен согласовать проектные допущения с производственным процессом, в рамках которого фактически будет изготавливаться корпус.
Этап 5: Создание прототипа, позволяющего ответить на вопросы
Прототип — это не демонстрационный образец.
У него должна быть работа.
В ходе тщательного анализа прототипа следует дать ответы на такие вопросы, как:
Fit
Все детали подходят?
Винты совпадают по линиям?
Правильно ли отцентрированы вырезы для разъемов?
Достаточно ли места для кабелей?
Сборка
Могут ли технические специалисты устанавливать компоненты в логической последовательности?
Можно ли добраться до крепежных элементов с помощью инструментов?
Есть ли застрявшие винты или недоступные гайки?
Механические характеристики
Крышка сгибается?
Требуется ли дополнительная поддержка графического процессора?
Приводят ли тяжелые компоненты к деформации шасси?
Охлаждение
Не заблокированы ли впускной и выпускной каналы?
Воздух обходит горячие детали?
Не мешают ли кабели работе вентиляторов?
Сервис
Можно ли заменить вентилятор, блок питания, диск или плату, не разбирая при этом половину системы?
При проверке плотности прилегания следует по возможности использовать реальные компоненты.
Это не обычная плата.
Это не рисунок графического процессора.
Это не предполагаемый блок питания.
Настоящее оборудование.
К факторам высокого риска относятся:
Изоляционные стойки для печатных плат
задние отверстия для ввода-вывода
Выравнивание слотов PCIe
баллы за хранение карт
интерфейсы приводных лотков
крепление к рельсам
вырезы для разъемов
крепление вентилятора
защелкивание
геометрия шарнира
сжатие прокладки
расположение панелей соединения
В данном случае важно учитывать суммирование допусков.
Представьте себе три кронштейна между печатной платой и задней панелью. Каждый отдельный размер может пройти проверку, но при этом весь узел в сборе всё равно может сместиться настолько, что это затруднит монтаж разъёма.
Именно поэтому при проверке следует учитывать конечный результат сборки, а не только размеры отдельных деталей.
Непопулярное мнение: самый «плотный» рисунок — это, как правило, не самый удачный рисунок
Вот точка зрения, которая порой вызывает у отделов закупок чувство дискомфорта:
Введение жестких допусков повсеместно не делает корпус более качественным.
Часто это приводит к удорожанию.
Листовой металл изгибается. Он возвращается в исходное положение. Различные изгибы приводят к накоплению отклонений. Сварка приводит к нагреву. Порошковое покрытие увеличивает толщину. Крупные панели деформируются иначе, чем мелкие обработанные детали.
Так зачем же допускать отклонения по всем нефункциональным параметрам, как в случае с высокоточной деталью для аэрокосмической отрасли?
Я бы предпочел, чтобы допуски на косметические и некритические элементы геометрии были достаточно широкими, а вот в тех местах, где от этого зависит функциональность, контроль был строгим.
Например:
Характеристика
Типичный приоритет управления
Почему
Схема размещения компонентов на печатной плате
Очень высокий
Прямой аппаратный интерфейс
Вырез для разъема
Очень высокий
Несоосность может помешать сборке
Крепление PCIe/GPU
Очень высокий
Выравнивание и структурная поддержка
Точки крепления к стойке
Очень высокий
Требуется подключение к внешнему оборудованию
Защелки и петли
Высокий
Влияет на открытие и закрытие
Общая ширина декоративной панели
Средний
Зависит от спаривания и внешнего вида
Внутренний бесконтактный фланец
Нижний
Часто обеспечивает свободу в производстве
Декоративное отверстие
От низкого до среднего
Жесткий контроль может не приносить никакой функциональной пользы
Это не повод для небрежного отношения к производству.
Наоборот.
Инженерная точность — это применение точности там, где она приносит реальную пользу.
Чем строже требование, тем важнее уметь объяснить почему существует это требование.
Этап 7: Правильное закрепление проекта
Прототип одобрен?
Хорошо.
А теперь начинается самая опасная часть.
Производство.
Утвержденный прототип необходимо преобразовать в стандартизированный производственный комплект, который можно будет воспроизвести через несколько недель или месяцев, не полагаясь на чью-либо память.
В этот пакет могут входить:
3D-САПР
Чертежи для изготовления 2D-деталей
файлы с плоской схемой
марки материалов
толщина материала
список оборудования
Технические характеристики крепежных элементов PEM
требования к сварке
спецификация отделки
цветовая кодировка
инструкции по маскировке
этикетки
художественное произведение
BOM
сборочные чертежи
требования к упаковке
критерии проверки
утвержденная редакция
утвержденный эталонный образец
Особое внимание следует уделить контролю версий.
Удивительно распространённая схема сбоя выглядит следующим образом:
Прототип версии B прошел испытания.
Инженер прислал по электронной почте одно небольшое изменение в версии Rev C.
Отдел закупок оформляет заказ на поставку, используя приложенный чертеж более ранней версии.
В папке «production» компании Factory по-прежнему находится версия Rev B.
Спустя двадцать пять частей все обнаруживают, что обсуждали разные файлы.
Имена файлов не являются средством управления версиями.
Этап 8: Планирование процесса изготовления металлического корпуса
После утверждения проекта завод приступает к выполнению производственных операций.
порошковое покрытие, гальваника, анодирование или иная отделка
шелкография или нанесение этикеток
механическая сборка
проверка
упаковка
Порядок имеет значение.
Если установить неподходящее оборудование слишком поздно, инструменты не смогут к нему добраться.
Нанесите порошковое покрытие на заземляющую поверхность, которая должна была быть заклеена, в результате чего нарушается электрическая связь.
Если изменить форму выреза после нанесения покрытия, красивый внешний вид будет утрачен.
Поэтому технология изготовления должна быть частью инженерного плана, а не «черным ящиком», скрывающимся за коммерческим предложением.
Этап 9: Использование пробного производства для проверки воспроизводимости
Один удачный прототип доказывает, что такой корпус можно изготовить.
Это не доказывает, что число 100 можно построить таким же образом.
Именно поэтому пробная партия может оказаться полезной.
Пилотный проект выявляет производственные проблемы, которые может скрывать отдельный прототип:
Сохраняется ли изгиб неизменным на всех деталях?
Различается ли расположение приспособлений?
Накапливаются ли деформации, возникающие при сварке?
Рабочие одинаково интерпретируют чертеж?
Влияет ли толщина покрытия на процесс сборки?
Соответствуют ли друг другу приобретенные крепежные детали?
Сможет ли контроль качества идти в ногу с производством?
Является ли время сборки реалистичным с коммерческой точки зрения?
Именно здесь идеи по снижению затрат становятся более надежными.
По завершении проектных работ у производителей могут появиться возможности для:
соединить детали
устранить лишние сварные швы
заменить механическую обработку на формовку
стандартизировать крепежные детали
упростить скобки
сократить количество изменений в настройках
изменить последовательности изгибов
улучшить вложенность
повысить плотность упаковки
Сделайте это после того, как работоспособность функции будет подтверждена.
Пока все только гадают — нет.
Скорость прототипа имеет смысл только при быстрой обратной связи
Современные покупатели, что вполне понятно, стремятся к сокращению циклов разработки.
У этого давления есть под собой основания. По данным Fictiv, среди пользователей услуг производства по запросу, 99% сообщила о полученных выгодах, с 56%, ссылаясь на более быстрые циклы разработки, 51% — улучшенное качество, а 45% — улучшенная прозрачность.
Однако сама по себе быстрая изготовка не является целью.
Быстрая обратная связь — это...
Прототип, доставленный за три дня, не принесёт особой пользы, если он будет лежать на столе две недели, прежде чем кто-нибудь установит оборудование.
Лучшие циклы разработки — это короткие циклы:
создать → собрать → обнаружить проблему → зафиксировать проблему → исправить → создать заново
Не:
создать → обсудить → забыть → отправить скриншоты → изменить три несвязанных между собой вещи → потерять нить ревизий → создать заново
Этот второй цикл требует больших вычислительных затрат.
Что следует предоставить заказчикам производителю металлических корпусов на заказ?
Если вы хотите получить точный расчет вместо приблизительной цифры с учетом рисков, предоставьте поставщику достаточно информации, чтобы он мог правильно оценить объем работ.
Как минимум:
Технические данные
2D-чертежи
3D-модели
габаритные размеры
материал
толщина
требования к допуску
аппаратное обеспечение
пояснения к сварке
завершить
Информация о компонентах
Чертеж печатной платы или материнской платы
Технические характеристики блока питания
размеры вентилятора
конструкция привода
Сведения о PCIe или графическом процессоре
технические характеристики разъема
компоненты отображения или управления
Коммерческая информация
количество прототипов
пробная партия
планируемый объем производства
годовой объем
целевая дата
пункт назначения
требования к упаковке
Информация о качестве
критические размеры
косметический стандарт
требования к отчёту о проверке
утвержденный порядок подготовки образцов
документация по обеспечению соответствия
требования к отслеживаемости
Нечетко сформулированный запрос предложений вынуждает производителя делать предположения.
И эти предположения цитируются.
Либо в виде дополнительных затрат сейчас, либо в виде проблем в будущем.
Как определить, способен ли поставщик действительно разработать корпус
Не стоит оценивать поставщика нестандартных корпусов, задавая ему лишь следующие вопросы:
“Сколько это стоит?”
Спросите, как они думают.
Среди полезных вопросов можно назвать следующие:
Кто проводит экспертизу DFM?
Могут ли ваши инженеры проверить компоновку моего компонента?
Какие данные по гибкости вы используете для данного материала и толщины?
Какие допуски вы считаете рискованными?
Какие размеры вы будете проверять?
Как осуществляется контроль за внесением изменений в проект?
Могу ли я утвердить физический образец перед запуском в производство?
Что произойдет, если прототип потребует доработки?
Покрытие порошковой краской и монтаж фурнитуры осуществляются собственными силами или передаются на аутсорсинг?
Как предотвратить попадание старой версии в производственную среду?
Какие документы прилагаются к результатам окончательной проверки?
Сможете ли вы обеспечить тот же технологический процесс при повторных заказах?
Качество вопросов, задаваемых поставщиком, зачастую говорит о многом больше, чем презентация продавца.
Предприятие, которое сразу же дает расценки на изготовление сложного корпуса из листового металла по индивидуальному заказу, не поинтересовавшись при этом фурнитурой, допусками, видом отделки, способом сборки или областью применения, возможно, просто оценивает стоимость исходя из того, что видит.
Это не то, что вам на самом деле нужно.
Откуда на самом деле берутся самые большие затраты на разработку
Самые дорогостоящие проблемы, связанные с корпусами, редко обусловлены высокой стоимостью отдельного листа металла.
Они обходятся дорого, потому что проблема обнаруживается слишком поздно.
Обнаружена проблема
Вероятные последствия
В ходе рассмотрения концепции
Изменение в CAD
На этапе DFM
Рисование изменений
На этапе создания первого прототипа
Один образец, переработанный или восстановленный
В ходе пилотного запуска
Затронута небольшая партия
В ходе серийного производства
Риски, связанные с запасами, трудозатратами, графиком работ и повторными работами
После отправки товара заказчику
Возврат товаров, ремонт на месте, ущерб репутации
Именно на эти экономические аспекты покупателям следует обратить внимание.
Десятиминутный разговор перед созданием прототипа может обойтись недорого.
Разъем, который не вставляется в гнездо после того, как 500 шасси с покрытием были уложены в коробки, — это не тот случай.
Более эффективный процесс разработки способствует появлению новых проблем
Лучшие проекты по изготовлению металлических корпусов на заказ — это не те, которые никогда не меняются.
Именно они меняются раньше всех.
Перед фиксацией проекта в системе CAD требования подвергаются критическому анализу.
Перед резкой металла проводится проверка проекта в системе CAD.
Перед запуском в серийное производство прототип проходит испытания.
Перед масштабированием объёма пилотный проект сталкивается с трудностями.
Именно в этом и заключается суть зрелого процесса разработки. Он ставит неудобные вопросы на повестку дня, пока ответить на них ещё несложно.
Индивидуальный металлический корпус — это, по сути, производственная система, заключенная в корпус другой системы. Механическое проектирование, изготовление, комплектующие, охлаждение, сборка, поставка компонентов, отделка, контроль качества и техническое обслуживание — все эти процессы объединены в одном корпусе.
Побудите эти команды начать переговоры как можно раньше.
С металлом все гораздо проще.
Вопросы и ответы
Как выглядит процесс разработки металлических корпусов на заказ?
Это последовательность операций, с помощью которой требования к изделию преобразуются в готовый к производству, проверенный и тиражируемый металлический корпус.
Как правило, он охватывает требования, механическую компоновку, выбор материалов, проектирование с учетом технологичности (DFM), создание прототипов, проверку посадки, доработки, пробное производство, утверждение качества и серийное производство.
Сколько времени занимает разработка металлического корпуса по индивидуальному заказу?
Сроки реализации зависят от сложности проекта, количества итераций прототипа, видов отделки, компонентов, испытаний и скорости получения одобрения.
Простой корпус может быть готов к производству в короткие сроки, в то время как для компактного сервера, промышленного компьютера, электрической сборки или корпуса с значительной степенью индивидуальной настройки может потребоваться несколько циклов проектирования и создания прототипов перед запуском в серийное производство.
Почему DFM имеет важное значение для изготовления корпуса из листового металла по индивидуальному заказу?
DFM позволяет выявить элементы конструкции, изготовление которых сопряжено со сложностями, высокими затратами или нестабильным качеством, ещё до начала производства.
Он проверяет радиусы изгиба, длину фланцев, расположение отверстий, доступ для инструментов, допуски, сварку, крепление, виды отделки и требования к сборке с учетом реального производственного процесса.
Нужен ли мне прототип перед запуском в серийное производство?
При разработке нового корпуса по индивидуальному заказу настоятельно рекомендуется изготовить физический прототип.
Это позволяет инженерам проверить совместимость компонентов, последовательность сборки, правильное расположение разъемов, доступ для технического обслуживания, жесткость конструкции, зазоры между панелями, организацию воздушных потоков, качество отделки и другие параметры, которые могут быть незаметны при работе с CAD-моделями.
Должны ли все размеры корпуса иметь узкий допуск?
Нет. Узкие допуски следует устанавливать только для размеров, влияющих на функциональность или сопрягаемые поверхности.
Применение неоправданно жестких допусков к косметическим или нефункциональным элементам листового металла может привести к увеличению затрат на производство и контроль качества, не улучшая при этом качество готовой продукции.
Какие файлы нужно отправить для получения расчета стоимости изготовления корпуса на заказ?
Присылайте 2D-чертежи, 3D-модели, информацию о компонентах, материалах, отделке, допусках, количествах и критических требованиях, если такая информация имеется.
Предоставление подробной информации о материнской плате, печатной плате, блоке питания, графическом процессоре, вентиляторе, разъемах, устройствах хранения данных, креплениях и сборке помогает производителю оценить осуществимость проекта, а не составлять смету на основе предположений.
Что необходимо проверить перед передачей корпуса в производство?
Подтвердите окончательную редакцию, физический образец, материалы, размеры, интерфейсы, аппаратное обеспечение, виды отделки, спецификацию, контрольные точки, этикетки, упаковку и объем производства.
Перед началом серийного производства поставщик и заказчик должны работать на основе одного и того же утвержденного производственного комплекта.
Марк Ли — основатель и специалист по OEM/ODM-производству серверных шасси
Марк Ли — основатель компании ISTONECASE, имеющий 20-летний опыт работы в сфере производства серверных шасси. Он специализируется на OEM/ODM-решениях для графических процессоров (GPU) и искусственного интеллекта (AI), а также на шасси для монтажа в стойку, промышленном оборудовании, настенных шасси, сетевых хранилищах (NAS), шасси формата Mini-ITX и многоузловых шасси. Его экспертиза позволяет реализовывать индивидуальные аппаратные проекты для центров обработки данных, вычислений на базе искусственного интеллекта, корпоративных систем хранения данных, периферийных вычислений, сетевых решений и промышленных приложений.