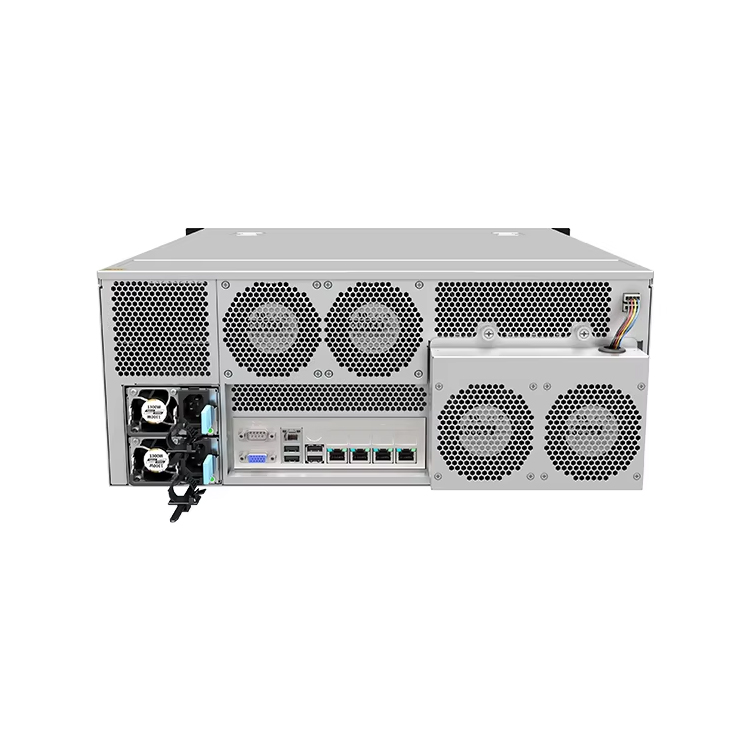
ぜひ弊社まで サーバーシャーシ エンジニアおよび営業チーム
チャンネル登録者数24,000人
お客様の用途、シャーシの種類、ラックの高さ、マザーボード、GPU、ドライブベイ、電源、冷却システム、I/O、および注文数量をお知らせください。当社のエンジニアおよび営業チームが、お客様のプロジェクトに適した標準モデルまたはOEM/ODM構成をご提案いたします。.
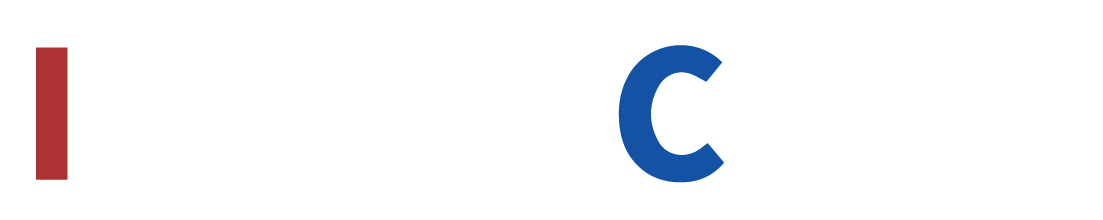
特注の金属製筐体は、外から見るとシンプルに見えます。.
パネルが6枚。曲げ加工がいくつか。穴がいくつか。粉体塗装。完成。.
ただ、実際にはそううまくいくことはめったにない。.
筐体には、マザーボード、電源ユニット、ファン、ドライブ、GPU、スイッチ、コネクタ、フィルター、レール、ケーブル、ブラケット、ディスプレイ、ハンドル、あるいは顧客固有のハードウェアなどを収納する必要がある場合があります。各コンポーネントは、新たなインターフェースを生み出します。そして、各インターフェースは、寸法、曲げ、公差、金型、表面仕上げ、あるいは組み立てに関する想定が誤る可能性をまた一つ生み出すことになります。.
だからこそ、オーダーメイドの金属筐体の製造は、実際には板金加工という形をとった製品開発作業なのである。.
商業的な圧力も、もはや無視しづらくなってきている。. プロトラブスの2024年製品開発調査 (新しいタブで開きます)は、767人のエンジニアおよびデザイナーを対象に調査を行い、製品開発の平均所要期間は約22ヶ月であると報告しました。 一方で、回答者の82%は、開発を加速させる方法を常に模索していると答え、65%は、競合他社に先んじるために製品開発を迅速化する必要があると回答した。.
スピードが重要です。.
しかし、設計の工程を省略するのは、たいてい時間がかかってしまうものです。.
実際の開発の流れは、通常、次のようなものになります:
| ステージ | メイン出力 | どのような問題が起きる可能性があるか |
|---|---|---|
| 1. 要件定義 | ハードウェアおよび性能仕様 | 欠落している構成要素や、矛盾する要件 |
| 2. 機械的アーキテクチャ | 初期のエンクロージャーのレイアウト | アクセス性、クリアランス、通気性、または構造的支持が不十分 |
| 3. 素材と仕上げの選定 | 材料仕様 | 過負荷、腐食、被膜間の競合 |
| 4. DFMレビュー | 製造可能な設計 | 実現不可能な曲げ、高コストな仕様、公差の問題 |
| 5. 試作の製作 | 実物サンプル | CADと実際の生産との違いが明らかになる |
| 6. 適合性および機能の検証 | テスト結果と修正リスト | 干渉、組み立て、熱、または保守に関する問題 |
| 7. 設計承認 | 管理図面および部品表(BOM) | 誤ったリビジョンが本番環境に反映される |
| 8. 試作 | 小規模で繰り返し可能なバッチ | ユニット間で工程ばらつきが見られる |
| 9. 量産 | 承認済み生産 | 品質のばらつき、サプライヤーの変更、検査の不均一性 |
重要な点は、これらの段階が互いに影響し合っているということです。.
設計は製造に影響を与えます。製造は公差に影響を与えます。公差は組立に影響を与えます。組立は保守性に影響を与えます。仕上げ処理によっては、ねじ穴、嵌合面、接地ポイント、あるいは摺動部品が正常に機能するかどうかさえ変わってしまうことがあります。.
各段階を個別の調達活動として扱うことで、プロジェクトのスケジュールに遅れが生じ始めるのです。.
最初の絵を最初に描くべきではありません。.
要件は~であるべきです。.
産業用コンピュータ、サーバー、ネットワーク機器、制御盤、ストレージシステム、その他の電子機器筐体については、エンジニアリングチームは、その金属製の筐体の中に実際に何が収められるのかを把握しておく必要があります。.
通常、これは以下の点を確認することを意味します:
ここでこそ、規律ある 金属筐体の設計プロセス 驚くほど多くの手直しの手間を省くことができます。.
たとえば、マザーボードの仕様書に「ATX」と記載されていても、それだけでは機械的な詳細がすべてわかるわけではありません。サプライヤーとしては、実際の寸法、スタンドオフの位置、I/Oの配置、隣接するコネクタのスペース、ケーブルの引き出し口、ヒートシンクの高さ、拡張カードの形状、および周辺の障害物などの情報を依然として把握する必要があります。.
ラベルがあると便利です。.
図面が決め手となる。.
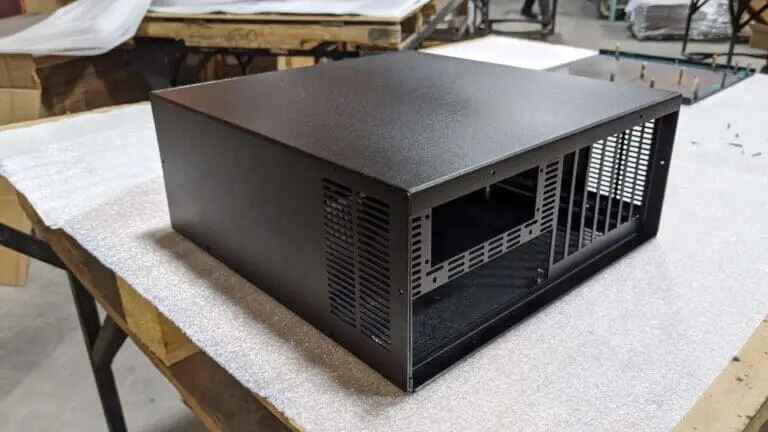
入力が十分に安定したら、筐体の設計に着手できます。.
ここで、エンジニアは以下を確立します:
よくある間違いの一つは、すべてのコンポーネントを個別に設計し、組み立て完了間近になって初めて全体を検証してしまうことです。.
それは逆です。.
筐体は、最初から組み立てられたシステムとして検討する必要があります。.
技術的には正しいマザーボードトレイであっても、コネクタが壁面に近すぎるために故障することがあります。ファンはぴったり収まるものの、PSUを取り付けた後は交換できなくなってしまうこともあります。CAD上ではネジが見えているのに、組み立てラインではドライバーで手が届かないということもあります。.
コンピュータやサーバー関連のプロジェクトにおいては、優れた 板金筐体の設計 つまり、コンポーネントのカテゴリ名だけを鵜呑みにするのではなく、インターフェースを確認することを意味します。.
ある簡単な質問を繰り返し尋ねてみてください:
これ、実際に誰かが組み立ててメンテナンスできるものなんですか?
これでたくさん捕れるね。.
鋼とアルミニウムは、どちらも優れた筐体材料となります。.
だからといって、それらが互換性があるわけではありません。.
冷間圧延鋼板は、多くの屋内システムにおいて、強度、剛性、コスト、加工性といった面で優れた特性を発揮する可能性があります。亜鉛メッキ鋼板やコーティング鋼板を使用すれば、耐食性を高めることができます。腐食、衛生面、あるいは過酷な環境が重要な要素となる場合は、ステンレス鋼の使用が適している場合があります。アルミニウムは軽量化につながり、携帯性、耐食性、あるいは熱的特性が設計の決め手となる場合に有効です。.
厚さも同様に重要です。.
筐体を「より頑丈」にするためにすべてのパネルの厚みを増すと、通常、新たな問題が生じます:
多くの場合、より賢明な選択は、現地での支援を強化することです。.
ヘムを追加する。成形リブを追加する。フランジの形状を変更する。実際に荷重がかかる場所にブラケットを追加する。.
問題解決のためにやみくもに金属を投入する前に、幾何学を活用しましょう。.
板金産業の規模の大きさが、製造業者にこれほど多くの材料や加工方法の選択肢がある理由を説明しています。. Grand View Researchの板金市場レポート (新しいタブで開きます)には、2024年の世界市場規模がおよそ $181.85億 そして、その数値は約 $2722.6億(2030年までに), 、2025年から2030年までのCAGRは7.0%とされている。.
しかし、買い手にとって、市場規模だけでは技術的な課題は解決されない。.
その製品にふさわしい素材こそが、正しい素材です。.
ここで、CADモデルは製造用図面としての役割を果たし始めるのです。.
製造適性を考慮した設計では、実際の製造工程を念頭に置くべきである:
このフレーズ 板金筐体の製造適合性設計 堅苦しいですね。.
実際には、サプライヤーが煩わしい質問をするのは、その質問が金銭的な負担となる前に限られることが多い。.
“「この穴は、本当に±0.05 mmの公差が必要なのでしょうか?」”
“「このフランジを3 mm長くすることはできますか?」”
“「この開口部をカーブから離すことはできますか?」”
“「この表面には溶接が必要ですか?」”
“「ブラケットは機械加工ではなく、曲げ加工することはできますか?」”
“「この寸法は、コーティングの前と後、どちらが必要ですか?」”
それは良い質問ですね。.
メーカーに問い合わせたからといって、メーカーを責めてはいけません。.
によると Fictivの「2025年 製造・サプライチェーンの現状」レポート (新しいタブで開きます)、調査対象となった製造・サプライチェーンのリーダー254人のうち、91%人が新製品のイノベーションや市場投入において障壁に直面していると回答しました。また、同報告書では、報告された障壁として、39%社におけるフィードバックループの遅延や、38%社における製造上の実現可能性の限界などが挙げられています。.
まさにそれこそが、DFMレビューが解決すべき課題、すなわちフィードバックの遅れや製造上の予期せぬ問題なのです。.
最近、あるエンジニアリング掲示板で、痛々しいほど見覚えのある議論を目にした。.
あるエンジニアが、SolidWorksを使って板金製筐体のモデルを丹念に作成した。K係数?確認済み。曲げ半径?確認済み。コーナーの隙間?CAD上では約0.1 mm。.
画面上では、すっきりとした印象でした。.
そして、彼らはその部品を作った。.
大きな隔たり。.
議論はすぐに実際の製造プロセスへと移った。プレスブレーキの金型では、CADで使用されたものとは異なる内径が得られる可能性があり、曲げの差し引き量が現場の実際のセットアップと一致しない場合もあり、フランジの寸法や曲げ位置の修正が必要になる場合もあるからだ。.
そこが板金設計の厄介なところなのです。.
CADモデルでは、金属は曲げられません。.
その機械がそうするんです。.
その素材にはその性質があります。.
金型がそうするのです。.
オペレーターとプロセスがそれを行います。.
オリジナル版 Redditでの板金に関する議論 (新しいタブで開く)また、純粋に理論的な設定に頼るのではなく、曲げ試験や各工場固有の曲げ許容値データを参照するよう推奨する意見も寄せられた。.
だからこそ、展開図が正常に生成されたという理由だけで、その図面を「生産準備完了」とは決して見なさないのです。.
サプライヤーは、設計上の前提条件を、実際に筐体を製造する製造プロセスに適合させる必要があります。.
プロトタイプは、単なる見本ではありません。.
仕事があるはずだ。.
本格的なプロトタイプレビューでは、次のような質問に答えるべきです:
フィット
組立
機械的性能
冷却
サービス
化粧品
グッド カスタム筐体の試作 したがって、これは単なるサンプル注文というよりは、体系的な技術試験に近いものと言えます。.
あなたは情報を購入しているのです。.
使ってみてください。.
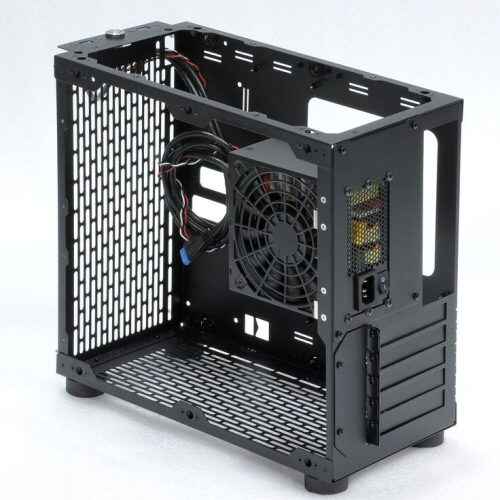
フィットテストでは、可能な限り実際の部品を使用すべきである。.
ありきたりな掲示板ではありません。.
GPUの図ではありません。.
想定外のPSUではありません。.
本物のハードウェア。.
高リスク要因には、以下のものが含まれます:
ここでは、公差の累積が重要になります。.
PCBと背面パネルの間に3つのブラケットがあると想像してみてください。個々の寸法はすべて検査基準を満たしていても、積み重ねた全体がコネクタをわずかにずらし、組み立てを困難にする可能性があります。.
だからこそ、バリデーションでは個々の部品の寸法だけでなく、組み立てられた完成品全体を検証すべきなのです。.
購買チームにとって、時に居心地の悪いと感じられるような見解がこちらです:
あらゆる箇所に厳しい公差を設定したからといって、筐体の品質が向上するわけではありません。.
それによって、費用が高くなってしまうことがよくあります。.
板金は曲がる。そして元に戻る。曲げ方によってばらつきが生じる。溶接により熱が加わる。粉体塗装により厚みが増す。大きなパネルは、小さな機械加工部品とは異なる動きをする。.
では、なぜ航空宇宙用の精密加工部品のように、機能しない寸法まですべて許容しなければならないのでしょうか?
外観や重要でない形状については、許容範囲を広く設定し、機能に直結する部分については厳格に管理するほうがよいと思います。.
例えば、こうだ:
| 特徴 | 一般的な制御優先順位 | なぜ |
|---|---|---|
| PCB実装パターン | 非常に高い | ハードウェアへの直接インターフェース |
| コネクタの切り欠き | 非常に高い | 位置ずれがあると、組み立てが妨げられる可能性があります |
| PCIe/GPUの取り付け | 非常に高い | アライメントと構造的サポート |
| ラック取り付けポイント | 非常に高い | 外部機器との接続が必要です |
| ラッチとヒンジ | 高い | 開閉に影響します |
| パネルの全体的な外観上の幅 | ミディアム | 交配や外見によって異なります |
| 内部非接触フランジ | より低い | 多くの場合、製造の自由度が高い |
| 装飾用の開口部 | 低~中 | 厳格な管理は、機能的な価値をもたらさない可能性がある |
これは、ずさんな製造を擁護する主張ではありません。.
その逆です。.
「エンジニアリングにおける精度」とは、精度が成果につながる場所にこそ精度を注ぐことを意味する。.
要件が厳しければ厳しいほど、説明できることが重要になります なぜその要件があるのか.
プロトタイプの承認は下りましたか?
いいね。.
さあ、ここからが危険な部分だ。.
制作。.
承認された試作品は、誰かの記憶に頼ることなく、数週間あるいは数ヶ月後に再現可能な、管理された製造パッケージへと転換される必要があります。.
そのパッケージには、以下のものが含まれる場合があります:
変更管理には特に注意を払う必要があります。.
驚くほどよく見られる不具合のパターンは、次のようなものです:
プロトタイプ Rev B が合格した。.
エンジニアから、Rev Cの小さな変更点について1件のメールが届いた。.
購買部門は、添付された古い図面に基づいて発注書(PO)を発行しています。.
Factoryの生産フォルダには、依然としてRev Bが含まれています。.
25回にわたるやり取りの末、皆が、それぞれ別のファイルについて話し合っていたことに気づいた。.
ファイル名はバージョン管理の対象ではありません。.
プロジェクトがリリースされると、工場では実際の作業が順次進められます。.
筐体によっては、 板金筐体の製造工程 以下が含まれる場合があります:
順序が重要です。.
間違ったハードウェアを後になって取り付けると、工具が届かなくなってしまいます。.
マスキングしておくべきだった接地面に粉体塗装を施すと、電気的結合が損なわれる。.
コーティング後に切り抜き部分を変更すると、美しい仕上がりが台無しになってしまいます。.
したがって、製造プロセスは、見積書の裏に隠された「ブラックボックス」ではなく、エンジニアリング計画の一部であるべきです。.
1つの成功した試作機があれば、1つの筐体を製作できることが証明される。.
それは、100も同じ方法で構築できることを証明するものではない。.
だからこそ、試験ロットは有用なものとなり得るのです。.
このパイロット版は、単一のプロトタイプだけでは見過ごされがちな生産上の課題を浮き彫りにします:
また、こここそがコスト削減案がより確実なものになる場所でもあります。.
設計作業を終えた後、メーカーは次のような機会を見出すことができるかもしれません:
その処理は、関数が正しく動作することが確認されてから行ってください。.
みんながまだ推測している間は、そうはいかない。.
現代のバイヤーが開発サイクルの短縮を求めるのは当然のことです。.
その圧力には根拠がある。Fictivの報告によると、オンデマンド製造サービスの利用者のうち、, 99%の報告された利点である。 56%:開発サイクルの短縮を理由として, 51%は品質が向上し、45%は透明性が向上した。.
しかし、迅速な製造そのものが目的というわけではない。.
迅速なフィードバックとは。.
3日で納品されたプロトタイプも、ハードウェアの取り付けが行われるまで2週間も机の上に放置されてしまっては、あまり役に立ちません。.
優れた開発ループは短いものです:
構築 → 組み立て → 問題の発見 → 問題の記録 → 修正 → 再構築
注:
ビルド → 議論 → 忘れてしまう → スクリーンショットを送る → 関係のない3つの箇所を変更する → 修正履歴がわからなくなる → 再度ビルドする
その2番目のループは処理コストが高い。.
リスクを織り込んだ大まかな見積もりではなく、具体的な見積もりを希望する場合は、サプライヤーが業務内容を理解できるよう、十分な情報を提供してください。.
少なくとも:
曖昧な見積依頼書では、メーカーは推測を余儀なくされる。.
そして、その仮定が引用されるのです。.
今、追加費用として支払うか、後で問題として直面するか、どちらかです。.
カスタム筐体サプライヤーの評価は、単に次のような質問をするだけでは行わないでください:
“「おいくらですか?」”
彼らがどのように考えているのか尋ねてみてください。.
参考になる質問としては、次のようなものがあります:
サプライヤーからの質問の内容は、営業プレゼンテーションよりも多くのことを教えてくれることがよくあります。.
複雑な特注の板金筐体について、金具、公差、仕上げ、組み立て、用途などを一切尋ねることなく即座に見積もりを出す工場は、単に目に見える部分だけで価格を設定しているだけかもしれません。.
あなたが実際に必要としているものとは違います。.
エンクロージャーに関する問題のうち、最も費用がかかるものは、1枚の板金のコストが高すぎるために高額になることはめったにありません。.
問題が後になってから表面化するため、費用がかさむことになる。.
| 問題が見つかりました | 予想される影響 |
|---|---|
| コンセプト検討の段階において | CADの変更 |
| DFMの過程において | 変化を描く |
| 最初の試作段階において | 1つのサンプルを再加工または再構築した |
| 試験運用中 | 影響を受けたのは小ロット分のみ |
| 量産中 | 在庫、人件費、スケジュール、および手直しリスク |
| お客様への出荷後 | 返品、現場での修理、評判の低下 |
これこそが、買い手が注目すべき経済的な側面です。.
プロトタイプ作成の前に10分ほど話し合うだけでも、コストを抑えられる。.
500個のコーティング済みシャーシが段ボール箱に収納された後でも、コネクタが正しく位置合わせされない場合は、そうではない。.
優れた特注板金筐体のプロジェクトとは、決して変更が加えられないようなものではない。.
彼らこそが、早い段階で変わる人たちなのです。.
CADの仕様が確定する前に、要件に対する検証が行われます。.
金属の切断に先立ち、CADの設計が検証される。.
試作機は、量産開始前に検証を受ける。.
スケールアップする前に、パイロット版は課題に直面する。.
それが、成熟した開発プロセスの役割です。答えがまだ容易に見つかるうちに、厄介な疑問を先送りせずに、積極的に取り上げるのです。.
特注の金属筐体とは、究極的には、あるシステムを包み込む製造システムそのものです。機械設計、製造、ハードウェア、冷却、組立、部品調達、仕上げ、品質管理、そしてサービスが、すべてこの一つの筐体の中に集約されています。.
早い段階で各チームに話し合いを始めてもらう。.
金属の処理は、ずっと簡単になります。.
これは、製品の要件を、製造可能で、検証済み、かつ再現性のある金属筐体へと具現化するために用いられる一連の工程です。.
通常、これには要件定義、機械的レイアウト、材料選定、DFM、試作、適合性試験、修正、パイロット生産、品質承認、および量産が含まれます。.
スケジュールは、設計の複雑さ、試作の反復回数、仕上げ、部品、試験、および承認のスピードによって異なります。.
シンプルな筐体であれば短期間で完成することもありますが、高密度なサーバー、産業用コンピュータ、電気機器アセンブリ、あるいは高度にカスタマイズされたシャーシの場合は、量産開始までに数回の設計・試作サイクルが必要になることがあります。.
DFMでは、生産開始前に、製造が困難、コストがかかる、あるいは一貫性を欠くような特徴を特定します。.
実際の製造プロセスに基づき、曲げ半径、フランジの長さ、穴の位置、工具のアクセス性、公差、溶接、締結、表面仕上げ、および組立要件を確認します。.
新規の特注筐体については、実物による試作を強くお勧めします。.
これにより、エンジニアは、ハードウェアの適合性、組み立て順序、コネクタの位置合わせ、保守用アクセス、剛性、パネルの隙間、気流の計画、仕上げ、およびCAD上では明らかにならないその他の条件を確認することができます。.
いいえ。厳しい公差は、機能や嵌合面に影響を与える寸法に限定すべきです。.
外観上または機能上重要でない板金部材の形状に対して、不必要に厳しい公差を設定すると、完成品の品質向上にはつながらないにもかかわらず、製造コストや検査コストが増加する恐れがあります。.
2D図面、3Dモデル、部品情報、材質、仕上げ、公差、数量、および重要な要件については、入手可能な場合はすべてお送りください。.
マザーボード、PCB、PSU、GPU、ファン、コネクタ、ストレージ、取り付け、および組み立てに関する詳細情報を提供することで、メーカーは仮定に基づいた見積もりではなく、実現可能性を評価できるようになります。.
最終改訂版、実物サンプル、材料、寸法、インターフェース、ハードウェア、表面処理、BOM、検査項目、ラベル、梱包、および生産数量を確認してください。.
量産開始前に、サプライヤーとバイヤーは、同一の管理された製造パッケージに基づいて作業を行うべきである。.
コメント