ぜひ弊社まで サーバーシャーシ エンジニアおよび営業チーム
チャンネル登録者数24,000人
お客様の用途、シャーシの種類、ラックの高さ、マザーボード、GPU、ドライブベイ、電源、冷却システム、I/O、および注文数量をお知らせください。当社のエンジニアおよび営業チームが、お客様のプロジェクトに適した標準モデルまたはOEM/ODM構成をご提案いたします。.
A DFMレビュー, 、すなわち「製造性設計審査(Design for Manufacturability Review)」とは、カスタムサーバーシャーシの設計が試作や量産段階に進む前に、その設計が実際の製造工程において問題がないかどうかを検証するためのエンジニアリングプロセスである。.
そこには、一見単純そうに見える質問が投げかけられている:
このシャーシは、必要な機能を変更することなく、繰り返し製造し、実用的な検査を行い、効率的に組み立て、想定通りのコストで販売することは可能でしょうか?
DFMはすべてを変える。.
サーバーシャーシは、STEP、SolidWorks、Inventor、あるいはその他のCAD環境において寸法的に完成しているように見えても、レーザー切断、プレスブレーキ用金型、PEMハードウェア、溶接による歪み、粉体塗装、ケーブル配線、公差の累積、検査戦略、そして作業者による組み立てといった要素が加わると、一見完成しているように見えるそのモデルは、実際には未解決の製造上の課題となることがあります。.
では、なぜ金属の切断が終わってからそのことに気づくのでしょうか?
私はこの件に関してはかなり厳しい姿勢をとっています。メーカーが複雑な特注シャーシの依頼を受け、即座に見積もりを提示し、技術的な質問も、図面に関する指摘も、公差に関する懸念も、工程変更の提案も、年間生産数量に関する話し合いも一切なく返答してきた場合、私はその沈黙を自動的に「能力がある」と解釈することはありません。.
時には、その絵が本当に素晴らしいこともある。.
多くの場合、サプライヤーが単にまだ異議を唱えていないだけなのです。.
その違いは重要です。.
DFMは、最終的なCADチェックとして扱われることがあります。.
それは浅はかすぎる。.
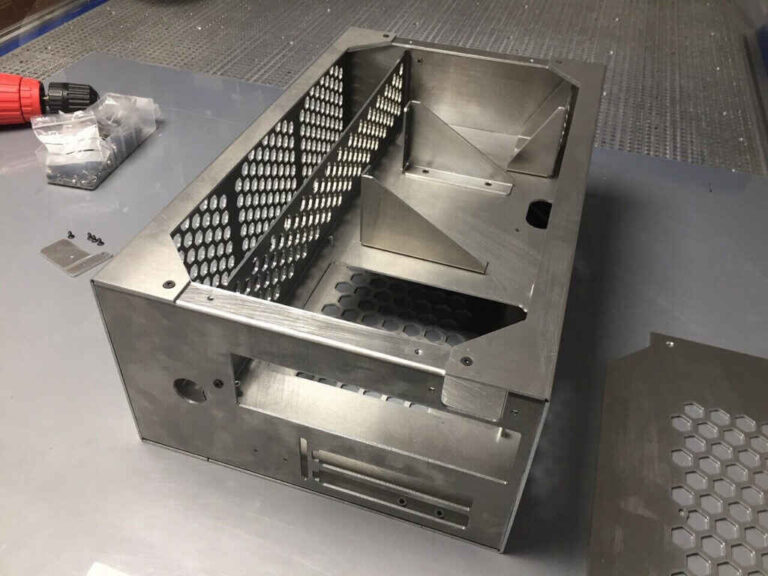
深刻な カスタムサーバーシャーシのDFM レビューでは、製品設計と、それを再現しなければならない実際の製造システムとを結びつけます。設計エンジニアは、マザーボードの配置、GPUのクリアランス、ファンの設置位置、ドライブ容量、ラックの奥行き、メンテナンス用アクセスなどを考慮して設計を行うでしょう。一方、製造エンジニアリングでは、こうした要件を、切断、打ち抜き、成形、溶接、締結、仕上げ、組立、検査、梱包、そして量産といった工程に落とし込む必要があります。.
両方の見解が一致していなければなりません。.
NISTは経済的な論拠を明確に示している。同機関の研究によると、 コスト最適化設計と製造コストの見積もり 研究では、製品開発の後期段階になるほど設計変更にかかるコストが高くなることが繰り返し指摘されており、そのため「Design-for-X」の手法では、製造性、コスト、その他の制約を、より早い段階の設計決定に組み込むよう促している。.
その原則は、サーバーシャーシに関しては痛感されるほど当てはまります。.
CADでコネクタの開口部を移動させるのは手間がかかりません。.
塗装済みのフロントパネルが500枚存在した後にそれを移動させるのは、そうではない。.
NASAも、工学実務の観点から同様の課題に直面しています。同機関の製造性に関する指針では、現実的な公差の設定、公差の累積への配慮、適切な検査と工具のアクセス確保、実用的な大きな内径半径、入手しやすい材料の使用、および分解が可能な設計が推奨されています。 これらの推奨事項は、はるかに厳しい要件が課される航空宇宙用ハードウェア向けに策定されたものですが、その根底にある論理は、カスタム筐体にも驚くほどうまく適用できます。.
そして、これらすべての背後には、より広範な品質上の問題が存在しています。米国品質協会(ASQ)の報告によると、わずか 回答者の31% 2025年の「品質コスト」調査によると、回答者の多くは、品質コストが自社の財務実績にどのような影響を与えるかを十分に理解していると答えた。廃棄、手直し、再検査、保証対応、返品は、いずれも品質コストとして認識されている項目である。. ASQの「品質コスト」に関するガイダンス
だからこそ、私は「無料のDFM」という表現が嫌いです。“
このレビューは無料ではありません。.
製造性の低さによる代償は、必ず誰かが払うことになる。問題は、生産前の設計・開発の時間を使ってその代償を払うのか、それとも生産後にスクラップ、手直し、遅延、金型の変更、検査作業、顧客からの苦情といった形で代償を払うのか、ということだけである。.
購入者はよくこれらを混ぜ合わせています。.
それらは同じではありません。.
| 審査段階 | 主な質問 | 代表的な入力例 | 典型的な出力 |
|---|---|---|---|
| 要件の確認 | 私たちは正しいシャーシを設計しているのでしょうか? | ハードウェア一覧、ラックの収容制限、熱設計要件、数量、目標コスト | 技術要件 |
| サーバーシャーシの設計レビュー | その機械的な構造は機能するのでしょうか? | 3Dレイアウト、インターフェース、部品図 | 機械設計の改訂 |
| DFMレビュー | 選択した製造工程で、それを繰り返し製造することは可能でしょうか? | CAD、2D図面、材質、公差、仕上げ、体積 | DFMに関するコメントおよび承認済みの製造変更 |
| プロトタイプのレビュー | 実際の製造は予想通りに進んだでしょうか? | 量産向けサンプル、実機 | フィット感・機能性の修正 |
| パイロット版ビルドのレビュー | 複数のユニットを安定して生産することは可能ですか? | 小ロット生産 | 工程および品質の是正措置 |
| 製品版リリース | 管理対象構成は、本番環境での展開の準備が整っていますか? | 最終CADデータ、部品表(BOM)、図面、検査計画書 | リリース済みの製造パッケージ |
「」に関する既存のガイドでは、 CAD設計から試作段階へ進む 重要な指摘をしている。DFMは、最初の量産用試作機が製作される前に実施すべきである。なぜなら、試作機は、明らかな曲げ、公差、締結、あるいはアクセスに関する問題を改めて発見するのではなく、残された仮定を検証するためにあるからだ。.
その順序が重要です。.
要件 → CAD → DFM → 試作 → 検証 → 修正 → パイロット生産 → 本生産。.
注:
CAD → 生産 → パニック → DFM。.
DFMにおける最初の課題は、多くの場合、形状の問題ではありません。.
情報が不足しています。.
製造可能性に関する結論を鵜呑みにする前に、プロジェクトパッケージには少なくとも以下の点が明記されていることを確認したい。
だからこそ、DFMレビューを行っても、曖昧なプロジェクト概要を救うことはできないのです。.
メーカー側が「2Uサーバー、ATXマザーボード、ドライブ4台」という情報しか把握していない場合、レビューには推測が含まれることになる。そして、その推測はいつの間にか具体的な数値として反映されてしまう。.
「~」に関するガイド カスタムシャーシプロジェクトにおける主要な設計要件 この問題についてはさらに深く掘り下げる必要がある。なぜなら、形状の変更が困難になる前に、コンポーネントのインターフェース、生産数量、熱要件、材料、公差、および目標コストを定義しておくべきだからである。.
実際の図面の方が、カテゴリー名よりも説得力があります。.
“「ATX」は便利です。.
マザーボードの機械図面の方が良い。.
“「フルレングスのGPU」は便利です。.
12V-2×6コネクタ、クーラーの厚さ、ブラケットの形状、ケーブルの引き出し口、および固定要件を備えた実際のGPUモデルの方が望ましい。.
さて、工場ではいよいよ本格的な作業が始まります。.
シャーシ設計者は、曲げ挙動、パネルの剛性、溶接、金具、重量、腐食、表面仕上げ、およびコストといった要素を無視して、鋼材やアルミニウムを単独で選択することはできない。.
カスタムサーバーシャーシの一般的な材質には、次のようなものがあります:
しかし、「1.0 mmの鋼材」という選択だけでは、製造上の決定として不十分です。.
DFMエンジニアは次のように尋ねるかもしれません:
1ミリメートルが重要だ。.
すべての場所がそうというわけではありません。しかし、基板、ファン、バックプレーン、ブラケット、配線、カバーのクリアランスなどが高密度に詰め込まれた1Uや2Uのプラットフォームでは、わずかな寸法の変化が、複数のインターフェースにまたがる連鎖反応を引き起こす可能性があります。.
そこで 板金部品のDFMレビュー 通常のCAD検査とは大きく異なるものになります。.
CADシステムを使えば、さまざまなものをモデリングすることができます。.
プレスブレーキはそうは思わないかもしれません。.
製造業者は、以下の事項を評価すべきである:
2つの短いリターンフランジ、くぼんだPSU開口部、いくつかの通気口、そしてその近くにPEMスタッドがあるリアシャーシパネルを想像してみてください。.
どの機能も、個別にみれば妥当に見えるかもしれません。.
しかし、1番目から3番目までの曲げ加工によって工具の周囲に箱状の形状が形成された後、作業者は実際に4番目の曲げ加工を行うことができるのだろうか?
それが問題だ。.
私たちの カスタム金属筐体の開発プロセス 試作製作に先立ち、検討すべき製造上の課題として、曲げ用治具、曲げ半径、曲げ減量、最小フランジ長、穴と曲げ部の間隔、締結部品、溶接アクセス、マスキング、仕上げ、および組立順序を挙げている。.
有能なDFMエンジニアは、単にその部品が製造可能かどうかを確認するだけではありません。.
彼らはそれが妥当かどうかを確認している。.
サーバーのシャーシには、とんでもない数の開口部があります。.
マザーボードのI/O。.
PCIeスロット。.
電源コネクタ。.
ファンの開口部。.
ドライブベイ。.
USBポート。.
LANポート。.
ボタン。.
LED。.
取っ手。.
通気口。.
ケーブルの通路。.
レーザーカットは短時間で済むため、どれも安っぽく見えてしまいます。.
しかし、幾何学的形状は成形や検査に影響を及ぼします。.
ある シャーシの製造性解析, エンジニアは以下の点を確認すべきです:
穴が増えたからといって、必ずしも大惨事になるわけではありません。.
ランダムな複雑さとは。.
たとえば、2つのフロントパネルモデルがコネクタ開口部の数が数か所異なるだけの場合、DFMの検討を通じて、共通のベースパネルと互換性のあるインサートを組み合わせた構成が、より優れた生産アーキテクチャであると判断されることがあります。.
これは、金型、在庫、サービス用部品、改訂管理、および将来の製品バリエーションに影響を及ぼす可能性があります。.
もはや、1つの穴の話ではなくなりました。.
現在、製品のアーキテクチャについて議論しています。.
DFMに関する議論の中で、これはたいてい私が最も楽しみにしている部分です。なぜなら、図面に真の設計意図が反映されているのか、それとも単に小数点以下の桁数が多く並んでいるだけなのかが明らかになるからです。.
エンジニアは正確さを好む。.
工場はそれに対して請求書を発行します。.
許容範囲を設けるべきなのは、その限界を超えるばらつきが深刻な問題を引き起こすからです。.
次の2つの側面について考えてみましょう:
A. リアI/Oに対するマザーボードのスタンドオフの位置
重要度が高い。.
B. 何にも接触していない内側フランジの幅
おそらくそれほど重要ではないでしょう。.
しかし、その両方が同じような強さで描かれている絵を、よく目にする。.
なぜ?
本格的なDFMレビューでは、寸法を機能に応じて分類すべきである。.
通常、綿密な管理が必要な項目:
多くの場合、製造上の自由度を高めるのに適しています:
NASAの製造可能性に関するガイドラインでは、現実的な公差レベルを採用すること、および公差の累積や検査のためのアクセス性を考慮することを明確に推奨しています。.
それは良いアドバイスです。なぜなら、カスタムサーバーのシャーシには、個々に見れば許容範囲内の部品が5つ含まれていても、それらのばらつきが積み重なることで、許容範囲外の組み立て品になってしまうことがあるからです。.
すべての部品が検査に合格していたとしても、背面コネクタがパネルの開口部に正しく嵌まらないことがあります。.
それが許容誤差の累積です。.
「固定」という工程こそ、美しいCADモデルがしばしば滑稽なものになってしまう場面なのです。.
そのネジは存在します。.
ドライバーが合わない。.
あるいは、PEMナットについて、選択した金具には薄すぎる材質が指定されている場合です。.
あるいは、近くのフランジがすでに曲げ加工されているため、挿入工具が届かない可能性があります。.
あるいは、板金にねじ穴が設けられているものの、ねじの噛み込み量が不十分な場合があります。.
あるいは、組み立ての際、反対側からネジを締め付ける間、誰かが閉じた空洞の中でナットを押さえておく必要がある場合もあります。.
いいえ。.
板金製筐体のDFMチェックリストでは、以下の点を確認する必要があります:
また、ここで「製造を考慮した設計」が「組立を考慮した設計」へと変わるのです。.
技術的には製造可能であっても、組み立てに18個もの不要な締結部品と、いくつかの扱いにくい手作業を必要とするシャーシは、完成された設計とは言えない。.
溶接されたアセンブリは動く。.
これは、主にCADの世界で活動している人々にとっては意外なことでしょう。.
熱によって形状が変化する。.
薄い板材に長い溶接を施すと、パネルに歪みが生じることがあります。溶接されたブラケットによって、隣接する取り付け面がずれることがあります。研磨作業により、外観にばらつきが生じる可能性があります。接合部の位置合わせを維持するために、固定具が必要になる場合があります。.
したがって、DFMエンジニアは次のように自問すべきです:
2つの別々の部品をモデリングするのが簡単だったというだけの理由で溶接が使われている場合、私はいつも疑わしく感じてしまいます。.
CADの部品点数は絶対的なものではありません。.
板金部品の点数も同様です。.
適切な設計とは、製造性、強度、耐用性、コスト、寸法精度、および生産量をバランスよく両立させたものである。.
仕上げは、しばしば装飾として扱われます。.
そうではありません。.
粉体塗装により厚みが増します。.
メッキは表面を変化させます。.
マスキングには手間がかかります。.
接地用インターフェースには、金属部分が露出している必要がある場合があります。.
ネジ山にコーティングが付着することがあります。.
可動部がきつくなることがあります。.
パネルの隙間は変わる可能性があります。.
DFMレビューでは、以下の点を特定する必要があります:
あるパネルが、各辺に0.20 mmのクリアランスを残して、素地金属にぴったりと収まると仮定する。.
その後、両方の接合面にコーティングが施されます。.
これからどうなるのでしょうか?
その通りです。.
仕上げ工程は、試作前の機械工学の段階で行うべきであり、試作後の購買部門で行うべきではない。.
部品の嵌合は、組み立てとは異なります。.
これは、回避可能なプロトタイプの修正が驚くほど多く発生する原因となるため、改めて強調しておきます。.
部品の嵌合は、組み立てとは異なります。.
マザーボードはシャーシに収まるものの、ファンウォールを取り付けた後は取り付けられなくなる。.
GPUは収まるが、その電源コネクタには手が届かない。.
PSU自体は収まるものの、そのケーブルが必要な曲がり角を曲がることができない場合があります。.
ドライブのバックプレーンは装着できるものの、サービス技術者はそれを取り外すことができない。.
DFMチームは、組み立て順序を順を追って確認すべきです:
NASAの製造指針では、レンチによる作業スペースの確保、必要に応じたアクセスホールの設置、および分解を容易にする設計が明示的に求められています。.
その原理は、ほとんど当たり前のように聞こえる。.
技術者がそのネジに手が届かなくなるまで。.
カスタムサーバーシャーシの場合、一般的な板金部品のDFMレビューだけでは不十分です。.
電子機器の周囲には筐体があります。.
つまり、製造可能性は以下の要素と密接に関連していなければならないということです:
例えば、曲げ加工を簡単にするために成形済みフランジを5 mm移動させるといったことは、一見無害に聞こえるかもしれません。.
GPUの通気性を妨げますか?
ファンブラケットの位置を変更することで、溶接の複雑さを軽減できる可能性があります。.
再循環は発生しますか?
3つのブラケットを1つの成形部品に置き換えることで、部品点数を削減できる可能性があります。.
そのマザーボードは、まだ修理可能でしょうか?
だからこそ、製造工学は単独では成り立たないのです。.
ここでもう一つ、少数派の意見をご紹介します。.
図面に、誰も手軽に測定できない公差が指定されている場合、その公差はあまり実用的なものとは言えません。.
DFMチームは、次のように問いかけるべきです:
検査費用は製造原価に含まれます。.
ASQでは、検証、検査、監査、および関連する活動を「評価コスト」に分類しているのに対し、不良品、手直し、再検査、保証請求、返品は「失敗コスト」の範疇に分類される。.
したがって、不必要な±0.05 mmという要件を追加すると、2つのコストが生じる可能性があります。.
まず、その部品の製造を難しくします。.
そして、それがどれほど大変だったかを証明してもらうために、誰かに報酬を支払うのです。.
5つのプロトタイプと5,000台のシャーシに対して、自動的に同じ製造ロジックを適用すべきではありません。.
生産量が少ない場合、柔軟なプロセスが有利になる可能性があります:
定期的な発注数量が増えると、エンジニアは考え直すかもしれません:
ここで、DFMレビューは商業エンジニアリングへと移行するのです。.
問題は単に次のようなことではない:
来られますか?
すると、次のようになります:
当社の予想年間生産量に合わせて製造するには、どのような方法が最適でしょうか?
それらは別の質問です。.
有用なDFMレポートには、通常、変更案が記載されています。.
いいね。.
そこが肝心な点です。.
しかし、あらゆる変更には分類が必要だ。.
例えば、こうだ:
| 変更案 | 製造理由 | システム上の潜在的なリスク | 承認が必要ですか? |
|---|---|---|---|
| 曲げ半径を大きくする | 利用可能な工具に合わせる | 交配の幾何学的配置が変わる可能性がある | はい |
| 隠しフランジの公差を緩和する | 成形・検査の負担を軽減する | 動作しない場合は「低」 | はい |
| 穴を曲げ部分からさらに離す | 歪みを防ぐ | PCBインターフェースに影響を与える可能性があります | はい |
| 機械加工されたブラケットをプレス成形されたシートに置き換える | コストの削減/部品の複雑さの低減 | 強度と耐性の変化 | はい |
| 鋼材を1.0 mmから1.2 mmに変更する | 剛性を高める | 重量、曲げ、クリアランスの変更 | はい |
| 不要な溶接部を取り除く | 歪みの低減/労力の削減 | 構造的妥当性の検証が必要 | はい |
| 締結部品の種類を統一する | 組み立てを簡略化する | 通常は低い | はい |
| 接地ポイントにマスキングを追加する | 電気的接触を維持する | 製造コストの増加 | はい |
最後の列に注目してください。.
はい。.
サプライヤーは、黙って製品を「改良」してはならない。.
これは、今受けている以上の注目に値する。.
「Rev. A」が提出されたと想像してみてください。.
この工場ではDFMを実施しています。.
メールで4つの変更点について合意が得られた。.
サプライヤーは、自社の製造用DXFファイルを更新します。.
お客様のCADは引き続きRev. Aのままです。.
プロトタイプの承認が下りた。.
6か月後、別のサプライヤーにこのプロジェクトの見積もりを依頼した。.
どちらのデザインが正しいでしょうか?
誰にもわからない。.
それは単なる仮定上の製造上の問題ではありません。それは構成管理上の問題です。.
DFMに関する決定は、最終的には以下の管理対象に反映されるべきである:
当サイトの記事「 生産開始前に設計変更がどのように管理されるか エンジニアリング上の決定が製造現場へと移行し始めると、ECR、ECO、ECN、妥当性確認、改訂識別、発効日、および廃止文書の管理がなぜ重要になるのかを説明しています。.
WeChatのメッセージ、メールのスクリーンショット、あるいは注釈が追加されたPDFの中にしか存在しない承認済みの変更は、技術的負債である。.
また戻ってくるだろう。.
買い手は、この点においてより厳しい姿勢を示すべきです。.
「DFM完了」を、有意義な成果物として受け入れてはならない。.
本格的なカスタムサーバー用シャーシとなると、以下のような組み合わせが想定されます:
表示中:
購入者からの情報提供がまだ必要な質問について。.
例
これらは、製造上の制約による必須の修正とは区別すべきである。.
その違いは重要です。.
“「手持ちの金型では曲げ加工ができない」というのは、「このブラケットを標準化することで、シャーシ1台あたり$2.40を節約できる」ということとは異なります。”
提案された変更が承認された後にのみ。.
バージョン間で具体的に何が変更されたかを示しています。.
材質、厚さ、数量、表面仕上げ、製造工程、金具、検査の前提条件、および外部委託される工程を含みます。.
それはDFMパッケージです。.
“メールに「生産OK」と書かれていても、それは認められません。.
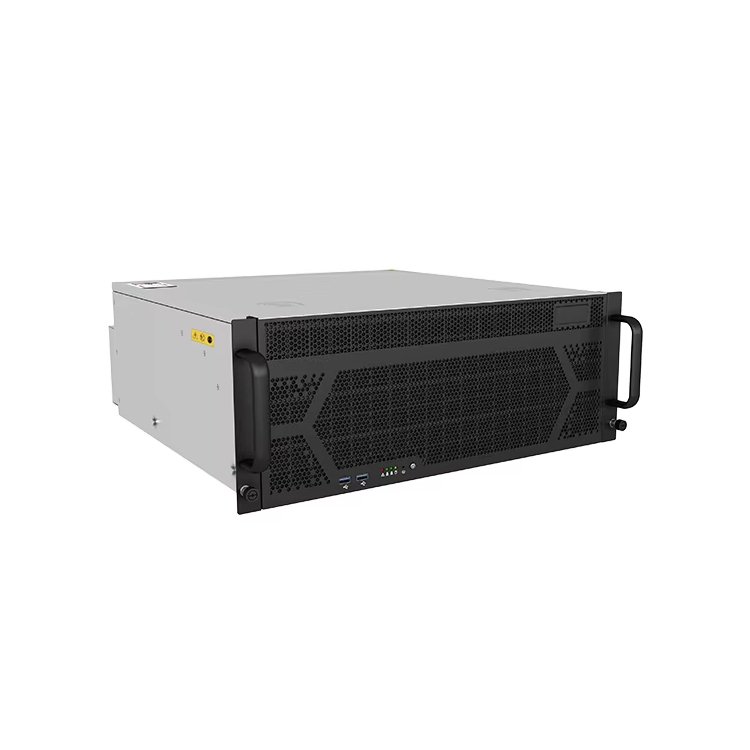
量産向け試作機の承認を行う前に、これらの質問に対する明確な回答を得ておきたいと考えています。.
これらのセクションのうち3つか4つにまだ「未定」と記載されているようであれば、このデザインを「制作準備完了」と呼ぶのは躊躇してしまうでしょう。.
サプライヤーの行動の中には、見た瞬間に不安になるものがあります。.
可能でしょうか?
はい。.
おそらく、まったく新しい特注のサーバーシャーシに搭載されているのでしょうか?
それほどでもない。.
製造コストは生産数量によって変化します。20個が必要なのか、それとも20,000個が必要なのかが分からない工場では、プロセスを完全に最適化することはできません。.
すべての公差が完璧だったか、あるいは誰もその機能的な目的を評価していなかったかのどちらかだ。.
どちらがもっと頻繁に起こるか、当ててみてください。
このことから、審査は個々の部品の製造段階にとどまっていたことがうかがえる。.
これは、完成品を考慮せずに、ベアメタルの形状が検討されたことを示唆しています。.
危険だ。.
それどころか、さらに悪いことに。.
メーカーは、その設計を見直すべきである。.
その会社は、こっそりと製品の設計を変更してはなりません。.
成熟した カスタムシャーシの製造工程 通常、次のような順序で進みます:
1. 要件定義
システム、ハードウェア、環境、数量、コスト、および商業上の要件を定義する。.
2. 機械的アーキテクチャ
実際の部品を基に筐体を設計してください。.
3. サーバーシャーシの設計レビュー
コンポーネントの適合性、構造、熱設計、保守性、ラックへの設置、およびインターフェースを確認する。.
4. DFMレビュー
製造、成形、公差、金具、接合、仕上げ、組立、検査、およびコストについて検討する。.
5. 量産向け試作機
実際の製造現場に近いプロセスを用いて物理的なハードウェアを構築し、現実的な製造挙動を明らかにする。.
6. 適合性および機能の検証
実際のコンポーネントを取り付けます。.
7. 管理された設計変更
承認された調査結果を盛り込む。.
8. パイロット版
複数のユニットにわたる試験の再現性を検証する。.
9. 製品版リリース
管理対象の製造パッケージを凍結してください。.
これが、より広範な…… カスタム金属筐体の開発プロセス CADと製造のみに還元すべきではない。要件定義、アーキテクチャ、DFM、プロトタイピング、検証、改訂管理、試験生産、品質承認は、相互に関連した段階である。.
1つ飛ばす?
この問題は通常、解決されるまでに時間がかかり、その間に費用がかさむことになる。.
A カスタムサーバーシャーシのDFMレビューとは、シャーシの設計を、工場の実際の製造、組立、仕上げ、検査、および生産能力と比較検討する技術的評価であり、これにより、複雑な形状、非現実的な公差、コストのかかる仕様、アクセス困難なハードウェア、および再現性に関するリスクを、試作や量産が始まる前に是正することが可能となります。.
通常、このレビューでは、板金の曲げ加工、材料、切り欠き、金具、溶接、コーティング、公差の積み重ね、組立順序、メンテナンス用アクセス、検査方針、予想受注量、および製造コストについて検討が行われます。.
A DFMレビューは、主要なシステムアーキテクチャとコンポーネント間のインターフェースが定義された後、かつ量産向けプロトタイプの発注前に行うべきである。そうすることで、製造エンジニアは、CADの変更コストが比較的低く抑えられる段階でリスクの高い設計要素について検証を行うことができ、金型、加工部品、コーティング、購入ハードウェア、あるいは生産用在庫などが大きな経済的影響をもたらす前に、適切な対応が可能となる。.
DFMに関する初期段階の協議は、それよりもさらに早い時期に行うことも可能です。実際、機械的な詳細がすべて確定する前に、有能なシャーシメーカーをプロジェクトに参画させることで、誤った前提がCAD設計に定着してしまうのを防ぐことができます。.
A 板金製品のDFMレビューでは、提案された材質、厚さ、曲げ半径、フランジ長、穴の位置、リリーフ形状、金具、溶接、公差、表面仕上げ、金型へのアクセス、組立順序、および検査方法が、選定された製造プロセスと適合しているか、またプロジェクトで想定される生産数量において確実に再現可能かどうかを確認します。.
サーバー筐体については、その評価において、マザーボードの取り付け方法、GPUの対応状況、電源ユニットへのアクセス性、ドライブの配置、ファンの配置、レール、コネクタ開口部、ケーブル配線、接地面、および保守性も考慮すべきである。.
A メーカーはDFMの過程で設計変更を提案することはできますが、機能面や寸法に関する変更については、文書化および説明を行い、下流工程への影響を検証した上で、担当する顧客およびエンジニアリング関係者の承認を得て、製造前に管理対象のCADデータや図面に反映させる必要があります。サプライヤー固有の製造用ファイルに黙って変更を加えるようなことは避けるべきです。.
この管理体制は、双方にとってのメリットとなります。サプライヤーは製造を最適化できる一方で、バイヤーは、後々検査や再発注、修正、あるいは譲渡を行う際に利用できる、信頼性の高い製品の定義を確保できます。.
A 新しいカスタムサーバーシャーシについては、通常、DFM(製造性設計)の後に実物プロトタイプを作成すべきです。これは、製造性レビューによって予測可能なプロセス上のリスクは低減されるものの、実際の部品適合性、ケーブル配線、作業者のアクセス性、構造的挙動、パネルの位置合わせ、コーティングの影響、保守性、レールとの統合、あるいはシステム全体を実際に組み立てて初めて明らかになるその他の相互作用については、完全に検証できないためです。.
DFMとプロトタイピングは、それぞれ異なる課題を解決します。DFMは、実際に金属を切断する前に製造計画の妥当性を検証するものであり、プロトタイプは、その決定が実際の製造やハードウェアの動作において成立するかどうかを検証するものです。.
A DFMレビューの所要時間は、シャーシの複雑さ、ドキュメントの品質、カスタム部品の数、公差要件、製造プロセス、表面仕上げ、サプライヤーの業務量、および技術的な質問への回答の速さなどによって異なります。そのため、シンプルな筐体であれば集中的なレビューだけで済む場合もありますが、GPUやストレージが密集したシャーシ、あるいはマルチノードシャーシの場合は、数回の反復設計サイクルが必要になる場合があります。.
スピードだけでは、KPIとしては不十分です。たまたま送られてきた形状に対して単に価格を提示するだけの即時の見積もりよりも、製造に関する有益な質問が含まれた、多少時間がかかっても丁寧なレビューの方が望ましいです。.
A 完全なカスタムサーバーシャーシのDFMパッケージには、最新の3D CADモデル、管理された2D図面、材質および板厚の要件、部品図面、BOM情報、重要公差、表面仕上げ仕様、ハードウェア要件、組立要件、検査基準、予想生産数量、目標コスト、および提出された構成を定義する改訂識別子が含まれている必要があります。.
マザーボードの図面、GPUの仕様、PSUの寸法、ファン、ドライブ、バックプレーン、レール、ケーブル情報、およびコネクタの型番などが入手可能な場合は、それらを追加してください。サプライヤーは、目に見えるインターフェースしか評価できません。.
シャーシのメーカーだけに問い合わせないでください:
“「これ、作れますか?」”
質問:
“「目標とする生産量、品質水準、コストでこれを繰り返し製造する前に、どのような点を改善すべきでしょうか?」”
その質問は、はるかに有意義な会話につながります。.
次回のカスタムサーバーシャーシの試作を承認する前に、メーカーに対して、最新のSTEPモデル、管理用2D図面、部品リスト、マザーボードおよびGPUの情報、材質、厚さ、表面処理、重要寸法、想定年間生産数量、目標コストを送付してください。その後、製造開始前に、修正箇所が明記されたDFMに関するフィードバックを依頼してください。.
また、承認されたすべての変更が、管理対象の設計に戻されるよう徹底する。.
目標は、完璧なCADモデルを作ることではありません。.
目標は、再び製造可能なシャーシを実現することです。.
コメント