Habla con nuestro Chasis de servidor Equipo de ingenieros y ventas
24 000 suscriptores
Indíquenos la aplicación, el tipo de chasis, la altura del rack, la placa base, la GPU, las bahías para unidades, la fuente de alimentación, el sistema de refrigeración, las conexiones de E/S y la cantidad que desea pedir. Nuestros ingenieros y nuestro equipo de ventas le recomendarán un modelo estándar o una configuración OEM/ODM para su proyecto.
A Revisión del DFM, o «Revisión del diseño en función de la fabricabilidad», es el proceso de ingeniería que se utiliza para evaluar un diseño personalizado de chasis de servidor a la luz de las realidades de la fabricación, antes de que dicho diseño pase a la fase de prototipado o de producción en serie.
Plantea una pregunta que, a primera vista, parece sencilla:
¿Es posible fabricar este chasis de forma repetida, inspeccionarlo de manera práctica, montarlo de forma eficiente y venderlo al coste previsto sin modificar su función prevista?
El DFM lo cambia todo.
Es posible que un chasis de servidor esté completamente definido en cuanto a dimensiones en STEP, SolidWorks, Inventor u otro entorno CAD; sin embargo, una vez que entran en juego el corte por láser, las herramientas para la plegadora, los elementos de fijación PEM, la deformación por soldadura, el recubrimiento en polvo, el acceso de los cables, la acumulación de tolerancias, la estrategia de inspección y el montaje por parte del operario, ese modelo aparentemente terminado puede convertirse en un problema de fabricación muy lejos de estar resuelto.
Entonces, ¿por qué darse cuenta de eso cuando el metal ya se ha cortado?
Mi postura al respecto es bastante firme. Si un fabricante recibe un chasis a medida complejo, presenta un presupuesto de inmediato y no plantea ninguna pregunta técnica, ningún comentario sobre los planos, ninguna duda sobre las tolerancias, ningún cambio propuesto en el proceso ni ninguna discusión sobre la cantidad anual, no interpreto automáticamente ese silencio como una muestra de competencia.
A veces, el dibujo es realmente excelente.
A menudo, el proveedor simplemente aún no lo ha cuestionado.
Esa distinción es importante.
Qué se pretende realmente conseguir con una revisión de DFM
En ocasiones, el DFM se considera una comprobación final del CAD.
Eso es demasiado superficial.
Un grave Diseño para la fabricación (DFM) de chasis de servidor a medida Este análisis vincula el diseño del producto con el sistema de fabricación real que deberá reproducirlo. El ingeniero de diseño puede plantearse aspectos como la ubicación de la placa base, el espacio libre para la GPU, la colocación de los ventiladores, la capacidad de las unidades de almacenamiento, la profundidad del rack y el acceso para el mantenimiento. La ingeniería de fabricación debe traducir esos requisitos en procesos de corte, punzonado, conformado, soldadura, fijación, acabado, montaje, inspección, embalaje y producción en serie.
Ambas opiniones deben coincidir.
El NIST expone con claridad los argumentos económicos. Su investigación sobre Diseño orientado al coste y estimación de los costes de fabricación señala que los estudios han demostrado en repetidas ocasiones que los cambios de diseño resultan más costosos en las últimas fases del desarrollo del producto, razón por la cual los métodos de «Diseño para X» incorporan la fabricabilidad, el coste y otras restricciones en las primeras fases de las decisiones de ingeniería.
Ese principio resulta dolorosamente relevante en el caso de los chasis de servidor.
Desplazar la abertura de un conector en CAD es barato.
Sin embargo, no lo es hacerlo después de que ya existan 500 paneles frontales pintados.
La NASA aborda esta misma cuestión desde el punto de vista de la práctica de la ingeniería. Sus directrices sobre fabricabilidad recomiendan tolerancias realistas, prestar atención a la acumulación de tolerancias, una inspección adecuada y acceso a las herramientas, radios internos prácticos más amplios, materiales fácilmente disponibles y diseños que permitan el desmontaje. Esas recomendaciones se elaboraron para equipos aeroespaciales mucho más exigentes, pero la lógica subyacente se aplica extraordinariamente bien a las carcasas a medida.
Y detrás de todo esto hay un problema de calidad más amplio. La Sociedad Americana para la Calidad señala que solo 31% de los encuestados En su estudio ’Cost of Quality 2025», afirmaron que comprendían perfectamente cómo los costes de calidad afectaban a los resultados financieros de sus organizaciones. Los desechos, las repeticiones de trabajo, las nuevas inspecciones, los trabajos en garantía y las devoluciones son categorías reconocidas de costes de calidad. Guía de la ASQ sobre el coste de la calidad
Por eso no me gusta la expresión “DFM gratuito”.”
La revisión no es gratuita.
Alguien siempre acaba pagando las consecuencias de una mala fabricabilidad. La única cuestión es si se paga con tiempo de ingeniería antes de la producción o con material de desecho, reelaboraciones, retrasos, cambios en las herramientas, mano de obra de inspección y reclamaciones de los clientes después.
Revisión de DFM frente a revisión de diseño frente a validación de prototipos
Los compradores suelen mezclarlos.
No son lo mismo.
Fase de revisión
Pregunta principal
Datos de entrada habituales
Resultado típico
Revisión de los requisitos
¿Estamos diseñando el chasis adecuado?
Lista de hardware, límites del rack, requisitos térmicos, cantidad, coste objetivo
Requisitos técnicos
Revisión del diseño del chasis del servidor
¿Funciona la arquitectura mecánica?
Diseño en 3D, interfaces, planos de componentes
Diseño mecánico revisado
Revisión del DFM
¿Los procesos de fábrica seleccionados permiten fabricarlo de forma repetida?
CAD, planos en 2D, material, tolerancias, acabado, volumen
Comentarios sobre el diseño para la fabricación (DFM) y modificaciones de fabricación aprobadas
Revisión del prototipo
¿Se desarrolló la fabricación física tal y como se esperaba?
Muestra destinada a la producción, hardware real
Correcciones de ajuste y funcionamiento
Revisión de la versión piloto
¿Es posible fabricar más de una unidad de forma regular?
Lote de producción pequeño
Correcciones en los procesos y la calidad
Lanzamiento de la producción
¿Está lista la configuración controlada para la producción en serie?
CAD definitivo, lista de materiales, planos y plan de inspección
Paquete de fabricación liberado
La guía actual sobre pasar del diseño en CAD a un prototipo de producción señala un aspecto importante: el DFM debe llevarse a cabo antes del primer prototipo destinado a la producción, ya que el prototipo debe servir para comprobar las hipótesis pendientes, en lugar de volver a detectar problemas evidentes relacionados con el plegado, las tolerancias, la fijación o el acceso.
Paso 1: El fabricante comprueba si los datos introducidos están completos
El primer problema de DFM no suele estar relacionado con la geometría.
Falta información.
Antes de dar por válida cualquier conclusión sobre la fabricabilidad, me gustaría que el pliego del proyecto definiera, como mínimo:
altura del bastidor y profundidad máxima permitida;
modelo de la placa base y coordenadas de los orificios de montaje;
Envolvente del disipador térmico de la CPU;
Longitud, altura, grosor, peso y orientación del conector de alimentación de la GPU;
Ranuras para tarjetas PCIe;
número de unidades y arquitectura del soporte;
geometría de la placa base;
Formato PSU;
tamaños de los ventiladores y dirección del flujo de aire;
puertos de E/S delanteros y traseros;
tendido de cables;
interfaz ferroviaria;
entorno de instalación;
material;
espesor del material;
finalizar;
cantidad de producción;
volumen anual previsto;
dimensiones críticas;
requisitos de inspección;
zonas cosméticas;
requisitos de imagen de marca;
coste objetivo.
Por eso, una revisión de DFM no puede salvar un pliego de condiciones del proyecto poco claro.
Si el fabricante solo sabe que se trata de un “servidor de 2U, placa base ATX y cuatro unidades”, la reseña contendrá suposiciones. Y esas suposiciones se convierten, sin que nos demos cuenta, en dimensiones.
Nuestra guía sobre los elementos clave de diseño para un proyecto de chasis a medida Profundiza en esta cuestión, ya que las interfaces de los componentes, el volumen de fabricación, los requisitos térmicos, el material, las tolerancias y el coste objetivo deben definirse antes de que resulte complicado modificar la geometría.
Los dibujos reales son mejores que los nombres de las categorías.
“ATX” es útil.
Es mejor un plano mecánico de la placa base.
“La ”GPU de tamaño completo» resulta útil.
Es preferible un modelo real de GPU con su conector de 12 V (2×6), el grosor del disipador, la geometría del soporte, la salida de cables y los requisitos de sujeción.
Paso 2: La revisión del diseño para la fabricación (DFM) de chapas metálicas comprueba el material y el espesor
Ahora la fábrica se pone manos a la obra.
Un diseñador de chasis no puede elegir entre acero y aluminio sin tener en cuenta el comportamiento ante la flexión, la rigidez de los paneles, la soldadura, los elementos de fijación, el peso, la corrosión, el acabado y el coste.
Entre los materiales típicos utilizados en los chasis de servidores a medida se pueden incluir:
chapa de acero galvanizado o recubierta de zinc;
acero laminado en frío;
Acero de tipo SGCC;
Acero tipo SECC;
acero inoxidable para entornos especializados;
aleaciones de aluminio como la 5052, cuando el peso, el comportamiento frente a la corrosión o los requisitos de conformado lo justifiquen.
Pero “acero de 1,0 mm” no es una decisión de fabricación completa.
El ingeniero de DFM podría preguntar:
¿Es el panel demasiado grande para ese grosor?
¿La cubierta se deformará o se doblará?
¿Una GPU pesada requiere una estructura de base más gruesa?
¿Es más barato utilizar un refuerzo moldeado que aumentar el espesor en todas partes?
¿Se doblará el material de forma limpia con el radio propuesto?
¿Está disponible este grado a nivel local para la producción en serie?
¿Es compatible el material seleccionado con los componentes de hardware PEM solicitados?
¿La soldadura provoca una deformación inaceptable?
¿El cambio de 1,0 mm a 1,2 mm afectará a la geometría de acoplamiento?
Cada milímetro cuenta.
No en todas partes. Pero en una plataforma de 1U o 2U con una densa disposición de placas, ventiladores, placas base, soportes, cableado y espacios libres para las cubiertas, unos pequeños cambios dimensionales pueden desencadenar una reacción en cadena que afecte a varias interfaces.
Paso 3: Cada giro se pone en duda
Aquí es donde Revisión del diseño para la fabricación (DFM) de chapas metálicas se diferencia mucho de la inspección habitual con CAD.
Un sistema CAD te permitirá modelar un montón de cosas.
Puede que la prensa plegadora no esté de acuerdo.
El fabricante debe evaluar:
radio de curvatura interior;
ángulo de flexión;
herramientas disponibles;
Requisitos de la matriz en V;
longitud de la brida;
margen de flexión;
deducción por curvatura;
Tabla de factores K o de curvaturas de taller;
distancia entre el orificio y la curva;
distancia entre la ranura y la curvatura;
alivio de flexión;
rebaje en las esquinas;
dobladillos;
bridas de retorno;
colisión de herramientas;
secuencia de curvas.
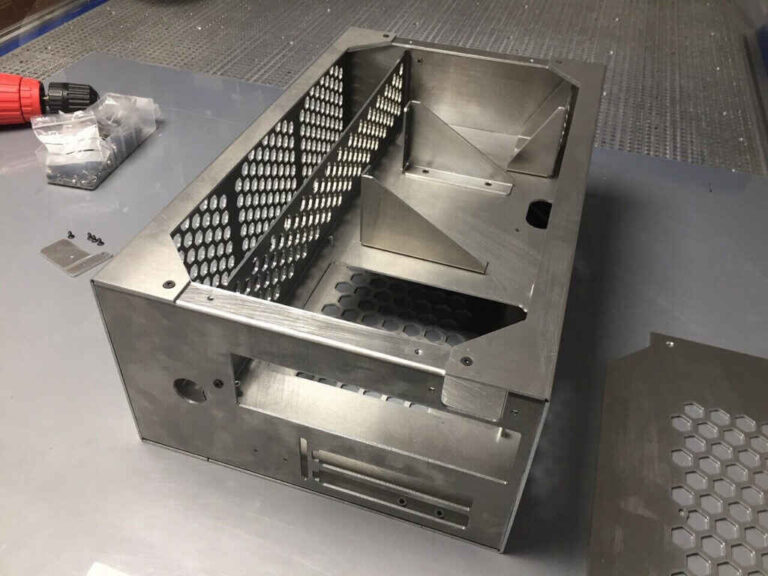
Imagina un panel trasero del chasis con dos rebordes cortos, una abertura empotrada para la fuente de alimentación, varios orificios de ventilación y un perno PEM cercano.
Cada característica puede parecer válida por sí sola.
Pero, ¿puede el operario realizar realmente el pliegue número cuatro después de que los pliegues del uno al tres hayan formado una caja alrededor de la pieza?
Esa es la cuestión.
Nuestra Proceso de desarrollo de cajas metálicas a medida identifica las herramientas de plegado, el radio de plegado, la deducción de plegado, la longitud mínima de la brida, la distancia entre el orificio y el plegado, los elementos de fijación, el acceso para la soldadura, el enmascaramiento, el acabado y la secuencia de montaje como aspectos de fabricación que deben analizarse antes de la fabricación del prototipo.
Un ingeniero de DFM competente no se limita a comprobar si la pieza es factible.
Están comprobando si tiene sentido.
Paso 4: Se revisan los orificios, las ranuras, los recortes y los patrones de ventilación
Las carcasas de los servidores tienen una cantidad absurda de aberturas.
E/S de la placa base.
Ranuras PCIe.
Conectores de alimentación.
Aberturas para ventiladores.
Compartimentos para unidades.
Puertos USB.
Ports LAN.
Botones.
LED.
Asas.
Rejillas de ventilación.
Pasos para cables.
Todas parecen baratas porque el corte por láser es un proceso rápido.
Sin embargo, la geometría influye en el conformado y la inspección.
Durante un Análisis de la fabricabilidad del chasis, los ingenieros deberían analizar si:
los agujeros están demasiado cerca de las curvas;
los recortes debilitan una brida;
las perforaciones de ventilación se deforman durante el conformado;
las bandas estrechas pueden deformarse;
los orificios adyacentes crean puentes de material débiles;
los avellanados resultan prácticos con el grosor elegido;
las aberturas de los conectores presentan tolerancias posicionales realistas;
los bordes cortados con láser deben desbarbarse;
los motivos decorativos perforados aumentan innecesariamente el tiempo de mecanizado;
Las aberturas pueden combinarse o estandarizarse.
Que haya más agujeros no significa necesariamente que sea un desastre.
La complejidad aleatoria es...
Si dos modelos de panel frontal solo se diferencian en algunas aberturas para conectores, por ejemplo, el DFM podría determinar que la mejor arquitectura de producción es un panel base común junto con un inserto intercambiable.
Esto puede afectar a las herramientas, el inventario, las piezas de recambio, el control de revisiones y las futuras variantes del producto.
Ahora ya no estamos hablando de un solo hoyo.
Estamos hablando de la arquitectura del producto.
Paso 5: Las tolerancias se ven amenazadas
Esta suele ser mi parte favorita de cualquier debate sobre DFM, porque pone de manifiesto si el plano refleja realmente la intención de los ingenieros o si, por el contrario, solo contiene un montón de decimales.
A los ingenieros les encanta la precisión.
Las fábricas lo facturan.
Debe haber una tolerancia, ya que una variación que supere ese límite plantea un problema real.
Ten en cuenta estas dos dimensiones:
A. Posición de los separadores de la placa base respecto a los puertos de E/S traseros
Alta importancia.
B. Ancho de una brida interna que no entra en contacto con nada
Probablemente sea menos importante.
Sin embargo, veo a menudo dibujos en los que ambos se tratan con la misma agresividad.
¿Por qué?
Una revisión exhaustiva del DFM debería clasificar las dimensiones en función de su finalidad.
Tolerancias de alta prioridad
Por lo general, conviene vigilar de cerca:
Patrones de montaje de placas de circuito impreso;
Alineación PCIe;
Interfaces de los soportes para GPU;
aberturas de E/S traseras;
aberturas para conectores;
interfaces entre unidades y soportes;
colocación de la placa base;
montaje en riel;
paneles de acoplamiento;
geometría del pestillo.
Dimensiones de menor prioridad
A menudo resulta adecuado para una mayor libertad de fabricación:
aberturas estéticas aisladas;
bridas internas sin contacto;
geometría del panel oculto;
dimensiones que no se agrupan en una interfaz.
Las directrices de la NASA sobre la fabricabilidad recomiendan explícitamente utilizar niveles de tolerancia realistas y tener en cuenta la acumulación de tolerancias y el acceso para la inspección.
Es un buen consejo, ya que un chasis de servidor a medida puede contener cinco componentes que, por separado, sean aceptables, pero cuya variación acumulada dé lugar a un conjunto inaceptable.
Es posible que un conector trasero no encaje en la abertura del panel, aunque todos los componentes hayan superado la inspección.
Eso es la acumulación de tolerancias.
Paso 6: Se comprueban los componentes de hardware del PEM, las roscas, los elementos de fijación y el acceso a las herramientas
La fijación es el punto en el que los bonitos modelos CAD suelen convertirse en una comedia.
El tornillo existe.
El destornillador no encaja.
O bien se ha especificado una tuerca PEM de un material demasiado fino para los herrajes elegidos.
O bien, la herramienta de inserción no puede llegar porque ya se ha doblado una brida cercana.
O bien, se prevé que un orificio roscado en una chapa metálica ofrezca un acoplamiento de rosca insuficiente.
O bien, el montaje requiere que alguien sujete una tuerca dentro de una cavidad cerrada mientras se aprieta un tornillo desde el otro lado.
No.
Una lista de comprobación de DFM para cajas de chapa debe incluir lo siguiente:
Tuercas PEM;
pernos de fijación automática;
enfrentamientos;
tuercas remachables;
perfiles roscados;
tuercas de soldadura;
elementos de fijación cautivos;
tuercas y tornillos convencionales;
remaches;
acoplamiento roscado;
dirección de inserción del hardware;
distancia entre bordes;
acceso para las herramientas de inserción;
distancia al suelo del conductor;
secuencia de montaje.
Es aquí también donde el diseño orientado a la fabricación se convierte en diseño orientado al montaje.
Un chasis que, aunque técnicamente se pueda fabricar, requiere 18 elementos de fijación innecesarios y varias operaciones manuales complicadas para su montaje no puede considerarse un diseño técnico acabado.
Paso 7: Se revisan la soldadura y la deformación antes de que alguien dibuje un rectángulo perfecto
Los conjuntos soldados se mueven.
Eso sorprende a quienes se mueven principalmente en el mundo del CAD.
El calor modifica la geometría.
Una soldadura larga en una chapa fina puede deformar un panel. Un soporte soldado puede desplazar una superficie de montaje cercana. El esmerilado puede provocar variaciones estéticas. Es posible que se necesiten dispositivos de sujeción para mantener alineadas las interfaces.
Por lo tanto, el ingeniero de DFM debería plantearse lo siguiente:
¿De verdad hay que soldar esta unión?
¿Puede una función de lengüeta y ranura mejorar la ubicación?
¿Se podría fabricar la pieza mediante otro proceso?
¿Podría un conjunto soldado convertirse en una sola pieza doblada?
¿Es suficiente con la soldadura por puntos?
¿Por dónde debería comenzar la secuencia de soldadura?
¿Se va a deformar la superficie decorativa?
¿Es necesario realizar un esmerilado tras la soldadura?
¿Qué dispositivo controla las dimensiones funcionales a partir de ese momento?
Me parece sospechoso cuando se recurre a la soldadura simplemente porque resultaba más fácil modelar dos piezas separadas.
El número de piezas en el CAD no es algo inamovible.
Tampoco lo es el número de piezas de chapa.
La arquitectura adecuada es aquella que logra un equilibrio entre la fabricación, la resistencia, la vida útil, el coste, el control dimensional y el volumen de producción.
Paso 8: Recubrimiento en polvo y acabado superficial. Pasar a la revisión de DFM
Los acabados suelen considerarse meros elementos decorativos.
No lo es.
El recubrimiento en polvo aporta espesor.
El recubrimiento modifica las superficies.
El enmascaramiento requiere mano de obra.
Es posible que las interfaces de puesta a tierra requieran metal expuesto.
Las roscas pueden obstruirse con el recubrimiento.
Las piezas deslizantes pueden quedar atascadas.
Las holguras entre los paneles pueden variar.
Una revisión de DFM debería identificar:
tipo de recubrimiento;
textura especificada;
color;
superficies estéticas;
variación de color admisible;
zonas de enmascaramiento;
puntos de conexión a tierra;
zonas roscadas;
superficies de contacto;
interfaces deslizantes;
logotipo o zonas de impresión;
si los herrajes se instalan antes o después de los acabados.
Supongamos que un panel encaja perfectamente en el metal sin recubrimiento, con un juego de 0,20 mm a cada lado.
A continuación, se aplica un recubrimiento a ambas superficies de contacto.
¿Y ahora qué pasa?
Exacto.
El acabado forma parte de la ingeniería mecánica y debe realizarse antes de la fabricación del prototipo, no en el departamento de compras una vez fabricado.
Paso 9: La revisión comprueba si las personas pueden montar realmente el servidor
El ajuste de los componentes no es lo mismo que el montaje.
Lo repetiré porque esto provoca un número considerable de revisiones evitables del prototipo.
El ajuste de los componentes no es lo mismo que el montaje.
Una placa base puede caber en el chasis, aunque resulte imposible instalarla una vez montada la pared del ventilador.
Se puede instalar una GPU aunque no se pueda acceder a su conector de alimentación.
Una fuente de alimentación puede encajar, aunque su cable no pueda realizar el giro necesario.
Es posible que una placa base de unidad quede encajada y el técnico de servicio no pueda extraerla.
El equipo de DFM debería repasar la secuencia de montaje:
¿Qué componente entra primero?
¿Qué elementos de fijación se instalan a continuación?
¿Qué herramientas se necesitan?
¿Puede cada herramienta llegar físicamente hasta el elemento de fijación?
¿Se pueden conectar los cables una vez instalado el hardware adyacente?
¿Se pueden retirar posteriormente todos los componentes que se puedan desmontar?
¿Se puede montar el conjunto sin forzar ni doblar las piezas?
¿Los componentes están marcados para evitar una instalación incorrecta?
¿Es fácil confundir las piezas de la izquierda/derecha o de delante/detrás?
¿Se pueden quitar los elementos de fijación que sobren?
Las directrices de fabricación de la NASA exigen expresamente que haya espacio suficiente para las llaves, orificios de acceso cuando sea necesario y que el diseño permita el desmontaje.
El principio parece casi trivial.
Hasta que el técnico no pueda acceder al tornillo.
Paso 10: Se vuelven a comprobar las interfaces específicas del servidor
Una revisión genérica del diseño para la fabricación (DFM) de chapas metálicas no es suficiente para un chasis de servidor a medida.
La carcasa rodea los componentes electrónicos.
Esto significa que la fabricabilidad debe seguir estando vinculada a:
colocación de la placa base;
Espacio libre para el disipador de la CPU;
Acceso al servicio DIMM;
Alineación PCIe;
Compatibilidad con GPU;
12 V-2×6 u otras conexiones de alimentación para la GPU;
bandejas de unidades;
placas base;
fuentes de alimentación redundantes;
paredes de ventiladores;
mazos de cables;
E/S frontal;
E/S trasera;
longeras del chasis;
profundidad de la estantería;
toma de aire;
escape;
filtros;
tubos de refrigeración líquida, cuando proceda.
Por ejemplo, desplazar una brida conformada 5 mm porque así resulta más fácil doblarla puede parecer algo inofensivo.
¿Obstruye el flujo de aire de la GPU?
Cambiar la posición del soporte del ventilador puede reducir la complejidad de la soldadura.
¿Provoca recirculación?
Sustituir tres soportes por una estructura moldeada podría reducir el número de piezas.
¿Se puede seguir reparando la placa base?
Por eso la ingeniería de fabricación no puede funcionar de forma aislada.
Paso 11: La inspección debe diseñarse al mismo tiempo que la pieza
Aquí va otra opinión impopular.
Si en tu plano se especifica una tolerancia que nadie puede medir fácilmente, esa tolerancia no resulta muy útil.
El equipo de DFM debería preguntarse:
¿Qué aspectos son fundamentales para la calidad?
¿Cómo se medirán?
¿En qué fase de la producción?
¿Antes o después del recubrimiento?
¿Son suficientes unos calibres normales?
¿Es necesaria una máquina de medición por coordenadas (CMM)?
¿Tiene más sentido usar un medidor?
¿Será necesario un accesorio?
¿Es suficiente la inspección del primer artículo?
¿Es necesario realizar la comprobación en todas las unidades?
¿Qué defectos estéticos se consideran aceptables?
El coste de la inspección es el coste de fabricación.
La ASQ clasifica la verificación, la inspección, las auditorías y las actividades relacionadas como costes de evaluación, mientras que los desechos, las repeticiones de trabajo, las nuevas inspecciones, las reclamaciones de garantía y las devoluciones se incluyen en las categorías de costes por fallos.
Por lo tanto, añadir un requisito innecesario de ±0,05 mm puede acarrear dos costes.
Lo primero es hacer que la pieza sea más difícil de fabricar.
Entonces le pagas a alguien para que demuestre lo difícil que fue.
Paso 12: El volumen de producción modifica la respuesta del DFM
Cinco prototipos y 5.000 chasis no deberían seguir automáticamente la misma lógica de fabricación.
Cuando el volumen es reducido, los procesos flexibles pueden resultar más ventajosos:
corte por láser;
conformado con prensa plegadora;
inserción manual de PEM;
accesorios sencillos;
soldadura manual.
Si las cantidades recurrentes son mayores, es posible que los ingenieros se lo replanteen:
golpes;
accesorios específicos;
herramientas de metal duro;
estampado;
inserción automática;
familias de piezas simplificadas;
soportes estandarizados;
métodos de montaje más rápidos.
Es aquí donde una revisión de DFM se convierte en ingeniería comercial.
La cuestión no es simplemente:
¿Podrás venir?
Queda así:
¿Cuál es la mejor forma de fabricarlo teniendo en cuenta el volumen anual previsto?
Son cuestiones diferentes.
Paso 13: Las propuestas de reducción de costes se separan de los cambios funcionales
Un informe de DFM útil suele incluir propuestas de cambios.
Bien.
Esa es la cuestión.
Pero cada cambio debe clasificarse.
Por ejemplo:
Modificación propuesta
Motivo de fabricación
Riesgo potencial del sistema
¿Se necesita autorización?
Aumentar el radio de curvatura
Seleccionar las herramientas disponibles
Puede variar la geometría de acoplamiento
Sí
Relajar la tolerancia de la brida oculta
Reducir la carga de trabajo relacionada con el moldeado y la inspección
Bajo si no funciona
Sí
Aleja el orificio del codo
Evitar la distorsión
Puede afectar a la interfaz de la placa de circuito impreso
Sí
Sustituir el soporte mecanizado por una chapa conformada
Reducir el coste y la complejidad de las piezas
Cambios en la fuerza y la tolerancia
Sí
Cambiar el acero de 1,0 mm a 1,2 mm
Mejorar la rigidez
Cambios en el peso, la curvatura y la holgura
Sí
Eliminar la soldadura sobrante
Reducir la distorsión y la mano de obra
Se requiere una validación estructural
Sí
Estandarizar el tipo de fijación
Simplificar el montaje
Normalmente bajo
Sí
Añadir enmascaramiento en el punto de conexión a tierra
Mantener el contacto eléctrico
Aumento de los costes de producción
Sí
Fíjate en la última columna.
Sí.
El proveedor no debería “mejorar” el producto sin avisar.
Paso 14: Todo cambio de DFM aprobado debe incorporarse al control de revisiones
Esto merece más atención de la que recibe.
Imagina que se presenta la revisión A.
La fábrica lleva a cabo el DFM.
Se han acordado cuatro cambios por correo electrónico.
El proveedor actualiza su propio archivo DXF de fabricación.
El CAD del cliente sigue siendo la Rev. A.
Prototipo aprobado.
Seis meses después, se solicita a otro proveedor que presente un presupuesto para el proyecto.
¿Cuál de estos diseños es el correcto?
Nadie lo sabe.
No se trata de un problema hipotético de fabricación. Es un problema de control de la configuración.
En última instancia, una decisión sobre el diseño para la fabricación (DFM) debe reflejarse en el:
CAD 3D;
Dibujo en 2D;
Lista de materiales;
patrón plano cuando se controla;
especificaciones de los materiales;
lista de hardware;
especificación del acabado;
instrucción de ensamblaje;
criterios de inspección;
historial de revisiones.
Nuestro artículo sobre cómo se controlan los cambios técnicos antes de la producción explica por qué son importantes los procesos ECR, ECO, ECN, la validación, la revisión de la identidad, la vigencia y el control de documentos obsoletos una vez que las decisiones de ingeniería comienzan a trasladarse a la planta de producción.
Un cambio aprobado que solo existe en un mensaje de WeChat, una captura de pantalla de un correo electrónico o un PDF con anotaciones constituye una deuda técnica.
Volverá.
¿Qué deberías recibir tras una revisión de DFM?
Es aquí donde los compradores deberían mostrarse más exigentes.
No aceptes “DFM completado” como un resultado significativo.
Para un chasis de servidor a medida de alta gama, esperaría una combinación de:
Plano con anotaciones o informe de DFM
Se muestra:
característica de riesgo;
geometría actual;
geometría propuesta;
motivo de fabricación;
beneficio esperado;
consecuencia técnica.
Lista de asuntos pendientes
Para las cuestiones que aún requieran la opinión del comprador.
Ejemplo:
Falta el archivo de la placa base;
El modelo de la GPU no está congelado;
finish no definido;
tolerancia crítica poco clara;
Interfaz del riel del bastidor sin confirmar.
Propuestas de reducción de costes
Estas deben separarse de las correcciones obligatorias relacionadas con la fabricabilidad.
Esa distinción es importante.
“No se puede doblar con las herramientas disponibles” no es lo mismo que “podemos ahorrar $2,40 por chasis si estandarizamos este soporte”.”
CAD revisado
Solo una vez que se hayan aprobado los cambios propuestos.
Registro de revisiones
Muestra exactamente qué ha cambiado entre las distintas versiones.
Supuestos de producción
Incluyendo el material, el grosor, la cantidad, el acabado, el proceso de fabricación, los herrajes, los supuestos de inspección y cualquier proceso subcontratado.
Eso es un paquete DFM.
“La expresión ”Apto para producción» escrita en un correo electrónico no lo es.
La lista de comprobación de DFM que utilizaría antes de aprobar un prototipo
Antes de dar el visto bueno a un prototipo destinado a la producción, me gustaría obtener respuestas claras a estas preguntas.
Requisitos
¿Se conoce el modelo exacto de la placa base?
¿Se conocen los modelos de GPU?
¿Se han definido la fuente de alimentación, las unidades, la placa base, los ventiladores, los rieles y los cables?
¿Se conoce la cantidad anual?
¿Se conoce el coste objetivo?
Material
¿Se especifica el curso?
¿Se especifica el grosor?
¿Es el material seleccionado adecuado para los pliegues y los herrajes necesarios?
¿Está disponible en todo momento?
Chapa metálica
¿Son realistas los radios de curvatura?
¿Se pueden fabricar las longitudes de las bridas?
¿Están las aberturas situadas en una posición segura con respecto a los codos?
¿Son adecuados los recortados de flexión?
¿Es posible llevar a cabo realmente la secuencia de doblado prevista?
Hardware
¿Son adecuados los elementos de fijación de autoencajado para este material?
¿Se dispone de las herramientas necesarias para la instalación?
¿Son adecuados los hilos?
¿Se puede acceder a todos los elementos de fijación durante el montaje?
Tolerancias
¿Qué dimensiones son fundamentales?
¿Por qué?
¿Se comprenden las acumulaciones de tolerancias?
¿Puede la fábrica evaluar este requisito de forma práctica?
Soldadura
Is each weld necessary?
Could forming replace welding?
Is distortion controlled?
Are fixtures required?
Finish
Is coating defined?
Are masking zones identified?
Are grounding surfaces protected?
Have coating thickness effects been considered?
Montaje
Is there a documented assembly sequence?
Can tools reach?
Can service items be removed?
Are cables trapped?
Integración de servidores
Does the real board fit?
Do GPUs fit with cables connected?
Is airflow blocked?
Does the chassis fit the intended rails and rack?
Quality
Are CTQ dimensions identified?
Is first-article inspection defined?
Are cosmetic acceptance requirements clear?
Configuration Control
Has every approved DFM change updated the master design?
Does the prototype revision match the CAD revision?
Can an obsolete file accidentally reach production?
If three or four of these sections still contain “TBD,” I would hesitate to call the design production ready.
Red Flags That Tell Me the DFM Review Was Weak
Some supplier behavior makes me nervous immediately.
“Everything Is Fine”
Possible?
Sí.
Likely on a genuinely new custom server chassis?
Not very.
No Questions About Volume
Manufacturing economics change with quantity. A factory that does not know whether you need 20 units or 20,000 cannot fully optimize the process.
No Questions About Critical Tolerances
Either every tolerance was perfect or nobody evaluated their functional purpose.
Guess which happens more often?
No Discussion of Assembly
That suggests the review stopped at individual part fabrication.
No Finish Review
That suggests bare-metal geometry was reviewed without considering the finished product.
No Revision After DFM Changes
Dangerous.
Supplier Makes Changes Without Approval
Even worse.
The manufacturer should challenge the design.
It should not secretly redesign your product.
How Does a DFM Review Fit Into the Custom Chassis Manufacturing Process?
A mature Custom Chassis Manufacturing Process usually follows this sequence:
1. Requirements definition
Define system, hardware, environment, quantity, cost, and commercial requirements.
Build physical hardware using processes close enough to production to expose realistic manufacturing behavior.
6. Validación del ajuste y el funcionamiento
Install real components.
7. Controlled engineering revision
Incorporate approved findings.
8. Pilot build
Test repeatability across more than one unit.
9. Production release
Freeze the controlled manufacturing package.
This is also why the broader Proceso de desarrollo de cajas metálicas a medida should not be reduced to CAD plus fabrication. Requirements, architecture, DFM, prototyping, validation, revision control, pilot manufacturing, and quality approval are connected stages.
Skip one?
The problem usually survives long enough to become more expensive.
Preguntas frecuentes
¿En qué consiste una revisión de DFM para un chasis de servidor a medida?
A DFM review for a custom server chassis is an engineering evaluation that compares the chassis design with the factory’s real manufacturing, assembly, finishing, inspection, and production capabilities so difficult geometry, unrealistic tolerances, costly features, inaccessible hardware, and repeatability risks can be corrected before prototype or volume fabrication begins.
The review normally covers sheet-metal bends, materials, cutouts, hardware, welding, coating, tolerance stack-up, assembly sequence, service access, inspection strategy, expected order volume, and manufacturing cost.
¿Cuándo se debe realizar una revisión de DFM?
A DFM review should be performed after the major system architecture and component interfaces are defined but before a production-intent prototype is ordered, allowing manufacturing engineers to challenge risky features while CAD changes remain relatively inexpensive and before tooling, fabricated parts, coatings, purchased hardware, or production inventory create larger financial consequences.
An early preliminary DFM discussion can happen even sooner. In fact, bringing a capable chassis manufacturer into the project before every mechanical detail is frozen can prevent poor assumptions from becoming embedded in the CAD.
¿Qué se comprueba en una revisión de DFM de chapa metálica?
A sheet metal DFM review checks whether the proposed material, thickness, bend radii, flange lengths, hole locations, relief features, hardware, welding, tolerances, finishes, tooling access, assembly sequence, and inspection methods are compatible with the selected fabrication processes and can be repeated reliably at the project’s expected production quantity.
For a server enclosure, that review should also consider motherboard mounts, GPU support, PSU access, drive architecture, fan walls, rails, connector openings, cable routing, grounding surfaces, and serviceability.
¿Puede un fabricante modificar el diseño de mi chasis durante la fase de DFM?
A manufacturer can recommend design changes during DFM, but functional or dimensional changes should be documented, explained, reviewed for downstream effects, approved by the responsible customer and engineering stakeholders, and incorporated into controlled CAD and drawings before fabrication rather than being silently introduced into supplier-specific manufacturing files.
That control protects both sides. The supplier can optimize manufacturing, while the buyer retains a reliable definition of the product that can later be inspected, reordered, revised, or transferred.
¿Es necesario crear un prototipo de cada chasis de servidor a medida tras la fase de DFM?
A new custom server chassis should normally receive a physical prototype after DFM because manufacturability review reduces predictable process risks but cannot fully prove real component fit, cable routing, operator access, structural behavior, panel alignment, coating effects, serviceability, rail integration, or other interactions that become obvious only when the complete system is physically assembled.
DFM and prototyping solve different problems. DFM challenges the manufacturing plan before metal is cut; the prototype tests whether those decisions survive real fabrication and real hardware.
¿Cuánto tiempo dura una revisión de DFM?
A DFM review duration depends on chassis complexity, documentation quality, number of custom components, tolerance requirements, manufacturing processes, finish, supplier workload, and how quickly technical questions are answered, so a simple enclosure may require only a focused review while a dense GPU, storage, or multi-node chassis may need several iterative engineering cycles.
Speed alone is a poor KPI. I would rather receive a slightly slower review containing useful manufacturing questions than an instant quotation that simply prices whatever geometry happened to arrive.
¿Qué archivos debo enviar para una revisión DFM de un chasis de servidor a medida?
A complete custom server chassis DFM package should include the current 3D CAD model, controlled 2D drawings, material and thickness requirements, component drawings, BOM information, critical tolerances, finish specifications, hardware requirements, assembly expectations, inspection criteria, expected production quantity, target cost, and the revision identifier that defines the submitted configuration.
Add motherboard drawings, GPU specifications, PSU dimensions, fans, drives, backplanes, rails, cable information, and connector models whenever available. The supplier can only evaluate interfaces it can see.
Before You Release the Chassis: Make the DFM Review Earn Its Cost
Do not ask your chassis manufacturer only:
“Can you make this?”
Pregunta:
“What would you change before manufacturing this repeatedly at our target volume, quality level, and cost?”
That question produces a much more useful conversation.
Before approving your next custom server chassis prototype, send the manufacturer the current STEP model, controlled 2D drawings, component list, motherboard and GPU information, material, thickness, finish, critical dimensions, expected annual quantity, and target cost. Then request marked-up DFM feedback before fabrication starts.
And insist that every accepted change returns to the controlled design.
The goal is not a perfect CAD model.
The goal is a chassis that can be manufactured again.
Mark Lee - Fundador y especialista en chasis para servidores (OEM/ODM)
Mark Lee es el fundador de ISTONECASE y cuenta con 20 años de experiencia en el sector de los chasis para servidores. Está especializado en soluciones OEM/ODM para chasis de GPU e IA, de montaje en rack, industriales, de montaje en pared, NAS, Mini-ITX y multinodo. Su experiencia respalda proyectos de hardware a medida para centros de datos, computación de IA, almacenamiento empresarial, computación periférica, redes y aplicaciones industriales.