Fale com a nossa Chassis de servidor Engenheiros e Equipa de Vendas
24 mil assinantes
Indique-nos a sua aplicação, o tipo de chassis, a altura do rack, a placa-mãe, a GPU, os compartimentos para unidades, a fonte de alimentação, o sistema de refrigeração, as entradas/saídas e a quantidade a encomendar. Os nossos engenheiros e a nossa equipa de vendas irão recomendar um modelo padrão ou uma configuração OEM/ODM para o seu projeto.
A Análise do DFM, ou «Análise de Conformidade com a Fabricabilidade» (Design for Manufacturability Review), é o processo de engenharia utilizado para avaliar a viabilidade de um projeto de chassis de servidor personalizado face às realidades da fabricação, antes de esse projeto ser aprovado para a produção de protótipos ou em série.
Coloca uma questão aparentemente simples:
Será que este chassis pode ser fabricado em série, inspecionado de forma prática, montado de forma eficiente e vendido ao custo previsto, sem alterar a função a que se destina?
O DFM muda tudo.
Um chassis de servidor pode estar dimensionalmente completo no STEP, no SolidWorks, no Inventor ou noutro ambiente CAD; no entanto, assim que o corte a laser, as ferramentas para a prensa-dobra, os elementos de fixação PEM, a distorção causada pela soldadura, o revestimento em pó, o acesso aos cabos, a acumulação de tolerâncias, a estratégia de inspeção e a montagem pelo operador entram na equação, esse modelo aparentemente concluído pode tornar-se um problema de fabrico muito longe de estar resolvido.
Então, por que razão descobrir isso só depois de o metal já ter sido cortado?
Tenho uma postura bastante rígida nesta matéria. Se um fabricante receber um chassis personalizado complexo, apresentar um orçamento de imediato e não levantar quaisquer questões de engenharia, comentários aos desenhos, preocupações com tolerâncias, propostas de alterações ao processo nem discutir a quantidade anual, não interpreto automaticamente esse silêncio como competência.
Às vezes, o desenho é mesmo excelente.
Muitas vezes, o fornecedor simplesmente ainda não contestou essa questão.
Essa distinção é importante.
O que uma análise de DFM deve realmente conseguir
O DFM é, por vezes, considerado como uma verificação final do CAD.
Isso é demasiado superficial.
Um grave DFM para chassis de servidor personalizados Esta análise estabelece uma ligação entre o design do produto e o sistema de fabrico efetivo que terá de o reproduzir. O engenheiro de design pode pensar em termos de localização da placa-mãe, espaço livre para a GPU, posicionamento das ventoinhas, capacidade das unidades de armazenamento, profundidade do rack e acesso para manutenção. A engenharia de fabrico tem de traduzir esses requisitos em operações de corte, perfuração, conformação, soldadura, fixação, acabamento, montagem, inspeção, embalagem e produção em série.
Ambas as perspetivas têm de coincidir.
O NIST apresenta claramente o argumento económico. A sua investigação sobre Concepção orientada para os custos e estimativa dos custos de fabrico observa que estudos têm demonstrado repetidamente que as alterações de conceção se tornam mais dispendiosas nas fases finais do desenvolvimento do produto, razão pela qual os métodos de «Design-for-X» integram a fabricabilidade, os custos e outras restrições nas decisões de engenharia mais precoces.
Esse princípio é dolorosamente relevante no que diz respeito aos chassis de servidor.
Deslocar a abertura de um conector no CAD é económico.
Mudá-lo depois de já existirem 500 painéis frontais pintados não é o caso.
A NASA aborda a mesma questão numa perspetiva de práticas de engenharia. As suas orientações sobre fabricabilidade recomendam tolerâncias realistas, atenção ao acúmulo de tolerâncias, inspeção adequada e acesso às ferramentas, raios internos práticos maiores, materiais facilmente disponíveis e projetos que permitam a desmontagem. Essas recomendações foram desenvolvidas para equipamento aeroespacial muito mais exigente, mas a lógica subjacente aplica-se notavelmente bem a caixas personalizadas.
E há um problema de qualidade mais abrangente por trás de tudo isto. A Sociedade Americana para a Qualidade refere que apenas 31% dos inquiridos No seu estudo ’Custo da Qualidade 2025», afirmaram compreender plenamente de que forma os custos da qualidade afetavam o desempenho financeiro das suas organizações. Os resíduos, o retrabalho, a reinspeção, os trabalhos ao abrigo da garantia e as devoluções são todas categorias reconhecidas de custos da qualidade. Orientações da ASQ sobre o Custo da Qualidade
É por isso que não gosto da expressão “DFM gratuito”.”
A revisão não é gratuita.
Alguém acaba sempre por pagar o preço de uma fraca capacidade de fabrico. A única questão é se se paga com tempo de engenharia antes da produção ou com desperdício, retrabalho, atrasos, alterações nas ferramentas, mão-de-obra de inspeção e reclamações dos clientes posteriormente.
Revisão de DFM vs. Revisão de Concepção vs. Validação de Protótipos
Os compradores costumam misturar estes dois.
Não são a mesma coisa.
Fase de revisão
Pergunta principal
Entradas típicas
Resultado típico
Análise dos requisitos
Será que estamos a conceber o chassis certo?
Lista de hardware, limites do rack, requisitos térmicos, quantidade, custo-alvo
Requisitos de engenharia
Análise do projeto do chassis do servidor
A arquitetura mecânica funciona?
Plano em 3D, interfaces, desenhos de componentes
Conceção mecânica revista
Análise de DFM
Os processos fabris selecionados permitem fabricá-lo de forma repetida?
CAD, desenhos em 2D, material, tolerâncias, acabamento, volume
Comentários sobre o DFM e alterações de fabrico aprovadas
Análise do protótipo
A produção física decorreu conforme o esperado?
Amostra destinada à produção, hardware real
Correções de ajuste/funcionamento
Análise da versão piloto
É possível produzir mais do que uma unidade de forma consistente?
Lote de produção pequeno
Correções relativas aos processos e à qualidade
Lançamento da produção
A configuração controlada está pronta para produção em massa?
CAD final, lista de materiais (BOM), desenhos, plano de inspeção
Pacote de fabrico lançado
O guia existente sobre passar do projeto em CAD para um protótipo de produção salienta um aspeto importante: o DFM deve ser realizado antes do primeiro protótipo destinado à produção, uma vez que o protótipo deve servir para testar as hipóteses ainda por confirmar, em vez de voltar a identificar problemas óbvios relacionados com a curvatura, as tolerâncias, a fixação ou o acesso.
Passo 1: O fabricante verifica se os dados introduzidos estão completos
O primeiro problema de DFM nem sempre está relacionado com a geometria.
Faltam algumas informações.
Antes de dar crédito a qualquer conclusão sobre a viabilidade de fabrico, gostaria que o pacote do projeto definisse, pelo menos:
altura do rack do chassis e profundidade máxima permitida;
modelo da placa-mãe e coordenadas dos orifícios de montagem;
Envelope do dissipador de calor da CPU;
Comprimento, altura, espessura, peso da GPU e orientação do conector de alimentação;
Posições das placas PCIe;
número de unidades e arquitetura do suporte;
geometria do painel traseiro;
Formato PSU;
tamanhos das ventoinhas e direção do fluxo de ar;
entradas e saídas frontais e traseiras;
trajeto dos cabos;
interface ferroviária;
ambiente de instalação;
material;
espessura do material;
concluir;
quantidade produzida;
volume anual previsto;
dimensões críticas;
requisitos de inspeção;
zonas cosméticas;
requisitos de imagem de marca;
custo-alvo.
É por isso que uma análise de DFM não consegue salvar um briefing de projeto vago.
Se o fabricante apenas souber que se trata de um “servidor 2U, placa-mãe ATX e quatro unidades”, a análise conterá suposições. E essas suposições acabam por se transformar, discretamente, em dimensões.
O nosso guia sobre os principais elementos de conceção para um projeto de chassis personalizado aborda esta questão de forma mais aprofundada, uma vez que as interfaces dos componentes, o volume de produção, os requisitos térmicos, os materiais, as tolerâncias e o custo-alvo devem ser definidos antes que a geometria se torne difícil de alterar.
Os desenhos reais são melhores do que os nomes das categorias.
“O ”ATX» é útil.
É preferível um desenho mecânico da placa-mãe.
“A ”GPU de tamanho normal» é útil.
É preferível utilizar um modelo de GPU real, com o seu conector de 12 V (2×6), a espessura do dissipador, a geometria do suporte, a saída dos cabos e os requisitos de fixação.
Passo 2: A análise DFM da chapa metálica verifica o material e a espessura
Agora, a fábrica passa à ação.
Um projetista de chassis não pode escolher entre aço ou alumínio sem ter em conta o comportamento à flexão, a rigidez dos painéis, a soldadura, os elementos de fixação, o peso, a corrosão, o acabamento e o custo.
Os materiais normalmente utilizados nos chassis de servidores personalizados podem incluir:
chapa de aço galvanizada ou revestida a zinco;
aço laminado a frio;
Aço do tipo SGCC;
Aço do tipo SECC;
aço inoxidável para ambientes especializados;
ligas de alumínio, como a 5052, nos casos em que o peso, o comportamento face à corrosão ou os requisitos de conformação o justifiquem.
Mas o “aço de 1,0 mm” não constitui uma decisão de fabrico completa.
O engenheiro de DFM poderá perguntar:
O painel é demasiado grande para essa espessura?
A tampa vai ficar com manchas de óleo ou vai ficar deformada?
Uma GPU pesada requer uma estrutura de base mais espessa?
Será que um reforço moldado é mais barato do que aumentar a espessura em toda a área?
O material irá dobrar-se de forma limpa no raio proposto?
Este tipo de material está disponível localmente para produção em série?
O material selecionado é compatível com o hardware PEM solicitado?
A soldadura provoca deformações inaceitáveis?
A mudança de 1,0 mm para 1,2 mm irá interferir com a geometria de encaixe?
Um milímetro faz a diferença.
Não em todos os casos. Mas numa plataforma de 1U ou 2U com uma disposição compacta de placas, ventoinhas, backplanes, suportes, cablagem e espaços livres nas tampas, pequenas alterações dimensionais podem desencadear uma reação em cadeia que abrange várias interfaces.
Passo 3: Cada curva é questionada
É aqui que Análise de DFM de chapas metálicas torna-se muito diferente da inspeção CAD comum.
Um sistema CAD permite-lhe modelar muitas coisas.
A prensa dobradeira pode não concordar com isso.
O fabricante deve avaliar:
raio de curvatura interno;
ângulo de curvatura;
ferramentas disponíveis;
Requisitos relativos ao molde em V;
comprimento da flange;
margem de curvatura;
dedução por curvatura;
Tabela do fator K ou de curvaturas de oficina;
distância entre o orifício e a curva;
distância entre a ranhura e a curvatura;
alívio de flexão;
alívio nos cantos;
bainhas;
flanges de retorno;
colisão da ferramenta;
série de curvas.
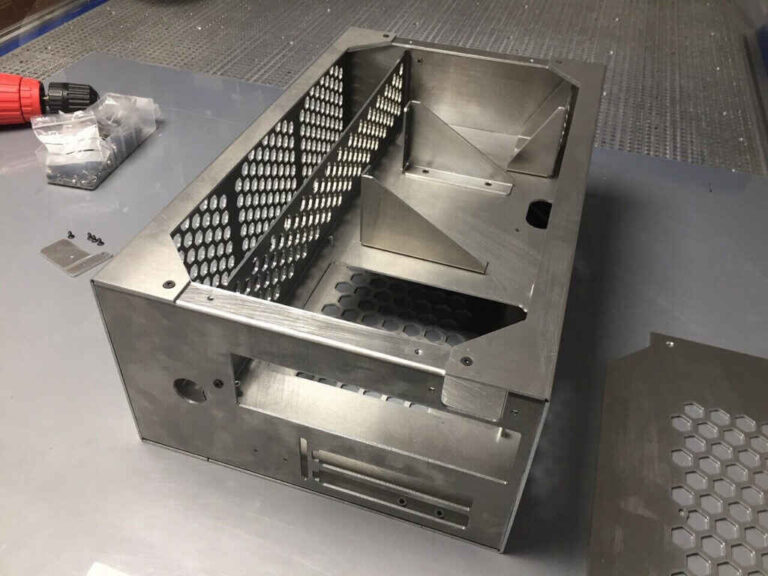
Imagine um painel traseiro do chassis com duas abas curtas de retorno, uma abertura recuada para a fonte de alimentação, vários padrões de ventilação e um pino PEM nas proximidades.
Cada funcionalidade pode parecer válida, quando considerada individualmente.
Mas será que o operador consegue efetivamente realizar a dobragem número quatro depois de as dobragens um a três terem formado uma caixa à volta da ferramenta?
Essa é a questão.
O nosso processo de desenvolvimento de caixas metálicas personalizadas identifica as ferramentas de dobragem, o raio de dobragem, a dedução de dobragem, o comprimento mínimo da aba, o espaçamento entre o orifício e a dobragem, os elementos de fixação, o acesso para soldadura, a proteção, o acabamento e a sequência de montagem como questões de fabrico que devem ser analisadas antes da fabricação do protótipo.
Um engenheiro de DFM competente não se limita a verificar se a peça é viável.
Estão a verificar se isso faz sentido.
Passo 4: São analisados os orifícios, ranhuras, recortes e padrões de ventilação
Os chassis dos servidores têm um número absurdo de aberturas.
E/S da placa-mãe.
Ranhuras PCIe.
Conectores de alimentação.
Aberturas do ventilador.
Compartimentos para unidades.
Portas USB.
Portas LAN.
Botões.
LEDs.
Pegas.
Saídas de ar.
Passagens de cabos.
Cada um parece barato porque o corte a laser é rápido.
Mas a geometria tem impacto na conformação e na inspeção.
Durante um Análise da exequibilidade da fabricação do chassis, os engenheiros devem verificar se:
os orifícios estão demasiado próximos das curvas;
os recortes enfraquecem uma flange;
as perfurações de ventilação deformam-se durante a conformação;
as bandas estreitas podem deformar-se;
os orifícios adjacentes criam pontes de material frágeis;
os rebaixos são práticos com a espessura escolhida;
as aberturas dos conectores apresentam tolerâncias posicionais realistas;
as arestas cortadas a laser têm de ser rebarbadas;
os padrões de perfuração decorativos aumentam desnecessariamente o tempo de funcionamento da máquina;
as aberturas podem ser combinadas ou padronizadas.
Mais buracos não são, por si só, um desastre.
A complexidade aleatória é.
Se dois modelos de painel frontal diferirem apenas em algumas aberturas para conectores, por exemplo, a DFM poderá identificar um painel de base comum, juntamente com um inserto intercambiável, como a melhor arquitetura de produção.
Isso pode afetar o equipamento de produção, o inventário, as peças de reposição, o controlo de revisões e futuras variantes do produto.
Agora já não estamos a falar de um único buraco.
Estamos a debater a arquitetura do produto.
Passo 5: As tolerâncias são postas à prova
Esta é normalmente a minha parte preferida de uma discussão sobre DFM, porque revela se o desenho contém uma verdadeira intenção de engenharia ou apenas muitos algarismos decimais.
Os engenheiros adoram a precisão.
As fábricas cobram por isso.
Deve existir uma tolerância, porque uma variação para além desse limite cria um problema real.
Considere estas duas dimensões:
A. Posição dos espaçadores da placa-mãe em relação às entradas e saídas traseiras
Alta importância.
B. Largura de uma flange interna que não encosta em nada
Provavelmente menos importante.
No entanto, vejo frequentemente desenhos em que ambos são retratados com uma agressividade semelhante.
Porquê?
Uma análise rigorosa do DFM deve classificar as dimensões de acordo com a sua função.
Tolerâncias de alta prioridade
Normalmente, é aconselhável um controlo rigoroso:
Padrões de montagem de placas de circuito impresso;
Alinhamento PCIe;
Interfaces do suporte da GPU;
aberturas de E/S traseiras;
aberturas para conectores;
interfaces de unidade de transporte;
posicionamento do painel traseiro;
montagem em calha;
painéis de encaixe;
geometria do fecho.
Dimensões de menor prioridade
Frequentemente adequado para uma maior liberdade de fabrico:
aberturas cosméticas isoladas;
flanges internas sem contacto;
geometria do painel oculto;
dimensões que não se acumulam numa interface.
As orientações da NASA em matéria de fabricabilidade recomendam explicitamente a utilização de níveis de tolerância realistas e a consideração do acúmulo de tolerâncias e do acesso para inspeção.
Esse é um bom conselho, porque um chassis de servidor personalizado pode conter cinco componentes que, individualmente, são aceitáveis, mas cuja variação acumulada resulta num conjunto inaceitável.
Um conector traseiro pode não encaixar na abertura do painel, mesmo que todos os componentes tenham sido aprovados na inspeção.
Isso é o acúmulo de tolerâncias.
Passo 6: Verificação do hardware do PEM, das roscas, dos elementos de fixação e do acesso às ferramentas
É na fase de fixação que os belos modelos CAD se transformam, muitas vezes, numa comédia.
O parafuso existe.
A chave de fendas não encaixa.
Ou então, foi especificada uma porca PEM num material demasiado fino para os acessórios escolhidos.
Ou a ferramenta de inserção não consegue chegar ao local porque uma flange próxima já foi dobrada.
Ou prevê-se um orifício roscado na chapa metálica que proporcione um encaixe da rosca insuficiente.
Ou a montagem exige que alguém segure uma porca no interior de uma cavidade fechada enquanto aperta um parafuso pelo outro lado.
N.º.
Uma lista de verificação de DFM para caixas de chapa metálica deve incluir os seguintes pontos:
Porcas PEM;
parafusos de fixação automática;
impasses;
porcas de rebite;
perfis com roscas;
porcas de soldadura;
elementos de fixação cativos;
porcas e parafusos convencionais;
rebites;
encaixe da rosca;
direção de inserção do hardware;
distância da borda;
acesso para as ferramentas de inserção;
distância ao solo do condutor;
sequência de montagem.
É também aqui que o «design para fabrico» se transforma em «design para montagem».
Um chassis que, tecnicamente, pode ser fabricado, mas cuja montagem requer 18 fixadores desnecessários e várias operações manuais complicadas, não representa um projeto de engenharia concluído.
Passo 7: A soldadura e a distorção são analisadas antes de alguém desenhar um retângulo perfeito
Os conjuntos soldados movimentam-se.
Isso surpreende as pessoas que vivem principalmente no CAD.
O calor altera a geometria.
Uma soldadura longa numa chapa fina pode deformar um painel. Um suporte soldado pode deslocar uma superfície de fixação próxima. O esmerilamento pode causar alterações estéticas. Poderá ser necessário utilizar dispositivos de fixação para manter as interfaces alinhadas.
Por isso, o engenheiro de DFM deve questionar-se:
Será que esta junta precisa mesmo de ser soldada?
Uma funcionalidade do tipo «lingueta e ranhura» pode melhorar a localização?
Será que a peça poderia ser moldada, em vez disso?
Será que um conjunto soldado poderia tornar-se uma única peça dobrada?
A soldadura por pontos é suficiente?
Por onde deve começar a sequência de soldadura?
A superfície estética vai ficar deformada?
É necessário proceder à retificação após a soldadura?
Que dispositivo controla as dimensões funcionais posteriormente?
Fico desconfiado sempre que se recorre à soldadura simplesmente porque foi mais fácil modelar duas peças separadas.
O número de peças no CAD não é imutável.
A contagem de peças de chapa metálica também não.
A arquitetura adequada é aquela que equilibra a fabricação, a resistência, a manutenção, o custo, o controlo dimensional e o volume de produção.
Passo 8: Revestimento em pó e acabamento da superfície — Entrar na revisão de DFM
O acabamento é frequentemente considerado como decoração.
Não é.
O revestimento em pó confere espessura.
O revestimento altera as superfícies.
A aplicação de máscara exige trabalho.
As interfaces de ligação à terra podem necessitar de metal exposto.
As roscas podem ficar cheias de revestimento.
As peças deslizantes podem ficar encravadas.
As folgas entre os painéis podem variar.
Uma análise de DFM deve identificar:
tipo de revestimento;
textura especificada;
cor;
superfícies cosméticas;
variação de cor admissível;
zonas de máscara;
pontos de ligação à terra;
áreas roscadas;
superfícies de encaixe;
interfaces deslizantes;
logótipo ou áreas de impressão;
se o hardware é instalado antes ou depois dos acabamentos.
Suponha que um painel se encaixe perfeitamente no metal nu, com uma folga de 0,20 mm de cada lado.
Em seguida, ambas as superfícies de contacto são revestidas.
E agora, o que vai acontecer?
Exatamente.
O acabamento deve ser tratado na engenharia mecânica antes do protótipo, e não no departamento de compras depois deste.
Passo 9: A revisão verifica se é realmente possível montar o servidor manualmente
O encaixe dos componentes não é o mesmo que a montagem.
Vou repetir isso porque dá origem a um número notável de revisões evitáveis do protótipo.
O encaixe dos componentes não é o mesmo que a montagem.
Uma placa-mãe pode caber no chassis, mas é impossível instalá-la depois de montada a parede dos ventiladores.
É possível instalar uma GPU, embora não seja possível aceder ao seu conector de alimentação.
Uma fonte de alimentação pode caber, mas o seu cabo não consegue fazer a curva necessária.
É possível instalar uma placa traseira da unidade, mas o técnico de assistência não consegue removê-la.
A equipa de DFM deve analisar a sequência de montagem:
Qual é o componente que entra primeiro?
Quais são os elementos de fixação que se instalam a seguir?
Que ferramentas são necessárias?
Cada ferramenta consegue alcançar fisicamente o elemento de fixação?
É possível ligar os cabos depois de o equipamento adjacente ter sido instalado?
Será que todos os componentes que podem ser reparados podem ser removidos posteriormente?
É possível montar o conjunto sem forçar nem dobrar as peças?
Os componentes têm ranhuras para impedir uma instalação incorreta?
É fácil confundir as peças da esquerda/direita ou da frente/trás?
É possível remover os elementos de fixação desnecessários?
As orientações de fabrico da NASA exigem explicitamente espaço para a chave, orifícios de acesso sempre que necessário e um design que facilite a desmontagem.
O princípio parece quase trivial.
Até que o técnico não consiga alcançar o parafuso.
Passo 10: As interfaces específicas do servidor são verificadas novamente
Uma análise genérica de DFM de chapas metálicas não é suficiente para um chassis de servidor personalizado.
O invólucro envolve os componentes eletrónicos.
Isso significa que a capacidade de fabrico tem de continuar a estar ligada a:
posicionamento da placa-mãe;
Espaço livre para o dissipador da CPU;
Acesso ao serviço DIMM;
Alinhamento PCIe;
Suporte para GPU;
12 V - 2×6 ou outras ligações de alimentação da GPU;
bandejas de discos;
placas traseiras;
fontes de alimentação redundantes;
paredes com ventiladores;
feixes de cabos;
E/S frontal;
E/S traseira;
longarinas do chassis;
profundidade da prateleira;
entrada de ar;
escape;
filtros;
tubos de arrefecimento líquido, quando aplicável.
Por exemplo, deslocar uma flange moldada 5 mm para facilitar a dobragem pode parecer inofensivo.
Isso obstrui o fluxo de ar da GPU?
A mudança da posição do suporte do ventilador pode reduzir a complexidade da soldadura.
Isso provoca recirculação?
A substituição de três suportes por uma única estrutura moldada pode reduzir o número de peças.
A placa-mãe ainda pode ser reparada?
É por isso que a engenharia de produção não pode funcionar de forma isolada.
Passo 11: A inspeção deve ser concebida em simultâneo com a peça
Eis mais uma opinião impopular.
Se o seu desenho especificar uma tolerância que ninguém consiga medir facilmente, essa tolerância não é muito útil.
A equipa de DFM deve perguntar:
Que aspetos são fundamentais para a qualidade?
Como é que serão avaliados?
Em que fase da produção?
Antes ou depois do revestimento?
Os calibradores comuns têm alcance suficiente?
É necessário um CMM?
Será que um medidor faz mais sentido?
Será necessário um suporte?
A inspeção do primeiro artigo é suficiente?
Todas as unidades precisam dessa verificação?
Que defeitos estéticos são aceitáveis?
O custo da inspeção corresponde ao custo de fabrico.
A ASQ classifica a verificação, a inspeção, as auditorias e as atividades relacionadas como custos de avaliação, enquanto os resíduos, o retrabalho, a reinspeção, as reclamações ao abrigo da garantia e as devoluções se enquadram nas categorias de custos de falha.
Assim, adicionar um requisito desnecessário de ±0,05 mm pode acarretar dois custos.
Primeiro, torna-se a funcionalidade mais difícil de fabricar.
Depois, pagas a alguém para provar o quão difícil foi.
Passo 12: O volume de produção altera a resposta do DFM
Cinco protótipos e 5 000 chassis não devem, automaticamente, seguir a mesma lógica de fabrico.
Em volumes reduzidos, os processos flexíveis podem revelar-se vantajosos:
corte a laser;
conformação em prensa-dobra;
inserção manual de PEM;
acessórios simples;
soldadura manual.
Quando as quantidades recorrentes são mais elevadas, os engenheiros podem reconsiderar:
socos;
corpos de iluminação específicos;
ferramentas rígidas;
estampagem;
inserção automática;
famílias de peças simplificadas;
suportes normalizados;
métodos de montagem mais rápidos.
É aqui que uma análise de DFM passa a ser engenharia comercial.
A questão não se resume apenas a:
Consegues fazê-lo?
Fica assim:
Qual é a melhor forma de o produzir de acordo com o nosso volume anual previsto?
Essas são questões diferentes.
Passo 13: As propostas de redução de custos são separadas das alterações funcionais
Um relatório de DFM útil contém normalmente alterações propostas.
Ótimo.
É essa a questão.
Mas todas as alterações devem ser classificadas.
Por exemplo:
Alteração proposta
Motivo de fabrico
Risco potencial do sistema
É necessária aprovação?
Aumentar o raio de curvatura
Selecionar as ferramentas disponíveis
Pode alterar a geometria de encaixe
Sim
Alargar a tolerância da flange oculta
Reduzir a carga de trabalho relacionada com a conformação e a inspeção
Baixo, caso não esteja a funcionar
Sim
Deslocar o orifício para mais longe da curva
Evitar distorções
Pode afetar a interface da placa de circuito impresso
Sim
Substituir o suporte usinado por uma chapa moldada
Reduzir os custos e a complexidade das peças
Alterações na resistência e na tolerância
Sim
Substituir o aço de 1,0 mm por aço de 1,2 mm
Aumentar a rigidez
Alterações no peso, na curvatura e na folga
Sim
Remover a soldadura desnecessária
Reduzir a distorção/mão-de-obra
É necessária uma validação estrutural
Sim
Padronizar o tipo de fixação
Simplificar a montagem
Normalmente baixo
Sim
Adicionar máscara no ponto de ligação à terra
Manter o contacto elétrico
Aumentos dos custos de processo
Sim
Reparem na última coluna.
Sim.
O fornecedor não deve “melhorar” o produto sem avisar.
Passo 14: Todas as alterações de DFM aprovadas devem ser submetidas ao controlo de revisões
Isto merece mais atenção do que aquela que recebe.
Imaginemos que a Rev. A seja apresentada.
A fábrica realiza a análise de fabricabilidade (DFM).
Foram acordadas quatro alterações por e-mail.
O fornecedor atualiza o seu próprio ficheiro DXF de fabrico.
O CAD do cliente continua a ser a Rev. A.
Protótipo aprovado.
Seis meses depois, pede-se a outro fornecedor que apresente um orçamento para o projeto.
Qual é o desenho correto?
Ninguém sabe.
Isso não é um problema hipotético de fabrico. É um problema de controlo de configuração.
Uma decisão relativa ao DFM deve, em última instância, constar do documento controlado:
CAD 3D;
desenho 2D;
Lista de materiais;
padrão plano, quando controlado;
especificação do material;
lista de hardware;
especificação do acabamento;
instrução de montagem;
critérios de inspeção;
histórico de revisões.
O nosso artigo sobre como as alterações de engenharia são controladas antes da produção explica por que razão os processos ECR, ECO, ECN, a validação, a identificação de revisões, a vigência e o controlo de documentos obsoletos são importantes assim que as decisões de engenharia começam a ser implementadas na linha de produção.
Uma alteração aprovada que existe apenas numa mensagem do WeChat, numa captura de ecrã de um e-mail ou num PDF com anotações constitui uma dívida técnica.
Vai voltar.
O que deve receber após uma análise de DFM?
É aqui que os compradores devem tornar-se mais exigentes.
Não aceite “DFM concluído” como um resultado significativo.
No que diz respeito a um chassis de servidor personalizado de alta qualidade, esperaria uma combinação de:
Desenho com anotações ou relatório de DFM
A exibir:
característica de risco;
geometria atual;
geometria proposta;
motivo de fabrico;
benefício esperado;
consequência técnica.
Lista de questões pendentes
Para questões que ainda requerem a opinião do comprador.
Exemplo:
failha de ficheiro da placa-mãe;
O modelo da GPU não está bloqueado;
finalização não definida;
tolerância crítica não está clara;
Interface do trilho do rack não confirmada.
Propostas de redução de custos
Estas devem ser separadas das correções obrigatórias relacionadas com a viabilidade de fabrico.
Essa distinção é importante.
“Não é possível dobrar com as ferramentas disponíveis” é diferente de “podemos poupar $2,40 por chassis ao padronizar este suporte.”
CAD revisto
Só depois de as alterações propostas terem sido aprovadas.
Registo de revisões
Mostrando exatamente o que mudou entre as versões.
Pressupostos de produção
Incluindo o material, a espessura, a quantidade, o acabamento, o processo de fabrico, os acessórios, os pressupostos de inspeção e quaisquer processos subcontratados.
Trata-se de um pacote DFM.
“A expressão ”OK para produção» escrita num e-mail não é.
A lista de verificação de DFM que eu utilizaria antes de aprovar um protótipo
Antes de autorizar um protótipo destinado à produção, gostaria de obter respostas claras a estas perguntas.
Requisitos
Sabe-se qual é exatamente a placa-mãe?
Já se conhecem modelos de GPU?
A fonte de alimentação, as unidades, o backplane, as ventoinhas, os trilhos e os cabos já estão definidos?
Sabe-se qual é a quantidade anual?
O custo-alvo já é conhecido?
Material
A classe está especificada?
A espessura está especificada?
O material selecionado é adequado para as curvas e os acessórios necessários?
Está sempre disponível?
Chapa metálica
Os raios de curvatura são realistas?
É possível fabricar comprimentos de flange?
As aberturas estão localizadas em locais seguros em relação às curvas?
Os alívios de curvatura são adequados?
Será que a sequência de dobras prevista pode realmente ser executada?
Hardware
Os elementos de fixação de encaixe automático são adequados para o material?
O equipamento de instalação está disponível?
Será que os tópicos são adequados?
É possível aceder a todos os elementos de fixação durante a montagem?
Tolerâncias
Quais são as dimensões essenciais?
Porquê?
As acumulações de tolerância são bem compreendidas?
A fábrica consegue avaliar essa necessidade de forma prática?
Soldadura
Cada soldadura é necessária?
Será que a conformação poderá substituir a soldadura?
A distorção está controlada?
É necessário utilizar acessórios de fixação?
Concluir
Já foi definido o que é um revestimento?
As zonas de máscara estão identificadas?
As superfícies de ligação à terra estão protegidas?
Foram tidos em conta os efeitos da espessura do revestimento?
Montagem
Existe alguma sequência de montagem documentada?
As ferramentas conseguem chegar até lá?
É possível remover itens de serviço?
Os cabos estão presos?
Integração do servidor
A prancha verdadeira cabe?
As GPUs cabem com os cabos ligados?
O fluxo de ar está bloqueado?
O chassis é compatível com os carris e o suporte previstos?
Qualidade
As dimensões CTQ foram identificadas?
A inspeção do primeiro artigo está definida?
Os requisitos de aceitação dos produtos cosméticos são claros?
Controlo de Configuração
Todas as alterações de DFM aprovadas foram incorporadas no projeto principal?
A revisão do protótipo corresponde à revisão do CAD?
É possível que um ficheiro obsoleto chegue acidentalmente ao ambiente de produção?
Se três ou quatro destas secções ainda contiverem “A definir”, hesitaria em considerar o projeto pronto para produção.
Sinais de alerta que me indicam que a revisão do DFM foi insuficiente
Certos comportamentos dos fornecedores deixam-me imediatamente nervoso.
“Está tudo bem”
É possível?
Sim.
Talvez num chassis de servidor personalizado verdadeiramente novo?
Não muito.
Sem dúvidas quanto ao volume
A economia da produção varia em função da quantidade. Uma fábrica que não sabe se são necessárias 20 unidades ou 20 000 não consegue otimizar totalmente o processo.
Sem perguntas sobre tolerâncias críticas
Ou todas as tolerâncias estavam perfeitas, ou ninguém avaliou a sua finalidade funcional.
Adivinha o que acontece com mais frequência?
Sem discussão sobre a Assembleia
Isso sugere que a análise se limitou ao fabrico de peças individuais.
Avaliação «Sem Conclusão»
Isso sugere que a geometria da estrutura metálica foi analisada sem ter em conta o produto final.
Sem revisão após alterações no DFM
Perigoso.
Fornecedor efetua alterações sem aprovação
Pior ainda.
O fabricante deve questionar o projeto.
Não deve redesenhar o seu produto às escondidas.
Como é que uma análise de DFM se enquadra no processo de fabrico de chassis personalizados?
Um adulto Processo de fabrico de chassis personalizados segue normalmente esta sequência:
1. Definição dos requisitos
Definir os requisitos relativos ao sistema, ao hardware, ao ambiente, à quantidade, ao custo e aos aspetos comerciais.
2. Arquitetura mecânica
Desenvolva a estrutura em torno dos componentes reais.
3. Análise do projeto do chassi do servidor
Verificar o encaixe dos componentes, a estrutura, a arquitetura térmica, a facilidade de manutenção, a instalação no rack e as interfaces.
4. Análise de DFM
Analisar a fabricação, a conformação, as tolerâncias, os componentes, as técnicas de união, o acabamento, a montagem, a inspeção e os custos.
5. Protótipo destinado à produção
Construir hardware físico utilizando processos suficientemente próximos dos da produção para revelar um comportamento realista de fabrico.
6. Validação do ajuste e do funcionamento
Instale componentes reais.
7. Revisão controlada da engenharia
Incorporar as conclusões aprovadas.
8. Versão piloto
Verificar a repetibilidade dos testes em mais do que uma unidade.
9. Lançamento da versão de produção
Congelar o pacote de fabrico controlado.
É também por isso que o contexto mais amplo processo de desenvolvimento de caixas metálicas personalizadas não deve ser reduzido a CAD mais fabrico. Os requisitos, a arquitetura, o DFM, a prototipagem, a validação, o controlo de revisões, o fabrico piloto e a aprovação de qualidade são fases interligadas.
Pular um?
O problema costuma persistir durante tempo suficiente para se tornar mais dispendioso.
FAQs
O que é uma análise de DFM para um chassis de servidor personalizado?
A A análise de DFM para um chassis de servidor personalizado é uma avaliação de engenharia que compara o projeto do chassis com as capacidades reais da fábrica em termos de fabrico, montagem, acabamento, inspeção e produção, de modo a que geometrias complexas, tolerâncias irrealistas, características dispendiosas, hardware inacessível e riscos de repetibilidade possam ser corrigidos antes do início da fabricação de protótipos ou em série.
A análise abrange normalmente as dobras da chapa metálica, os materiais, os recortes, os elementos de fixação, a soldadura, o revestimento, a acumulação de tolerâncias, a sequência de montagem, o acesso para manutenção, a estratégia de inspeção, o volume de encomendas previsto e o custo de fabrico.
Quando deve ser realizada uma análise de DFM?
A A análise de DFM deve ser realizada após a definição da arquitetura geral do sistema e das interfaces dos componentes, mas antes de se encomendar um protótipo destinado à produção, permitindo que os engenheiros de fabrico questionem características de risco enquanto as alterações no CAD ainda são relativamente baratas e antes que as ferramentas, as peças fabricadas, os revestimentos, o hardware adquirido ou o inventário de produção venham a acarretar consequências financeiras mais graves.
Uma discussão preliminar sobre DFM pode ocorrer ainda mais cedo. Na verdade, envolver um fabricante de chassis competente no projeto antes de todos os detalhes mecânicos estarem definidos pode impedir que pressupostos errados fiquem incorporados no CAD.
O que é que uma análise de DFM de chapas metálicas verifica?
A A análise DFM de chapas metálicas verifica se o material proposto, a espessura, os raios de curvatura, os comprimentos das abas, a localização dos orifícios, os elementos de alívio, os elementos de fixação, a soldadura, as tolerâncias, os acabamentos, o acesso às ferramentas, a sequência de montagem e os métodos de inspeção são compatíveis com os processos de fabrico selecionados e se podem ser repetidos de forma fiável na quantidade de produção prevista para o projeto.
No caso de um gabinete de servidor, essa análise deve também ter em conta os suportes da placa-mãe, a compatibilidade com GPUs, o acesso à fonte de alimentação, a arquitetura das unidades de armazenamento, as paredes de ventilação, os trilhos, as aberturas dos conectores, o encaminhamento dos cabos, as superfícies de ligação à terra e a facilidade de manutenção.
Um fabricante pode alterar o design do meu chassis durante a fase de DFM?
A O fabricante pode recomendar alterações de conceção durante a fase de DFM, mas as alterações funcionais ou dimensionais devem ser documentadas, explicadas, analisadas quanto aos seus efeitos a jusante, aprovadas pelo cliente responsável e pelas partes interessadas da área de engenharia e incorporadas em ficheiros CAD e desenhos controlados antes da fabricação, em vez de serem introduzidas silenciosamente nos ficheiros de fabrico específicos do fornecedor.
Esse controlo protege ambas as partes. O fornecedor pode otimizar a produção, enquanto o comprador dispõe de uma definição fiável do produto que pode posteriormente ser inspecionada, encomendada novamente, revista ou transferida.
Todos os chassis de servidores personalizados necessitam de um protótipo após a fase de DFM?
A Os novos chassis de servidores personalizados devem, normalmente, ser submetidos a um protótipo físico após a fase de DFM, uma vez que a análise de fabricabilidade reduz os riscos previsíveis do processo, mas não consegue comprovar totalmente o encaixe real dos componentes, o encaminhamento dos cabos, o acesso do operador, o comportamento estrutural, o alinhamento dos painéis, os efeitos do revestimento, a facilidade de manutenção, a integração com os trilhos ou outras interações que só se tornam evidentes quando o sistema completo é montado fisicamente.
O DFM e a prototipagem resolvem problemas diferentes. O DFM põe à prova o plano de fabrico antes de se iniciar o corte do metal; o protótipo verifica se essas decisões se confirmam na fabricação real e no hardware real.
Quanto tempo demora uma análise de DFM?
A A duração da revisão de DFM depende da complexidade do chassis, da qualidade da documentação, do número de componentes personalizados, dos requisitos de tolerância, dos processos de fabrico, do acabamento, da carga de trabalho dos fornecedores e da rapidez com que as questões técnicas são respondidas; assim, um invólucro simples pode exigir apenas uma revisão específica, enquanto um chassis denso com GPU, armazenamento ou vários nós pode necessitar de vários ciclos de engenharia iterativos.
A velocidade, por si só, é um mau indicador-chave de desempenho (KPI). Prefiro receber uma análise um pouco mais demorada, mas que inclua questões úteis sobre o fabrico, do que um orçamento instantâneo que se limite a atribuir um preço à geometria que por acaso foi enviada.
Que ficheiros devo enviar para uma análise DFM de um chassis de servidor personalizado?
A Um pacote DFM completo para chassis de servidor personalizados deve incluir o modelo CAD 3D atual, desenhos 2D controlados, requisitos relativos a materiais e espessuras, desenhos de componentes, informações da lista de materiais (BOM), tolerâncias críticas, especificações de acabamento, requisitos de hardware, expectativas de montagem, critérios de inspeção, quantidade de produção prevista, custo-alvo e o identificador de revisão que define a configuração apresentada.
Adicione desenhos da placa-mãe, especificações da GPU, dimensões da fonte de alimentação, ventoinhas, unidades de armazenamento, backplanes, calhas, informações sobre cabos e modelos de conectores, sempre que disponíveis. O fornecedor só pode avaliar as interfaces que consegue ver.
Antes de aprovar o chassis: certifique-se de que a análise DFM justifica o seu custo
Não se limite a perguntar apenas ao fabricante do seu chassis:
“Consegues fazer isto?”
Pergunte:
“O que é que mudaria antes de produzir isto em série, de acordo com o nosso volume, nível de qualidade e custo pretendidos?”
Essa pergunta dá origem a uma conversa muito mais proveitosa.
Antes de aprovar o seu próximo protótipo de chassis de servidor personalizado, envie ao fabricante o modelo STEP atual, os desenhos 2D detalhados, a lista de componentes, as informações sobre a placa-mãe e a GPU, os materiais, a espessura, o acabamento, as dimensões críticas, a quantidade anual prevista e o custo-alvo. Em seguida, solicite comentários sobre a DFM com anotações antes do início da fabricação.
E insista para que todas as alterações aceites sejam revertidas para o projeto de referência.
O objetivo não é obter um modelo CAD perfeito.
O objetivo é um chassis que possa voltar a ser fabricado.
Mark Lee - Fundador e especialista em chassis para servidores (OEM/ODM)
Mark Lee é o fundador da ISTONECASE, com 20 anos de experiência no setor dos chassis para servidores. É especialista em soluções OEM/ODM para GPU e IA, chassis para montagem em rack, industriais, para montagem na parede, NAS, Mini-ITX e de múltiplos nós. A sua experiência apoia projetos de hardware personalizados para centros de dados, computação de IA, armazenamento empresarial, computação de ponta, redes e aplicações industriais.