Sprechen Sie mit unserem Server-Gehäuse Ingenieure und Vertriebsteam
24.000 Abonnenten
Teilen Sie uns Ihre Anwendungsanforderungen, den Gehäusetyp, die Rackhöhe, das Motherboard, die GPU, die Laufwerksschächte, das Netzteil, die Kühlung, die E/A-Anschlüsse und die Bestellmenge mit. Unsere Ingenieure und unser Vertriebsteam werden Ihnen ein Standardmodell oder eine OEM/ODM-Konfiguration für Ihr Projekt empfehlen.
A DFM-Prüfung, auch als „Design for Manufacturability Review“ (DFM-Prüfung) bezeichnet, ist der technische Prozess, bei dem ein maßgeschneidertes Servergehäuse-Design anhand der tatsächlichen Fertigungsbedingungen überprüft wird, bevor dieses Design für die Prototypen- oder Serienproduktion freigegeben wird.
Es stellt eine Frage, die auf den ersten Blick einfach erscheint:
Kann dieses Chassis wiederholt hergestellt, in der Praxis geprüft, effizient montiert und zu den vorgesehenen Kosten verkauft werden, ohne dass seine erforderliche Funktion geändert wird?
DFM verändert alles.
Ein Servergehäuse mag in STEP, SolidWorks, Inventor oder einer anderen CAD-Umgebung maßenmäßig vollständig sein, doch sobald Laserschneiden, Abkantwerkzeuge, PEM-Befestigungselemente, Schweißverformungen, Pulverbeschichtung, Kabelzugang, Toleranzkumulierung, Prüfstrategie und die Montage durch den Bediener ins Spiel kommen, kann aus diesem scheinbar fertigen Modell ein sehr unvollendetes Fertigungsproblem werden.
Warum sollte man das erst feststellen, nachdem das Metall bereits geschnitten wurde?
Ich vertrete in dieser Frage eine ziemlich strenge Haltung. Wenn ein Hersteller ein kompliziertes, maßgeschneidertes Gehäuse erhält, umgehend ein Angebot unterbreitet und sich anschließend nicht mit technischen Fragen, Anmerkungen zu den Zeichnungen, Bedenken hinsichtlich der Toleranzen, Vorschlägen für Prozessänderungen oder der jährlichen Stückzahl meldet, werte ich dieses Schweigen nicht automatisch als Zeichen von Kompetenz.
Manchmal ist die Zeichnung wirklich hervorragend.
Oft hat der Lieferant dies einfach noch nicht beanstandet.
Diese Unterscheidung ist wichtig.
Was eine DFM-Prüfung eigentlich bewirken soll
DFM wird manchmal als abschließende CAD-Prüfung betrachtet.
Das ist zu oberflächlich.
Ein schwerwiegender Maßgeschneiderte Servergehäuse – DFM Bei der Überprüfung wird das Produktdesign mit dem tatsächlichen Fertigungssystem verknüpft, das es reproduzieren muss. Der Konstrukteur berücksichtigt dabei Aspekte wie die Position der Hauptplatine, den Freiraum für die GPU, die Anordnung der Lüfter, die Speicherkapazität, die Racktiefe und den Wartungszugang. Die Fertigungstechnik muss diese Anforderungen in Schneiden, Stanzen, Umformen, Schweißen, Befestigen, Endbearbeitung, Montage, Prüfung, Verpackung und Serienfertigung umsetzen.
Beide Ansichten müssen übereinstimmen.
Das NIST legt die wirtschaftlichen Argumente klar dar. Seine Untersuchungen zu Kostengerechtes Design und Schätzung der Herstellungskosten stellt fest, dass Untersuchungen wiederholt gezeigt haben, dass Designänderungen in späteren Phasen der Produktentwicklung teurer werden, weshalb „Design-for-X“-Methoden die Anforderungen hinsichtlich Herstellbarkeit, Kosten und anderer Einschränkungen bereits in frühere Entwicklungsentscheidungen einbeziehen.
Dieser Grundsatz trifft auf Servergehäuse besonders zu.
Das Verschieben einer Anschlussöffnung im CAD ist kostengünstig.
Es ist jedoch nicht sinnvoll, dies erst dann zu tun, wenn bereits 500 bemalte Frontplatten vorhanden sind.
Die NASA nähert sich demselben Thema aus der Perspektive der Ingenieurpraxis. Ihre Leitlinien zur Herstellbarkeit empfehlen realistische Toleranzen, die Berücksichtigung der Toleranzsumme, angemessene Prüfmöglichkeiten und Werkzeugzugang, größere praktische Innenradien, leicht verfügbare Werkstoffe sowie Konstruktionen, die eine Demontage ermöglichen. Diese Empfehlungen wurden zwar für weitaus anspruchsvollere Hardware in der Luft- und Raumfahrt entwickelt, doch lässt sich die zugrunde liegende Logik bemerkenswert gut auf kundenspezifische Gehäuse übertragen.
Und hinter all dem verbirgt sich ein umfassenderes Qualitätsproblem. Die American Society for Quality berichtet, dass nur 31% der Befragten In der Studie ’Cost of Quality 2025“ gaben die Befragten an, dass sie genau verstanden hätten, wie sich Qualitätskosten auf die finanzielle Leistung ihrer Unternehmen auswirken. Ausschuss, Nacharbeit, Nachprüfung, Gewährleistungsarbeiten und Rücksendungen sind allesamt anerkannte Kategorien von Qualitätskosten. Leitfaden der ASQ zu den Qualitätskosten
Deshalb mag ich den Ausdruck “kostenloses DFM” nicht.”
Die Überprüfung ist nicht kostenlos.
Für eine schlechte Herstellbarkeit muss immer jemand aufkommen. Die Frage ist nur, ob man dafür vor der Produktion mit Entwicklungszeit oder danach mit Ausschuss, Nacharbeit, Verzögerungen, Werkzeugänderungen, Prüfaufwand und Kundenbeschwerden bezahlt.
DFM-Prüfung vs. Entwurfsprüfung vs. Prototypenvalidierung
Der bestehende Leitfaden zu Übergang vom CAD-Entwurf zum Produktionsprototyp bringt einen wichtigen Punkt auf den Punkt: DFM sollte vor dem ersten serienreifen Prototyp erfolgen, da der Prototyp dazu dienen sollte, verbleibende Annahmen zu überprüfen, anstatt offensichtliche Probleme hinsichtlich Biegung, Toleranzen, Befestigung oder Zugänglichkeit erst dann zu entdecken.
Schritt 1: Der Hersteller prüft, ob die Eingaben vollständig sind
Das erste DFM-Problem liegt oft nicht in der Geometrie.
Es fehlen Informationen.
Bevor ich einer Schlussfolgerung zur Herstellbarkeit Glauben schenken würde, möchte ich, dass im Projektpaket mindestens Folgendes definiert ist:
Höhe des Chassis-Racks und maximal zulässige Tiefe;
Modell der Hauptplatine und Koordinaten der Befestigungslöcher;
Abmessungen des CPU-Kühlkörpers;
Länge, Höhe, Dicke, Gewicht und Ausrichtung des Stromanschlusses der GPU;
PCIe-Steckplätze;
Anzahl der Laufwerke und Trägerarchitektur;
Geometrie der Rückwandplatine;
PSU-Format;
Lüftergrößen und Luftstromrichtung;
E/A-Anschlüsse vorne und hinten;
Kabelverlegung;
Schienenschnittstelle;
Installationsumgebung;
Material;
Materialstärke;
Ende;
Produktionsmenge;
erwartetes Jahresvolumen;
kritische Abmessungen;
Prüfvorschriften;
Kosmetikbereiche;
Anforderungen an das Branding;
Zielkosten.
Aus diesem Grund kann auch eine DFM-Prüfung ein vages Projektkonzept nicht retten.
Wenn dem Hersteller lediglich “2U-Server, ATX-Mainboard, vier Laufwerke” bekannt sind, wird der Testbericht auf Annahmen beruhen. Und aus Annahmen werden still und leise Maße.
Unser Leitfaden zu Die wichtigsten Konstruktionsparameter für ein maßgeschneidertes Fahrwerksprojekt geht näher auf dieses Thema ein, da die Schnittstellen der Bauteile, das Produktionsvolumen, die thermischen Anforderungen, das Material, die Toleranzen und die Zielkosten festgelegt werden sollten, bevor sich die Geometrie nur noch schwer ändern lässt.
Echte Zeichnungen sind besser als Kategorienamen.
“ATX” ist nützlich.
Eine technische Zeichnung des Mainboards ist besser.
“Full-Length-GPU” ist nützlich.
Ein echtes GPU-Modell mit seinem 12-V-2×6-Anschluss, der Dicke des Kühlkörpers, der Geometrie der Halterung, dem Kabelausgang und den Befestigungsanforderungen ist besser.
Schritt 2: Bei der DFM-Prüfung für Blechteile werden Material und Dicke überprüft
Jetzt geht es in der Fabrik richtig zur Sache.
Ein Karosseriekonstrukteur kann die Wahl zwischen Stahl und Aluminium nicht unabhängig von Biegeverhalten, Blechsteifigkeit, Schweißbarkeit, Befestigungselementen, Gewicht, Korrosionsverhalten, Oberflächenbeschaffenheit und Kosten treffen.
Zu den typischen Materialien für maßgefertigte Servergehäuse zählen unter anderem:
verzinktes oder mit Zink beschichtetes Stahlblech;
kaltgewalzter Stahl;
Stahl vom Typ SGCC;
Stahl vom Typ SECC;
Edelstahl für spezielle Einsatzbereiche;
Aluminiumlegierungen wie 5052, sofern dies aufgrund von Gewicht, Korrosionsverhalten oder Umformungsanforderungen gerechtfertigt ist.
Aber “1,0 mm Stahl” ist keine vollständige Fertigungsentscheidung.
Der DFM-Ingenieur könnte fragen:
Ist die Platte für diese Dicke zu groß?
Wird die Abdeckung Ölflecken bilden oder sich verziehen?
Benötigt eine schwere GPU eine dickere Grundstruktur?
Ist eine geformte Bewehrung kostengünstiger als eine durchgängige Erhöhung der Dicke?
Lässt sich das Material im vorgeschlagenen Radius sauber biegen?
Ist diese Güteklasse vor Ort in der Serienfertigung erhältlich?
Ist das ausgewählte Material für die gewünschte PEM-Hardware geeignet?
Führt das Schweißen zu unzulässigen Verformungen?
Wird eine Änderung von 1,0 mm auf 1,2 mm die Steckgeometrie beeinträchtigen?
Jeder Millimeter zählt.
Nicht überall. Aber bei einer 1U- oder 2U-Plattform mit einer dichten Anordnung von Platinen, Lüftern, Backplanes, Halterungen, Verkabelung und Freiräumen für Abdeckungen können schon kleine Maßänderungen eine Kettenreaktion auslösen, die sich über mehrere Schnittstellen erstreckt.
Schritt 3: Jede Kurve wird hinterfragt
Dies ist der Ort, an dem DFM-Prüfung für Blechteile unterscheidet sich erheblich von der herkömmlichen CAD-Prüfung.
Mit einem CAD-System können Sie viele Dinge modellieren.
Die Abkantpresse könnte da anderer Meinung sein.
Der Hersteller sollte Folgendes bewerten:
Innenradius der Biegung;
Biegewinkel;
vorhandene Werkzeuge;
Anforderungen an V-Matrizen;
Flanschlänge;
Biegezugabe;
Biegeabzug;
K-Faktor oder Biegetabelle;
Abstand zwischen Bohrung und Biegung;
Abstand zwischen Schlitz und Biegung;
Biegeentlastung;
Eckenentlastung;
Säume;
Rücklaufflansche;
Werkzeugkollision;
Abfolge von Kurven.
Stellen Sie sich eine hintere Gehäuseplatte mit zwei kurzen Rücklaufflanschen, einer vertieften Öffnung für das Netzteil, mehreren Lüftungsöffnungen und einem nahegelegenen PEM-Bolzen vor.
Jedes Merkmal mag für sich genommen stichhaltig erscheinen.
Aber kann der Bediener die vierte Biegung tatsächlich ausführen, nachdem die Biegungen eins bis drei eine Art Kasten um das Werkstück gebildet haben?
Das ist die Frage.
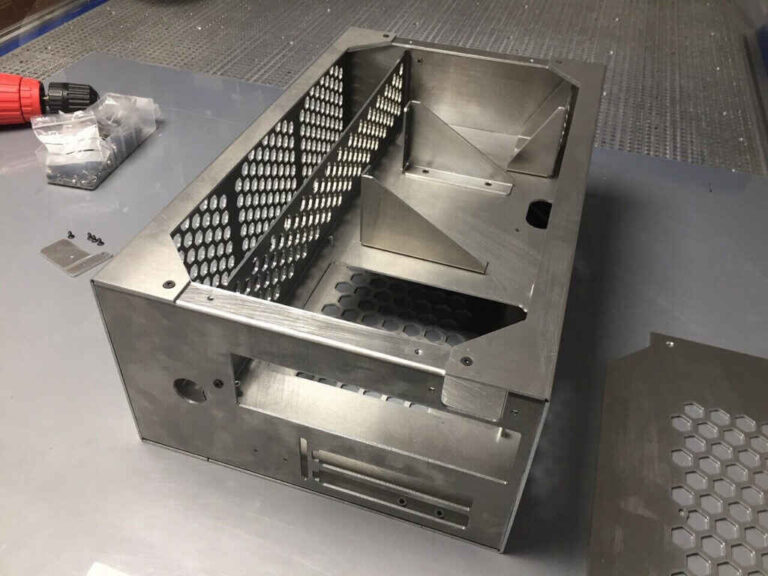
Unser Entwicklungsprozess für maßgefertigte Metallgehäuse nennt Biegewerkzeuge, Biegeradius, Biegeabzug, Mindestflanschlänge, Abstand zwischen Bohrung und Biegung, Befestigungselemente, Schweißzugang, Abdeckung, Oberflächenbehandlung und Montagereihenfolge als Fertigungsaspekte, die vor der Herstellung des Prototyps geprüft werden sollten.
Ein kompetenter DFM-Ingenieur prüft nicht lediglich, ob das Bauteil realisierbar ist.
Sie prüfen, ob das sinnvoll ist.
Schritt 4: Löcher, Schlitze, Aussparungen und Belüftungsmuster werden überprüft
Servergehäuse weisen eine absurde Anzahl von Öffnungen auf.
E/A-Anschlüsse des Mainboards.
PCIe-Steckplätze.
Stromanschlüsse.
Lüftungsöffnungen.
Laufwerksschächte.
USB-Anschlüsse.
LAN-Anschlüsse.
Schaltflächen.
LEDs.
Griffe.
Lüftungsöffnungen.
Kabelkanäle.
Jedes Stück wirkt billig, weil das Laserschneiden schnell geht.
Die Geometrie hat jedoch Auswirkungen auf die Formgebung und die Prüfung.
Während eines Analyse der Fertigungsfähigkeit des Fahrwerks, sollten Ingenieure prüfen, ob:
Die Löcher liegen zu nahe an den Biegungen;
Ausschnitte schwächen einen Flansch;
Die Belüftungslöcher verziehen sich beim Umformen;
Senkbohrungen sind bei der gewählten Dicke praktisch;
Die Öffnungen der Steckverbinder weisen realistische Positionstoleranzen auf;
Lasergeschnittene Kanten müssen entgratet werden;
Dekorative Perforationsmuster verlängern die Bearbeitungszeit unnötig;
Öffnungen können kombiniert oder vereinheitlicht werden.
Mehr Löcher sind nicht automatisch eine Katastrophe.
Zufällige Komplexität ist.
Wenn sich beispielsweise zwei Modelle mit Frontblende lediglich durch einige wenige Anschlussöffnungen unterscheiden, kann die DFM eine gemeinsame Grundplatte in Verbindung mit austauschbaren Einsätzen als die bessere Produktionsarchitektur identifizieren.
Dies kann sich auf Werkzeuge, Lagerbestände, Ersatzteile, die Versionskontrolle und zukünftige Produktvarianten auswirken.
Jetzt geht es nicht mehr nur um ein Loch.
Wir sprechen über die Produktarchitektur.
Schritt 5: Die Toleranzen geraten unter Beschuss
Das ist normalerweise mein Lieblingsaspekt bei einer DFM-Diskussion, denn dabei zeigt sich, ob die Zeichnung tatsächlich technische Absichten widerspiegelt oder lediglich aus vielen Dezimalstellen besteht.
Ingenieure lieben Präzision.
Die Fabriken stellen dafür Rechnungen aus.
Es sollte eine Toleranz vorgesehen werden, da Abweichungen, die über diese Grenze hinausgehen, ein echtes Problem darstellen.
Betrachten Sie diese beiden Dimensionen:
A. Position der Abstandshalter auf der Hauptplatine im Verhältnis zum hinteren E/A-Anschluss
Hohe Wichtigkeit.
B. Breite eines Innenflansches, der nichts berührt
Wahrscheinlich weniger wichtig.
Dennoch sehe ich regelmäßig Zeichnungen, in denen beide Elemente mit ähnlicher Aggressivität dargestellt werden.
Warum?
Bei einer gründlichen DFM-Prüfung sollten die Maße nach ihrer Funktion klassifiziert werden.
Toleranzen mit hoher Priorität
In der Regel lohnt es sich, dies genau im Auge zu behalten:
Bestückungsmuster für Leiterplatten;
PCIe-Ausrichtung;
Schnittstellen für GPU-Halterungen;
E/A-Öffnungen an der Rückseite;
Aussparungen für Steckverbinder;
Schnittstellen zwischen Antrieb und Träger;
Positionierung der Rückwandplatine;
Schienenbefestigung;
Anschlussplatten;
Geometrie der Verriegelung.
Dimensionen mit niedrigerer Priorität
Oft geeignet für mehr Freiheit bei der Fertigung:
isolierte kosmetische Öffnungen;
innere berührungsfreie Flansche;
Geometrie des verdeckten Bedienfelds;
Dimensionen, die nicht zu einer Schnittstelle zusammengefasst werden.
In den Leitlinien der NASA zur Herstellbarkeit wird ausdrücklich empfohlen, realistische Toleranzwerte zu verwenden und die Toleranzsumme sowie den Zugang für Inspektionszwecke zu berücksichtigen.
Das ist ein guter Rat, denn ein maßgefertigtes Servergehäuse kann fünf einzeln akzeptable Teile enthalten, deren Abweichungen sich summieren und so zu einer insgesamt inakzeptablen Baugruppe führen.
Ein hinterer Steckverbinder kann seine Öffnung in der Schalttafel verfehlen, obwohl alle Komponenten die Prüfung bestanden haben.
Das nennt man Toleranzkumulierung.
Schritt 6: PEM-Hardware, Gewinde, Befestigungselemente und der Zugang zu den Werkzeugen werden überprüft
Bei der Befestigung werden schöne CAD-Modelle oft zur Farce.
Die Schraube gibt es.
Der Schraubendreher passt nicht.
Oder es ist eine PEM-Mutter aus einem Material vorgesehen, das für die gewählte Befestigung zu dünn ist.
Oder das Einführwerkzeug kommt nicht heran, weil ein benachbarter Flansch bereits gebogen wurde.
Oder es wird ein Gewindeloch in Blech erwartet, das zu wenig Gewindegriff bietet.
Oder bei der Montage muss jemand eine Mutter in einem geschlossenen Hohlraum festhalten, während eine Schraube von der anderen Seite angezogen wird.
Nein.
Eine DFM-Checkliste für Blechgehäuse sollte folgende Punkte umfassen:
PEM-Muttern;
Selbstklemmbolzen;
Pattsituationen;
Nietmuttern;
Gewindeprofile;
Schweißmuttern;
feststehende Befestigungselemente;
herkömmliche Schrauben und Muttern;
Nieten;
Gewindeverbindung;
Einbaurichtung der Hardware;
Kantenabstand;
Zugang für Einführwerkzeuge;
Bodenfreiheit;
Montagereihenfolge.
An dieser Stelle wird aus der konstruktionstechnischen Optimierung für die Fertigung die konstruktionstechnische Optimierung für die Montage.
Ein Fahrgestell, das zwar technisch herstellbar ist, für dessen Montage jedoch 18 unnötige Befestigungselemente und mehrere umständliche Handgriffe erforderlich sind, ist keine ausgereifte Konstruktion.
Schritt 7: Schweißnähte und Verformungen werden überprüft, bevor jemand ein perfektes Rechteck zeichnet
Geschweißte Baugruppen bewegen sich.
Das überrascht Menschen, die hauptsächlich mit CAD arbeiten.
Wärme verändert die Geometrie.
Eine lange Schweißnaht an dünnem Blech kann zu einer Verformung der Platte führen. Eine geschweißte Halterung kann eine benachbarte Befestigungsfläche verschieben. Durch das Schleifen können optische Abweichungen entstehen. Möglicherweise sind Vorrichtungen erforderlich, um die Passflächen in der richtigen Ausrichtung zu halten.
Der DFM-Ingenieur sollte sich daher folgende Fragen stellen:
Muss diese Verbindung wirklich geschweißt werden?
Kann eine Nut-und-Feder-Konstruktion die Passgenauigkeit verbessern?
Könnte das Teil stattdessen geformt werden?
Könnte eine geschweißte Baugruppe zu einem einzigen Biegeteil werden?
Reicht Punktschweißen aus?
Wo sollte die Schweißfolge beginnen?
Wird sich die Oberfläche verziehen?
Ist ein Schleifen nach dem Schweißen erforderlich?
Welche Vorrichtung regelt anschließend die funktionalen Abmessungen?
Ich bin misstrauisch, wenn geschweißt wird, nur weil es einfach war, zwei separate Teile zu modellieren.
Die Anzahl der CAD-Teile ist kein unantastbares Gebot.
Ebenso wenig wie die Anzahl der Blechteile.
Die richtige Konstruktion ist diejenige, die ein Gleichgewicht zwischen Fertigung, Festigkeit, Lebensdauer, Kosten, Maßhaltigkeit und Produktionsvolumen herstellt.
Schritt 8: Pulverbeschichtung und Oberflächenveredelung – Weiter zur DFM-Prüfung
Die Oberflächenveredelung wird häufig als Dekoration betrachtet.
Das ist es nicht.
Die Pulverbeschichtung sorgt für zusätzliche Dicke.
Durch die Beschichtung verändern sich Oberflächen.
Das Abkleben ist mit Arbeitsaufwand verbunden.
Bei Erdungsanschlüssen muss möglicherweise Metall freigelegt werden.
Die Gewinde können sich mit Beschichtung füllen.
Gleitende Teile können sich festsetzen.
Die Abstände zwischen den Paneelen können sich ändern.
Eine DFM-Prüfung sollte Folgendes ermitteln:
Beschichtungsart;
angegebene Textur;
Farbe;
kosmetische Oberflächen;
zulässige Farbabweichung;
Maskierungsbereiche;
Erdungspunkte;
Gewindebereiche;
Passflächen;
Schiebeoberflächen;
Logo oder Druckflächen;
ob die Hardware vor oder nach der Fertigstellung installiert wird.
Angenommen, eine Blende passt perfekt in das blanke Metall und hat auf jeder Seite einen Abstand von 0,20 mm.
Anschließend werden beide Passflächen beschichtet.
Wie geht es nun weiter?
Genau.
Die Endbearbeitung gehört im Maschinenbau in die Phase vor dem Prototyp, nicht in den Einkauf danach.
Schritt 9: Bei der Überprüfung wird geprüft, ob Menschen den Server tatsächlich zusammenbauen können
Die Passgenauigkeit der Bauteile ist nicht gleichbedeutend mit der Montage.
Ich werde das noch einmal wiederholen, da es zu einer bemerkenswert hohen Anzahl vermeidbarer Prototyp-Überarbeitungen führt.
Die Passgenauigkeit der Bauteile ist nicht gleichbedeutend mit der Montage.
Ein Mainboard passt zwar in das Gehäuse, lässt sich aber nicht mehr einbauen, sobald die Lüfterblende montiert ist.
Eine GPU lässt sich einbauen, auch wenn ihr Stromanschluss nicht erreichbar ist.
Ein Netzteil passt zwar hinein, sein Kabel lässt sich jedoch nicht wie erforderlich um die Ecke führen.
Eine Laufwerks-Backplane lässt sich zwar einbauen, der Servicetechniker kann sie jedoch nicht entfernen.
Das DFM-Team sollte die Montageabfolge durchgehen:
Welche Komponente wird zuerst eingegeben?
Welche Befestigungselemente werden als Nächstes angebracht?
Welche Werkzeuge werden benötigt?
Kann jedes Werkzeug das Befestigungselement physisch erreichen?
Können Kabel angeschlossen werden, nachdem die zugehörige Hardware bereits installiert wurde?
Können alle austauschbaren Komponenten später entfernt werden?
Lässt sich die Baugruppe zusammenbauen, ohne Teile zu überdehnen oder zu verbiegen?
Sind die Bauteile mit einer Passfuge versehen, um eine fehlerhafte Montage zu verhindern?
Lassen sich linke/rechte oder vordere/hintere Teile leicht verwechseln?
Können überflüssige Befestigungselemente entfernt werden?
Die Fertigungsrichtlinien der NASA sehen ausdrücklich Freiräume für Schraubenschlüssel, gegebenenfalls Zugangsöffnungen sowie eine demontagefreundliche Konstruktion vor.
Das Prinzip klingt fast schon trivial.
Bis Ihr Techniker die Schraube nicht mehr erreichen kann.
Schritt 10: Serverspezifische Schnittstellen werden erneut überprüft
Eine allgemeine DFM-Prüfung für Blechteile reicht für ein maßgeschneidertes Servergehäuse nicht aus.
Das Gehäuse umgibt die Elektronik.
Das bedeutet, dass die Herstellbarkeit weiterhin an folgende Faktoren gebunden sein muss:
Positionierung der Hauptplatine;
Freiraum für den CPU-Kühler;
Zugriff auf den DIMM-Service;
PCIe-Ausrichtung;
GPU-Unterstützung;
12 V – 2×6 oder andere GPU-Stromanschlüsse;
Laufwerksschächte;
Backplanes;
redundante Netzteile;
Lüfterwände;
Kabelbäume;
Front-E/A;
E/A-Anschlüsse auf der Rückseite;
Rahmenschienen;
Regaltiefe;
Luftansaugung;
Abgas;
Filter;
Flüssigkeitskühlrohre, sofern vorhanden.
Beispielsweise mag es harmlos klingen, einen geformten Flansch um 5 mm zu verschieben, weil dies das Biegen vereinfacht.
Behindert das den Luftstrom zur GPU?
Das Versetzen einer Lüfterhalterung kann die Komplexität der Schweißarbeiten verringern.
Entsteht dadurch eine Umwälzung?
Durch den Ersatz von drei Halterungen durch eine einzige geformte Konstruktion lässt sich die Anzahl der Bauteile möglicherweise reduzieren.
Kann das Motherboard noch repariert werden?
Aus diesem Grund kann die Fertigungstechnik nicht isoliert arbeiten.
Schritt 11: Die Prüfung muss bereits bei der Konstruktion des Bauteils berücksichtigt werden
Hier ist noch eine unpopuläre Meinung.
Wenn in Ihrer Zeichnung eine Toleranz angegeben ist, die niemand ohne Weiteres messen kann, ist diese Toleranz nicht besonders sinnvoll.
Das DFM-Team sollte sich folgende Fragen stellen:
Welche Aspekte sind für die Qualität entscheidend?
Wie werden sie gemessen?
In welcher Produktionsphase?
Vor oder nach der Beschichtung?
Reichen gewöhnliche Messschieber aus?
Wird ein Koordinatenmessgerät benötigt?
Wäre eine Messanzeige sinnvoller?
Wird eine Halterung benötigt?
Reicht eine Erstmusterprüfung aus?
Muss jede Einheit überprüft werden?
Welche optischen Mängel sind akzeptabel?
Die Prüfkosten sind Teil der Herstellungskosten.
Die ASQ stuft Verifizierung, Inspektion, Audits und damit verbundene Tätigkeiten als Bewertungskosten ein, während Ausschuss, Nacharbeit, Nachprüfungen, Gewährleistungsansprüche und Rücksendungen unter die Kategorie der Fehlerkosten fallen.
Das Hinzufügen einer unnötigen Toleranz von ±0,05 mm kann also zwei Nachteile mit sich bringen.
Zunächst erschwert man die Herstellung des Bauteils.
Dann bezahlst du jemanden dafür, zu beweisen, wie schwer es war.
Schritt 12: Das Produktionsvolumen beeinflusst die DFM-Entscheidung
Fünf Prototypen und 5.000 Fahrgestelle sollten nicht automatisch nach derselben Fertigungslogik hergestellt werden.
Bei geringen Stückzahlen könnten flexible Prozesse die Oberhand gewinnen:
Laserschneiden;
Abkantpressen;
manuelles Einlegen des PEM;
einfache Leuchten;
Handschweißen.
Bei höheren wiederkehrenden Stückzahlen könnten Ingenieure ihre Entscheidung überdenken:
Stanzen;
spezielle Vorrichtungen;
Hartwerkzeuge;
Stanzen;
automatisches Einfügen;
vereinfachte Teilefamilien;
standardisierte Klammern;
schnellere Montageverfahren.
An dieser Stelle wird eine DFM-Prüfung zu Wirtschaftsingenieurwesen.
Die Frage lautet nicht nur:
Schaffst du das?
Es lautet nun:
Wie lässt sich das bei unserem erwarteten Jahresvolumen am besten umsetzen?
Das sind verschiedene Fragen.
Schritt 13: Vorschläge zur Kostensenkung werden von funktionalen Änderungen getrennt
Ein nützlicher DFM-Bericht enthält in der Regel Änderungsvorschläge.
Gut.
Genau darum geht es.
Jede Änderung sollte jedoch klassifiziert werden.
Zum Beispiel:
Änderungsvorschlag
Herstellungsgrund
Mögliches Systemrisiko
Ist eine Genehmigung erforderlich?
Biegeradius vergrößern
Verfügbare Werkzeuge abgleichen
Die Passgeometrie kann sich verschieben
Ja
Toleranz für verdeckte Flansche lockern
Den Aufwand für die Formgebung und Prüfung reduzieren
Niedrig, wenn nicht funktionsfähig
Ja
Das Loch weiter vom Biegepunkt entfernt platzieren
Verzerrungen vermeiden
Kann die PCB-Schnittstelle beeinträchtigen
Ja
Die gefräste Halterung durch ein geformtes Blech ersetzen
Kosten senken bzw. die Komplexität der Bauteile verringern
Veränderung von Festigkeit und Dehnbarkeit
Ja
Stahlstärke von 1,0 mm auf 1,2 mm ändern
Steifigkeit verbessern
Änderungen bei Gewicht, Biegung und Freiraum
Ja
Unnötige Schweißnaht entfernen
Verzerrungen/Arbeitsaufwand reduzieren
Strukturelle Validierung erforderlich
Ja
Befestigungsart vereinheitlichen
Montage vereinfachen
In der Regel niedrig
Ja
Am Erdungspunkt eine Abdeckung anbringen
Elektrischen Kontakt aufrechterhalten
Steigende Prozesskosten
Ja
Beachten Sie die letzte Spalte.
Ja.
Der Lieferant sollte das Produkt nicht stillschweigend “verbessern”.
Schritt 14: Jede genehmigte DFM-Änderung muss in die Revisionskontrolle aufgenommen werden
Das verdient mehr Aufmerksamkeit, als es bekommt.
Stellen Sie sich vor, Rev. A wird eingereicht.
Das Werk führt DFM durch.
Per E-Mail wurden vier Änderungen vereinbart.
Der Lieferant aktualisiert seine eigenen DXF-Dateien für die Fertigung.
Das Kunden-CAD bleibt in der Version A.
Prototyp genehmigt.
Sechs Monate später wird ein weiterer Anbieter gebeten, ein Angebot für das Projekt abzugeben.
Welches Design ist richtig?
Das weiß niemand.
Das ist kein hypothetisches Fertigungsproblem. Es handelt sich um ein Problem der Konfigurationskontrolle.
Eine DFM-Entscheidung sollte letztendlich in der kontrollierten Version erscheinen:
3D-CAD;
2D-Zeichnung;
Stückliste;
Flachmuster, sofern gesteuert;
Werkstoffspezifikation;
Hardware-Liste;
Oberflächenausführung;
Assembler-Anweisung;
Prüfkriterien;
Änderungshistorie.
Unser Artikel über Wie technische Änderungen vor der Produktion gesteuert werden erläutert, warum ECR, ECO, ECN, Validierung, Revisionsidentität, Gültigkeit und die Kontrolle veralteter Dokumente wichtig sind, sobald technische Entscheidungen in die Fertigung gelangen.
Eine genehmigte Änderung, die nur in einer WeChat-Nachricht, einem E-Mail-Screenshot oder einem markierten PDF-Dokument vorliegt, stellt technische Schulden dar.
Es wird wiederkommen.
Was sollten Sie nach einer DFM-Prüfung erhalten?
Genau hier sollten Käufer höhere Ansprüche stellen.
Akzeptieren Sie “DFM abgeschlossen” nicht als aussagekräftiges Ergebnis.
Bei einem hochwertigen maßgefertigten Servergehäuse würde ich eine Kombination aus folgenden Merkmalen erwarten:
Markierte Zeichnung oder DFM-Bericht
Es wird angezeigt:
Risikomerkmal;
aktuelle Geometrie;
vorgeschlagene Geometrie;
Herstellungsgrund;
erwarteter Nutzen;
technische Konsequenz.
Liste der offenen Probleme
Für Fragen, bei denen noch die Mitwirkung des Käufers erforderlich ist.
Beispiel:
Motherboard-Datei fehlt;
GPU-Modell nicht eingefroren;
Endpunkt nicht definiert;
kritische Toleranz unklar;
Schnittstelle zur Rack-Schiene noch nicht bestätigt.
Vorschläge zur Kostensenkung
Diese sollten von den zwingend erforderlichen Korrekturen zur Herstellbarkeit getrennt werden.
Diese Unterscheidung ist wichtig.
“Mit den vorhandenen Werkzeugen lässt sich das Teil nicht biegen” ist etwas anderes als “Durch die Standardisierung dieser Halterung können wir pro Fahrgestell $2,40 einsparen.”
Überarbeitete CAD-Zeichnung
Erst nachdem die vorgeschlagenen Änderungen genehmigt wurden.
Änderungsprotokoll
Zeigt genau, was sich zwischen den Versionen geändert hat.
“OK für die Produktion” in einer E-Mail steht, reicht nicht aus.
Die DFM-Checkliste, die ich vor der Freigabe eines Prototyps verwenden würde
Bevor ich einen serienreifen Prototyp genehmige, möchte ich klare Antworten auf diese Fragen haben.
Anforderungen
Ist das genaue Motherboard bekannt?
Sind die GPU-Modelle bekannt?
Sind Netzteil, Laufwerke, Backplane, Lüfter, Stromschienen und Kabel festgelegt?
Ist die jährliche Menge bekannt?
Ist der Zielpreis bekannt?
Material
Ist die Note angegeben?
Ist die Dicke angegeben?
Ist das ausgewählte Material für die erforderlichen Biegungen und Beschläge geeignet?
Ist es durchgehend verfügbar?
Blech
Sind die Biegeradien realistisch?
Lassen sich Flanschlängen herstellen?
Befinden sich die Öffnungen in sicherer Entfernung zu den Biegungen?
Sind die Biegeentlastungen ausreichend?
Kann die geplante Biegeabfolge tatsächlich durchgeführt werden?
Hardware
Sind selbstklemmende Befestigungselemente für das Material geeignet?
Sind die Montagewerkzeuge zugänglich?
Sind Threads angebracht?
Ist jedes Befestigungselement während der Montage erreichbar?
Toleranzen
Welche Dimensionen sind entscheidend?
Warum?
Sind Toleranzstapel verständlich?
Kann das Werk den Bedarf in der Praxis ermitteln?
Schweißen
Ist jede Schweißnaht notwendig?
Könnte das Umformen das Schweißen ersetzen?
Wird die Verzerrung geregelt?
Sind Befestigungselemente erforderlich?
Fertigstellen
Ist der Begriff „Beschichtung“ definiert?
Sind die Maskierungsbereiche gekennzeichnet?
Sind die Erdungsflächen geschützt?
Wurden die Auswirkungen der Schichtdicke berücksichtigt?
Montage
Gibt es eine dokumentierte Montageanleitung?
Können Werkzeuge dorthin gelangen?
Können Serviceposten entfernt werden?
Sind Kabel eingeklemmt?
Server-Integration
Passt das Originalbrett?
Passen die GPUs mit angeschlossenen Kabeln hinein?
Ist der Luftstrom blockiert?
Passt das Gehäuse zu den vorgesehenen Schienen und dem Rack?
Qualität
Wurden die CTQ-Dimensionen ermittelt?
Ist die Erstmusterprüfung definiert?
Sind die Anforderungen an die kosmetische Akzeptanz klar definiert?
Konfigurationskontrolle
Wurde bei jeder genehmigten DFM-Änderung das Master-Design aktualisiert?
Stimmt die Prototypenversion mit der CAD-Version überein?
Kann eine veraltete Datei versehentlich in die Produktion gelangen?
Wenn drei oder vier dieser Abschnitte noch den Vermerk “TBD” enthalten, würde ich zögern, den Entwurf als produktionsreif zu bezeichnen.
Warnsignale, die darauf hindeuten, dass die DFM-Prüfung mangelhaft war
Manche Verhaltensweisen von Lieferanten machen mich sofort nervös.
“Alles ist gut”
Ist das möglich?
Ja.
Wahrscheinlich in einem wirklich neuen, maßgefertigten Servergehäuse?
Nicht wirklich.
Keine Fragen zur Lautstärke
Die Wirtschaftlichkeit der Fertigung hängt von der Stückzahl ab. Ein Werk, das nicht weiß, ob Sie 20 Stück oder 20.000 Stück benötigen, kann den Prozess nicht vollständig optimieren.
Keine Fragen zu kritischen Toleranzen
Entweder waren alle Toleranzen perfekt, oder niemand hat ihren funktionalen Zweck geprüft.
Rate mal, was öfter vorkommt?
Keine Erörterung der Versammlung
Das lässt darauf schließen, dass sich die Überprüfung auf die Fertigung einzelner Teile beschränkte.
Keine Abschlussbewertung
Das lässt darauf schließen, dass die Geometrie des Rohteils überprüft wurde, ohne das Endprodukt zu berücksichtigen.
Keine Überarbeitung nach DFM-Änderungen
Gefährlich.
Lieferant nimmt Änderungen ohne Genehmigung vor
Noch schlimmer.
Der Hersteller sollte die Konstruktion hinterfragen.
Es sollte Ihr Produkt nicht heimlich umgestalten.
Wie fügt sich eine DFM-Prüfung in den Fertigungsprozess von kundenspezifischen Fahrgestellen ein?
Ein reifer Fertigungsprozess für kundenspezifische Fahrgestelle verläuft in der Regel nach folgendem Ablauf:
1. Definition der Anforderungen
Definieren Sie die Anforderungen an das System, die Hardware, die Umgebung, die Stückzahl, die Kosten und die kommerziellen Aspekte.
2. Mechanische Architektur
Entwickeln Sie das Gehäuse um die tatsächlichen Komponenten herum.
3. Überprüfung des Servergehäuse-Designs
Überprüfen Sie die Passgenauigkeit der Komponenten, die Struktur, die thermische Architektur, die Wartungsfreundlichkeit, den Einbau in das Rack sowie die Schnittstellen.
4. DFM-Prüfung
Herausforderungen in den Bereichen Fertigung, Umformung, Toleranzen, Befestigungselemente, Fügen, Endbearbeitung, Montage, Prüfung und Kosten.
5. Serienreifer Prototyp
Stellen Sie physische Hardware mithilfe von Prozessen her, die den Produktionsbedingungen so nahe kommen, dass realistische Fertigungsabläufe sichtbar werden.
6. Überprüfung von Passform und Funktion
Installieren Sie echte Komponenten.
7. Kontrollierte technische Überarbeitung
Die genehmigten Ergebnisse einbeziehen.
8. Pilotversion
Prüfen Sie die Wiederholbarkeit über mehrere Einheiten hinweg.
9. Produktionsfreigabe
Die kontrollierte Fertigungspaketversion einfrieren.
Das ist auch der Grund, warum die breitere Entwicklungsprozess für maßgefertigte Metallgehäuse sollte nicht auf CAD und Fertigung reduziert werden. Anforderungen, Architektur, DFM, Prototypenbau, Validierung, Versionskontrolle, Pilotfertigung und Qualitätsfreigabe sind miteinander verbundene Phasen.
Eine überspringen?
Das Problem bleibt in der Regel so lange bestehen, bis es kostspieliger wird.
FAQs
Was ist eine DFM-Prüfung für ein maßgeschneidertes Servergehäuse?
A Die DFM-Prüfung für ein maßgeschneidertes Servergehäuse ist eine technische Bewertung, bei der das Gehäusedesign mit den tatsächlichen Fertigungs-, Montage-, Veredelungs-, Prüf- und Produktionskapazitäten des Herstellers abgeglichen wird, damit komplexe Geometrien, unrealistische Toleranzen, kostspielige Merkmale, schwer zugängliche Hardware und Risiken hinsichtlich der Wiederholbarkeit bereits vor Beginn der Prototypen- oder Serienfertigung behoben werden können.
Die Prüfung umfasst in der Regel Blechbiegungen, Werkstoffe, Ausschnitte, Befestigungselemente, Schweißarbeiten, Beschichtungen, Toleranzsumme, Montageablauf, Wartungszugang, Prüfstrategie, erwartetes Auftragsvolumen und Fertigungskosten.
Wann sollte eine DFM-Prüfung durchgeführt werden?
A Die DFM-Prüfung sollte durchgeführt werden, nachdem die grundlegende Systemarchitektur und die Schnittstellen zwischen den Komponenten festgelegt wurden, jedoch noch bevor ein serienreifer Prototyp in Auftrag gegeben wird. So können Fertigungsingenieure riskante Merkmale hinterfragen, solange CAD-Änderungen noch relativ kostengünstig sind und bevor Werkzeuge, Fertigungsteile, Beschichtungen, zugekaufte Hardware oder Produktionsbestände größere finanzielle Folgen nach sich ziehen.
Eine erste vorläufige DFM-Besprechung kann sogar noch früher stattfinden. Tatsächlich lässt sich durch die Einbindung eines kompetenten Gehäuseherstellers in das Projekt, noch bevor alle mechanischen Details feststehen, verhindern, dass sich falsche Annahmen im CAD-Modell verankern.
Was wird bei einer DFM-Prüfung für Blechteile überprüft?
A Bei der DFM-Prüfung von Blechteilen wird überprüft, ob das vorgeschlagene Material, die Dicke, die Biegeradien, die Flanschlängen, die Lochpositionen, die Entlastungsmerkmale, die Befestigungselemente, die Schweißnähte, die Toleranzen, die Oberflächenbehandlungen, der Zugang für die Werkzeuge, die Montagereihenfolge und die Prüfverfahren mit den ausgewählten Fertigungsverfahren kompatibel sind und bei der für das Projekt erwarteten Produktionsmenge zuverlässig wiederholt werden können.
Bei einem Servergehäuse sollten bei dieser Bewertung außerdem die Befestigungsmöglichkeiten für das Motherboard, die GPU-Unterstützung, der Zugang zum Netzteil, die Laufwerksarchitektur, die Lüfterwände, die Schienen, die Anschlussöffnungen, die Kabelführung, die Erdungsflächen und die Wartungsfreundlichkeit berücksichtigt werden.
Kann ein Hersteller mein Chassis-Design während der DFM ändern?
A Der Hersteller kann im Rahmen der DFM-Phase Konstruktionsänderungen empfehlen; funktionale oder maßliche Änderungen sollten jedoch dokumentiert, erläutert, auf Auswirkungen auf nachfolgende Prozesse geprüft, vom zuständigen Kunden und den zuständigen Ingenieuren genehmigt und vor der Fertigung in die kontrollierten CAD-Daten und Zeichnungen übernommen werden, anstatt stillschweigend in lieferantenspezifische Fertigungsdateien aufgenommen zu werden.
Diese Kontrolle schützt beide Seiten. Der Lieferant kann die Fertigung optimieren, während der Käufer über eine verlässliche Produktdefinition verfügt, die später geprüft, nachbestellt, überarbeitet oder übertragen werden kann.
Benötigt jedes maßgeschneiderte Servergehäuse nach der DFM-Phase einen Prototyp?
A Für neue kundenspezifische Servergehäuse sollte nach der DFM-Prüfung in der Regel ein physischer Prototyp angefertigt werden, da die Prüfung der Fertigungsfähigkeit zwar vorhersehbare Prozessrisiken reduziert, jedoch die tatsächliche Passgenauigkeit der Komponenten, die Kabelführung, den Zugang für den Bediener, das strukturelle Verhalten, die Ausrichtung der Blenden, die Auswirkungen von Beschichtungen, die Wartungsfreundlichkeit, die Integration von Schienen oder andere Wechselwirkungen nicht vollständig nachweisen kann, die erst dann offensichtlich werden, wenn das komplette System physisch zusammengebaut ist.
DFM und Prototypenbau lösen unterschiedliche Probleme. DFM hinterfragt den Fertigungsplan, noch bevor das Metall geschnitten wird; der Prototyp prüft, ob diese Entscheidungen der tatsächlichen Fertigung und der realen Hardware standhalten.
Wie lange dauert eine DFM-Prüfung?
A Die Dauer einer DFM-Prüfung hängt von der Komplexität des Gehäuses, der Qualität der Dokumentation, der Anzahl der kundenspezifischen Komponenten, den Toleranzanforderungen, den Fertigungsprozessen, der Oberflächenbeschaffenheit, der Auslastung der Lieferanten sowie davon ab, wie schnell technische Fragen beantwortet werden. So kann ein einfaches Gehäuse möglicherweise nur eine gezielte Prüfung erfordern, während ein komplexes GPU-, Speicher- oder Multi-Node-Gehäuse mehrere iterative Entwicklungszyklen erfordern kann.
Geschwindigkeit allein ist ein schlechter KPI. Mir ist eine etwas langsamere Prüfung mit nützlichen Fragen zur Fertigung lieber als ein Sofortangebot, bei dem einfach nur der Preis für die gerade eingegangene Geometrie berechnet wird.
Welche Dateien sollte ich für eine DFM-Prüfung eines kundenspezifischen Servergehäuses einreichen?
A Ein vollständiges DFM-Paket für ein kundenspezifisches Servergehäuse sollte das aktuelle 3D-CAD-Modell, freigegebene 2D-Zeichnungen, Material- und Dickenspezifikationen, Bauteilzeichnungen, Stücklisteninformationen, kritische Toleranzen, Oberflächenbeschaffenheiten, Hardware-Anforderungen, Vorgaben zur Montage, Prüfkriterien, die erwartete Produktionsmenge, die Zielkosten sowie die Revisionskennung enthalten, die die eingereichte Konfiguration definiert.
Fügen Sie, sofern verfügbar, Zeichnungen des Mainboards, GPU-Spezifikationen, Abmessungen des Netzteils, Lüfter, Laufwerke, Backplanes, Schienen, Informationen zu Kabeln und Steckverbindermodelle hinzu. Der Lieferant kann nur Schnittstellen bewerten, die er sehen kann.
Bevor Sie das Gehäuse freigeben: Sorgen Sie dafür, dass sich die DFM-Prüfung bezahlt macht
Fragen Sie nicht nur Ihren Fahrgestellhersteller:
“Kannst du das machen?”
Frage:
“Was würdest du ändern, bevor wir dieses Produkt in der angestrebten Stückzahl, Qualität und zu den angestrebten Kosten in Serie produzieren?”
Diese Frage führt zu einem viel fruchtbareren Gespräch.
Bevor Sie den nächsten Prototyp Ihres maßgeschneiderten Servergehäuses freigeben, senden Sie dem Hersteller das aktuelle STEP-Modell, die maßstabsgetreuen 2D-Zeichnungen, die Bauteilliste, Informationen zum Motherboard und zur GPU sowie Angaben zu Material, Dicke, Oberflächenbeschaffenheit, kritischen Abmessungen, der erwarteten Jahresmenge und den Zielkosten. Fordern Sie anschließend vor Beginn der Fertigung ein mit Anmerkungen versehenes DFM-Feedback an.
Und darauf bestehen, dass jede genehmigte Änderung wieder in den kontrollierten Entwurf übernommen wird.
Das Ziel ist kein perfektes CAD-Modell.
Das Ziel ist ein Fahrgestell, das wieder hergestellt werden kann.
Mark Lee – Gründer und Spezialist für Servergehäuse (OEM/ODM)
Mark Lee ist der Gründer von ISTONECASE und verfügt über 20 Jahre Erfahrung in der Servergehäuse-Branche. Er ist spezialisiert auf OEM-/ODM-Lösungen für GPU- und KI-Gehäuse, Rackmount-, Industrie-, Wandmontage-, NAS-, Mini-ITX- und Multi-Node-Gehäuse. Mit seinem Fachwissen unterstützt er maßgeschneiderte Hardwareprojekte für Rechenzentren, KI-Computing, Unternehmensspeicher, Edge-Computing, Netzwerke und industrielle Anwendungen.