Contactez notre Châssis de serveur Ingénieurs et équipe commerciale
24 000 abonnés
Indiquez-nous votre application, le type de châssis, la hauteur du rack, la carte mère, la carte graphique, les baies de disques, l'alimentation, le système de refroidissement, les ports d'E/S et la quantité commandée. Nos ingénieurs et notre équipe commerciale vous proposeront un modèle standard ou une configuration OEM/ODM adaptée à votre projet.
A Analyse DFM, ou « Design for Manufacturability Review » (examen de la fabricabilité), est le processus d'ingénierie qui consiste à évaluer la conception d'un châssis de serveur sur mesure au regard des contraintes réelles de fabrication, avant que cette conception ne soit validée pour la production de prototypes ou la production en série.
Elle pose une question d'une simplicité trompeuse :
Ce châssis peut-il être fabriqué en série, contrôlé de manière pratique, assemblé efficacement et vendu au prix prévu sans modifier les fonctionnalités requises ?
Le DFM change la donne.
Un châssis de serveur peut sembler abouti sur le plan dimensionnel dans STEP, SolidWorks, Inventor ou tout autre environnement de CAO ; pourtant, dès lors que l’on prend en compte la découpe au laser, l’outillage de pliage, les fixations PEM, la déformation due au soudage, le revêtement par poudrage, le passage des câbles, l’accumulation des tolérances, la stratégie d’inspection et l’assemblage par l’opérateur, ce modèle apparemment achevé peut se transformer en un véritable casse-tête de fabrication.
Alors pourquoi s'en rendre compte seulement après avoir découpé le métal ?
Je suis assez intransigeant sur ce point. Si un fabricant reçoit un châssis sur mesure complexe, établit immédiatement un devis et ne revient pas vers moi avec des questions techniques, des remarques sur les plans, des préoccupations concernant les tolérances, des propositions de modification des processus ou une discussion sur le volume annuel, je n’interprète pas automatiquement ce silence comme un gage de compétence.
Parfois, le dessin est vraiment excellent.
Souvent, le fournisseur ne l'a tout simplement pas encore contesté.
Cette distinction est importante.
Ce qu'une analyse DFM est réellement censée apporter
Le DFM est parfois considéré comme une dernière étape de vérification de la CAO.
C'est trop superficiel.
Un grave Conception pour la fabrication (DFM) de châssis de serveurs sur mesure Cette analyse établit un lien entre la conception du produit et le système de fabrication qui devra le reproduire. L'ingénieur concepteur peut réfléchir en termes d'emplacement de la carte mère, d'espace libre pour le GPU, de positionnement des ventilateurs, de capacité des disques durs, de profondeur du rack et d'accès pour la maintenance. L'ingénierie de fabrication doit traduire ces exigences en opérations de découpe, de poinçonnage, de formage, de soudage, de fixation, de finition, d'assemblage, de contrôle, d'emballage et de production en série.
Les deux points de vue doivent concorder.
Le NIST expose clairement l'argument économique. Ses recherches sur Conception axée sur les coûts et estimation des coûts de fabrication souligne que des études ont montré à maintes reprises que les modifications de conception deviennent plus coûteuses aux étapes avancées du développement d’un produit ; c’est pourquoi les méthodes de « Design-for-X » intègrent les contraintes liées à la fabricabilité, au coût et à d’autres aspects dès les premières étapes de la conception technique.
Ce principe s'applique cruellement aux châssis de serveurs.
Déplacer l'emplacement d'un connecteur dans un logiciel de CAO ne coûte pas cher.
En revanche, ce n'est pas le cas si l'on change de stratégie après la production de 500 panneaux avant peints.
La NASA aborde cette même question sous l'angle des pratiques d'ingénierie. Ses recommandations en matière de fabricabilité préconisent des tolérances réalistes, une prise en compte de l'accumulation des tolérances, des contrôles adéquats et un accès facile aux outils, des rayons internes pratiques plus importants, des matériaux facilement disponibles, ainsi que des conceptions permettant le démontage. Ces recommandations ont été élaborées pour du matériel aérospatial bien plus exigeant, mais la logique sous-jacente s'applique remarquablement bien aux boîtiers sur mesure.
Et derrière tout cela se cache un problème de qualité plus général. L’American Society for Quality indique que seuls 31% des personnes interrogées Dans son étude ’ Cost of Quality » de 2025, les entreprises interrogées ont déclaré comprendre parfaitement l'impact des coûts liés à la qualité sur les performances financières de leur organisation. Les rebuts, les retouches, les nouvelles inspections, les interventions sous garantie et les retours constituent autant de catégories reconnues de coûts liés à la qualité. Guide de l'ASQ sur le coût de la qualité
C'est pour cette raison que je n'aime pas l'expression “ DFM gratuit ”.”
Cette critique n'est pas gratuite.
C'est toujours quelqu'un qui fait les frais d'une mauvaise fabricabilité. La seule question est de savoir si vous payez en temps d'ingénierie avant la production, ou en rebuts, retouches, retards, modifications d'outillage, main-d'œuvre d'inspection et réclamations clients après coup.
Analyse DFM, revue de conception et validation du prototype
Les acheteurs confondent souvent ces deux notions.
Ce n'est pas la même chose.
Phase d'examen
Question principale
Données d'entrée types
Exemple de résultat
Analyse des besoins
Sommes-nous en train de concevoir le bon châssis ?
Liste du matériel, contraintes de rack, exigences thermiques, quantité, coût cible
Exigences techniques
Analyse de la conception du châssis du serveur
L'architecture mécanique fonctionne-t-elle ?
Maquettes 3D, interfaces, plans de composants
Conception mécanique révisée
Analyse DFM
Les processus de fabrication sélectionnés permettent-ils de le produire de manière répétée ?
CAO, dessins en 2D, matériaux, tolérances, finition, volume
Remarques relatives à la conception pour la fabrication (DFM) et modifications de fabrication approuvées
Examen du prototype
La fabrication physique s'est-elle déroulée comme prévu ?
Échantillon destiné à la production, matériel réel
Corrections relatives à l'ajustement et au fonctionnement
Analyse de la version pilote
Est-il possible de produire plusieurs unités de manière régulière ?
Petit lot de production
Corrections relatives aux processus et à la qualité
Version de production
La configuration contrôlée est-elle prête pour la production en série ?
CAO définitive, nomenclature, plans, plan de contrôle
Pack de fabrication validé
Le guide existant sur passer de la conception CAO à un prototype de production souligne un point important : la conception pour la fabrication (DFM) doit intervenir avant la réalisation du premier prototype destiné à la production, car ce dernier doit servir à vérifier les hypothèses restantes plutôt qu’à mettre en évidence des problèmes évidents liés au pliage, aux tolérances, aux fixations ou à l’accessibilité.
Cet ordre est important.
Spécifications → CAO → DFM → Prototype → Validation → Révision → Série pilote → Production.
Remarque :
CAO → Production → Panic → DFM.
Étape 1 : Le fabricant vérifie si les données saisies sont complètes
Le premier problème lié à la conception pour la fabrication (DFM) n'est souvent pas d'ordre géométrique.
Il manque des informations.
Avant de me fier à une quelconque conclusion relative à la fabricabilité, j'aimerais que le dossier de projet précise au moins :
hauteur du rack du châssis et profondeur maximale autorisée ;
modèle de la carte mère et coordonnées des trous de fixation ;
Enveloppe du dissipateur thermique du processeur ;
Longueur, hauteur, épaisseur, poids et orientation du connecteur d'alimentation du GPU ;
Emplacements pour cartes PCIe ;
nombre de disques et architecture du châssis ;
géométrie du fond de panier ;
Format PSU ;
tailles des ventilateurs et direction du flux d'air ;
ports d'entrée/sortie avant et arrière ;
acheminement des câbles ;
interface ferroviaire ;
environnement d'installation ;
matériel ;
épaisseur du matériau ;
terminer ;
quantité produite ;
volume annuel prévu ;
dimensions critiques ;
exigences en matière d'inspection ;
zones esthétiques ;
exigences en matière d'identité visuelle ;
coût cible.
C'est pourquoi une analyse DFM ne peut pas pallier un cahier des charges imprécis.
Si le fabricant ne dispose que des informations suivantes : “ serveur 2U, carte mère ATX, quatre disques ”, le test contiendra des hypothèses. Et ces hypothèses se transforment peu à peu en caractéristiques techniques.
Notre guide sur les éléments clés à prendre en compte lors de la conception d'un châssis sur mesure aborde cette question plus en détail, car les interfaces des composants, le volume de production, les exigences thermiques, les matériaux, les tolérances et le coût cible doivent être définis avant que la géométrie ne devienne difficile à modifier.
Les dessins concrets valent mieux que les noms de catégories.
“ ATX ” est pratique.
Un plan d'assemblage de la carte mère est préférable.
“Le ” GPU pleine longueur » est utile.
Il est préférable d'utiliser un modèle de GPU réel, avec son connecteur 12 V 2×6, l'épaisseur de son dissipateur thermique, la géométrie de son support, la sortie des câbles et les exigences en matière de fixation.
Étape 2 : L'analyse DFM de la tôle permet de vérifier le matériau et l'épaisseur
L'usine passe désormais à l'action.
Un concepteur de châssis ne peut pas choisir entre l'acier et l'aluminium sans tenir compte du comportement à la flexion, de la rigidité des panneaux, du soudage, des fixations, du poids, de la corrosion, de la finition et du coût.
Les matériaux généralement utilisés pour les châssis de serveurs sur mesure peuvent inclure :
tôle d'acier galvanisée ou revêtue de zinc ;
acier laminé à froid ;
acier de type SGCC ;
Acier de type SECC ;
acier inoxydable destiné à des environnements spécifiques ;
des alliages d'aluminium tels que le 5052, lorsque le poids, la résistance à la corrosion ou les exigences en matière de formage le justifient.
Mais le choix d’un “ acier de 1,0 mm ” ne constitue pas à lui seul une décision de fabrication complète.
L'ingénieur DFM peut poser les questions suivantes :
Le panneau est-il trop grand pour cette épaisseur ?
Le couvercle va-t-il se déformer ou se plier ?
Un GPU lourd nécessite-t-il une structure de base plus épaisse ?
Un armature moulée revient-elle moins cher que d'augmenter l'épaisseur partout ?
Le matériau se pliera-t-il proprement selon le rayon proposé ?
Cette nuance est-elle disponible localement pour la production en série ?
Le matériau sélectionné est-il compatible avec le matériel PEM demandé ?
Le soudage entraîne-t-il une déformation inacceptable ?
Le fait de passer de 1,0 mm à 1,2 mm aura-t-il une incidence sur la géométrie d'accouplement ?
Chaque millimètre compte.
Pas partout. Mais sur une plate-forme 1U ou 2U comportant un empilement dense de cartes, de ventilateurs, de fonds de panier, de supports, de câbles et d’espaces libres pour les capots, de légères variations dimensionnelles peuvent déclencher une réaction en chaîne touchant plusieurs interfaces.
Étape 3 : Chaque virage est remis en question
C'est ici que Analyse de la conception pour la fabrication (DFM) des pièces en tôle cela diffère considérablement d'une inspection CAO classique.
Un logiciel de CAO vous permettra de modéliser toutes sortes de choses.
La presse plieuse pourrait ne pas être du même avis.
Le fabricant doit évaluer :
rayon de courbure interne ;
angle de courbure ;
outillage disponible ;
Exigences relatives aux matrices en V ;
longueur de la bride ;
marge de cintrage ;
déduction pour courbure ;
Tableau des facteurs K ou des courbures d'atelier ;
distance entre le trou et le coude ;
distance entre la fente et le coude ;
dégagement de courbure ;
dégagement d'angle ;
ourlets ;
brides de retour ;
collision d'outils ;
série de virages.
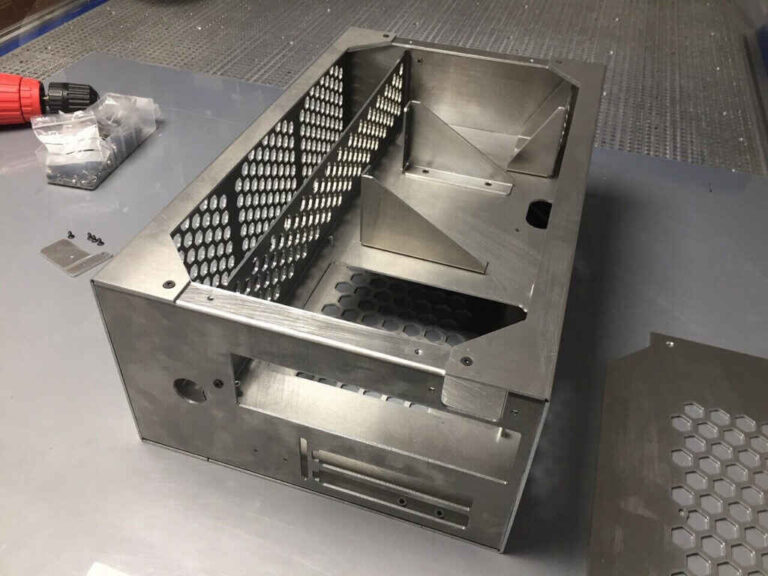
Imaginez un panneau arrière de châssis comportant deux rebords courts, une ouverture encastrée pour le bloc d'alimentation, plusieurs ouvertures d'aération et un goujon PEM à proximité.
Chaque fonctionnalité peut sembler valable en soi.
Mais l'opérateur peut-il réellement réaliser le cintrage numéro quatre alors que les cintrages un à trois ont déjà formé un cadre autour de l'outil ?
Telle est la question.
Notre Processus de développement de boîtiers métalliques sur mesure identifie l'outillage de cintrage, le rayon de cintrage, la déduction de cintrage, la longueur minimale de la bride, l'espacement entre le trou et le cintrage, la quincaillerie, l'accès pour le soudage, le masquage, la finition et la séquence d'assemblage comme des enjeux de fabrication qui doivent être examinés avant la réalisation du prototype.
Un ingénieur DFM compétent ne se contente pas de vérifier si la pièce est réalisable.
Ils vérifient si cela est raisonnable.
Étape 4 : Vérification des trous, fentes, découpes et motifs de ventilation
Les châssis de serveurs comportent un nombre incroyable d'ouvertures.
E/S de la carte mère.
Emplacements PCIe.
Connecteurs d'alimentation.
Ouvertures pour ventilateurs.
Baies de disques.
Ports USB.
Ports LAN.
Boutons.
LED.
Poignées.
Aérations.
Passages de câbles.
Chacune semble bon marché, car la découpe au laser est très rapide.
Mais la géométrie a une incidence sur le formage et le contrôle.
Au cours d'un Analyse de la fabricabilité du châssis, les ingénieurs devraient vérifier si :
les trous sont trop proches des coudes ;
les découpes affaiblissent une bride ;
les perforations d'aération se déforment lors du formage ;
les bandes étroites peuvent se déformer ;
les trous adjacents forment des ponts de matière fragiles ;
les fraises à chanfreiner sont adaptées à l'épaisseur choisie ;
les ouvertures des connecteurs présentent des tolérances de position réalistes ;
les bords découpés au laser doivent être ébavurés ;
les motifs de perforation décoratifs allongent inutilement la durée d'usinage ;
Les ouvertures peuvent être combinées ou standardisées.
Le fait d'avoir davantage de trous n'est pas forcément une catastrophe.
La complexité aléatoire, c'est….
Si deux modèles de panneau avant ne diffèrent que par quelques emplacements de connecteurs, par exemple, l'analyse DFM peut déterminer qu'une architecture de production composée d'un panneau de base commun et d'un insert interchangeable constitue la meilleure solution.
Cela peut avoir des répercussions sur l'outillage, les stocks, les pièces de rechange, le contrôle des révisions et les futures variantes du produit.
Désormais, il ne s'agit plus d'un seul trou.
Nous discutons de l'architecture du produit.
Étape 5 : Les tolérances sont remises en question
C'est généralement la partie que je préfère dans une discussion sur la conception pour la fabrication (DFM), car elle permet de déterminer si le dessin reflète une véritable intention technique ou s'il ne s'agit que d'une multitude de décimales.
Les ingénieurs adorent la précision.
Les usines facturent ce service.
Il faut prévoir une tolérance, car tout écart au-delà de cette limite pose un réel problème.
Considérons ces deux dimensions :
A. Position des entretoises de la carte mère par rapport aux ports d'E/S arrière
Très important.
B. Largeur d'une bride interne qui ne touche rien
Probablement moins important.
Pourtant, je vois régulièrement des dessins où les deux sont traités avec la même intensité.
Pourquoi ?
Une analyse DFM rigoureuse doit classer les cotes en fonction de leur rôle.
Tolérances à haute priorité
Il convient généralement de surveiller de près :
Schémas de montage des circuits imprimés ;
Alignement PCIe ;
Interfaces des supports de carte graphique ;
ouvertures d'E/S à l'arrière ;
découpes pour connecteurs ;
interfaces entre le lecteur et le support ;
positionnement du fond de panier ;
fixation sur rail ;
panneaux d'assemblage ;
géométrie du loquet.
Dimensions de moindre priorité
Souvent adapté pour offrir une plus grande liberté de fabrication :
ouvertures esthétiques isolées ;
brides internes sans contact ;
géométrie du panneau caché ;
des dimensions qui ne sont pas regroupées au sein d'une interface.
Les recommandations de la NASA en matière de fabricabilité préconisent explicitement d'utiliser des niveaux de tolérance réalistes et de tenir compte de l'accumulation des tolérances ainsi que de l'accès pour l'inspection.
C'est un bon conseil, car un châssis de serveur sur mesure peut contenir cinq composants acceptables pris individuellement, dont les variations cumulées donnent lieu à un ensemble inacceptable.
Il peut arriver qu'un connecteur arrière ne s'insère pas correctement dans l'ouverture prévue du panneau, même si tous les composants ont passé le contrôle.
C'est ce qu'on appelle l'accumulation des tolérances.
Étape 6 : Vérification du matériel PEM, des filetages, des éléments de fixation et de l'accès aux outils
C'est au moment de la fixation que les superbes modèles CAO tournent souvent à la farce.
La vis existe.
Le tournevis ne s'adapte pas.
Ou bien, l'écrou PEM est spécifié dans un matériau trop fin pour la quincaillerie choisie.
Ou bien l'outil d'insertion ne peut pas y accéder car une bride voisine a déjà été pliée.
Ou bien, on s'attend à ce qu'un trou fileté dans une tôle offre une profondeur de filetage insuffisante.
Ou bien, le montage nécessite qu'une personne maintienne un écrou à l'intérieur d'une cavité fermée tout en serrant une vis de l'autre côté.
Non.
Une liste de contrôle DFM pour les boîtiers en tôle doit passer en revue les points suivants :
Écrous PEM ;
goujons auto-serrants ;
situations de blocage ;
écrous à riveter ;
profilés taraudés ;
écrous à souder ;
éléments de fixation captifs ;
écrous et boulons classiques ;
rivets ;
engagement du filetage ;
sens d'insertion du matériel ;
distance entre les bords ;
accès pour les outils d'insertion ;
garde au sol ;
séquence de montage.
C'est également à ce stade que la conception en vue de la fabrication devient la conception en vue de l'assemblage.
Un châssis qui, d’un point de vue technique, peut être fabriqué, mais dont le montage nécessite 18 fixations superflues et plusieurs manipulations manuelles fastidieuses, ne constitue pas une conception technique aboutie.
Étape 7 : On vérifie les soudures et les déformations avant de tracer un rectangle parfait
Les assemblages soudés bougent.
Cela surprend les personnes qui utilisent principalement la CAO.
La chaleur modifie la géométrie.
Une longue soudure sur une tôle fine peut déformer un panneau. Un support soudé peut faire bouger une surface de fixation voisine. Le meulage peut entraîner des variations esthétiques. Des dispositifs de fixation peuvent être nécessaires pour maintenir l'alignement des interfaces.
L'ingénieur DFM devrait donc se poser les questions suivantes :
Est-ce que ce raccord a vraiment besoin d'être soudé ?
Une fonction à languettes et fentes peut-elle améliorer la précision de positionnement ?
Serait-il possible de fabriquer cette pièce par formage ?
Un ensemble soudé pourrait-il devenir une seule pièce pliée ?
Le soudage par points est-il suffisant ?
Par où faut-il commencer la séquence de soudage ?
La surface esthétique risque-t-elle de se déformer ?
Faut-il procéder à un meulage après soudage ?
Quel dispositif permet ensuite de contrôler les dimensions fonctionnelles ?
Je me méfie dès qu'on recourt à la soudure simplement parce qu'il était plus facile de modéliser deux pièces distinctes.
Le nombre de pièces CAO n'est pas une valeur absolue.
Le nombre de pièces en tôle n'en fait pas partie non plus.
Une architecture adaptée est celle qui permet de concilier fabrication, résistance, fonctionnalité, coût, contrôle dimensionnel et volume de production.
Étape 8 : Revêtement en poudre et finition de surface — Passer à l'étape de vérification DFM
La finition est souvent considérée comme un simple élément décoratif.
Ce n'est pas le cas.
Le revêtement en poudre apporte de l'épaisseur.
Le placage transforme les surfaces.
Le masquage demande du travail.
Les interfaces de mise à la terre peuvent nécessiter la présence de métal apparent.
Les filets peuvent se remplir de produit de revêtement.
Les pièces coulissantes peuvent se bloquer.
Les écarts entre les panneaux peuvent varier.
Une analyse DFM doit permettre d'identifier :
type de revêtement ;
texture spécifiée ;
couleur ;
surfaces esthétiques ;
variation de couleur admissible ;
zones de masquage ;
points de mise à la terre ;
zones filetées ;
surfaces de contact ;
interfaces coulissantes ;
zones réservées au logo ou à l'impression ;
si la quincaillerie est installée avant ou après les travaux de finition.
Supposons qu'un panneau s'adapte parfaitement à une surface métallique nue, avec un jeu de 0,20 mm de chaque côté.
Les deux surfaces d'assemblage sont ensuite revêtues.
Et maintenant, que va-t-il se passer ?
Exactement.
La finition relève de l'ingénierie mécanique avant la réalisation du prototype, et non des achats après celle-ci.
Étape 9 : La vérification consiste à s'assurer que des personnes peuvent réellement assembler le serveur
L’ajustement des composants n’est pas synonyme d’assemblage.
Je vais le répéter, car cela entraîne un nombre considérable de révisions inutiles du prototype.
L’ajustement des composants n’est pas synonyme d’assemblage.
Une carte mère peut s'insérer dans le boîtier, mais il est impossible de l'installer une fois que la paroi de ventilation est montée.
Un GPU peut être installé même si son connecteur d'alimentation est inaccessible.
Un bloc d'alimentation peut s'installer même si son câble ne permet pas d'effectuer le virage nécessaire.
Une carte mère de disque dur peut être installée alors que le technicien de maintenance ne peut pas la retirer.
L'équipe DFM doit passer en revue la séquence d'assemblage :
Quel composant entre en premier ?
Quelles fixations faut-il installer ensuite ?
De quels outils a-t-on besoin ?
Chaque outil peut-il atteindre physiquement la fixation ?
Peut-on raccorder les câbles une fois que le matériel adjacent a été installé ?
Est-il possible de retirer ultérieurement tous les composants en état de marche ?
Est-il possible de réaliser cet assemblage sans forcer ni tordre les pièces ?
Les composants sont-ils dotés d'un repérage permettant d'éviter toute erreur de montage ?
Est-il facile de confondre les pièces gauche/droite ou avant/arrière ?
Est-il possible de retirer les éléments de fixation superflus ?
Les directives de fabrication de la NASA prévoient expressément un dégagement suffisant pour les clés, des trous d'accès là où cela est nécessaire, ainsi qu'une conception facilitant le démontage.
Le principe semble presque évident.
Jusqu'à ce que votre technicien ne puisse plus atteindre la vis.
Étape 10 : Vérification des interfaces spécifiques au serveur
Une analyse DFM générique des pièces en tôle ne suffit pas pour un châssis de serveur sur mesure.
Le boîtier entoure les composants électroniques.
Cela signifie que la fabricabilité doit rester liée à :
positionnement de la carte mère ;
Dégagement du refroidisseur du processeur ;
Accès au service DIMM ;
Alignement PCIe ;
Prise en charge des GPU ;
Connexions d'alimentation GPU 12 V-2×6 ou autres ;
plateaux de disques ;
fonds de panier ;
blocs d'alimentation redondants ;
murs de ventilateurs ;
faisceaux de câbles ;
ports d'E/S avant ;
ports d'E/S arrière ;
longerons du châssis ;
profondeur du rayonnage ;
prise d'air ;
échappement ;
filtres ;
des tubes de refroidissement par liquide, le cas échéant.
Par exemple, déplacer une bride formée de 5 mm sous prétexte que cela facilite le pliage peut sembler anodin.
Est-ce que cela gêne la circulation de l'air au niveau du GPU ?
Le déplacement du support du ventilateur pourrait réduire la complexité des soudures.
Est-ce que cela provoque une recirculation ?
Le remplacement de trois supports par une seule pièce moulée pourrait permettre de réduire le nombre de pièces.
La carte mère peut-elle encore faire l'objet d'une réparation ?
C'est pourquoi l'ingénierie de fabrication ne peut pas fonctionner en vase clos.
Étape 11 : Le contrôle doit être conçu en même temps que la pièce
Voici une autre opinion qui ne fera pas l'unanimité.
Si votre plan précise une tolérance que personne ne peut mesurer facilement, cette tolérance n'est pas vraiment utile.
L'équipe DFM devrait se poser les questions suivantes :
Quels sont les critères essentiels à la qualité ?
Comment seront-ils évalués ?
À quelle étape de la production ?
Avant ou après l'application du revêtement ?
Un pied à coulisse standard suffit-il ?
Une machine à mesurer tridimensionnelle (MMT) est-elle nécessaire ?
Est-ce qu'un manomètre serait plus approprié ?
Faut-il prévoir un dispositif de fixation ?
L'inspection du premier article est-elle suffisante ?
Est-ce que chaque unité doit faire l'objet d'un contrôle ?
Quels défauts esthétiques sont acceptables ?
Le coût de l'inspection correspond au coût de fabrication.
L'ASQ classe la vérification, l'inspection, les audits et les activités connexes parmi les coûts d'évaluation, tandis que les rebuts, les retouches, les réinspections, les réclamations au titre de la garantie et les retours relèvent de la catégorie des coûts liés aux défaillances.
Ainsi, l'ajout d'une exigence superflue de ±0,05 mm peut entraîner deux coûts.
Tout d'abord, vous compliquez la fabrication de cette pièce.
Et puis tu paies quelqu’un pour prouver à quel point c’était difficile.
Étape 12 : Le volume de production modifie la réponse en matière de conception pour la fabrication (DFM)
Cinq prototypes et 5 000 châssis ne doivent pas nécessairement être fabriqués selon la même logique de production.
Lorsque les volumes sont faibles, les processus flexibles peuvent s'avérer plus avantageux :
découpe au laser ;
formage sur presse plieuse ;
insertion manuelle du PEM ;
luminaires simples ;
soudage manuel.
Lorsque les quantités récurrentes sont plus importantes, les ingénieurs peuvent revoir leur position :
poing ;
luminaires spécifiques ;
outillage rigide ;
estampage ;
insertion automatisée ;
familles de pièces simplifiées ;
supports normalisés ;
des méthodes d'assemblage plus rapides.
C'est là que l'étude DFM prend le relais de l'ingénierie commerciale.
La question ne se résume pas simplement à :
Tu peux venir ?
On obtient alors :
Quelle est la meilleure façon de le produire en fonction du volume annuel prévu ?
Ce sont deux questions différentes.
Étape 13 : Les propositions de réduction des coûts sont dissociées des modifications fonctionnelles
Un rapport DFM utile contient généralement des propositions de modifications.
Bien.
C'est justement ça.
Mais chaque modification doit être classée.
Par exemple :
Modification proposée
Motif de fabrication
Risque potentiel pour le système
Une autorisation est-elle nécessaire ?
Augmenter le rayon de courbure
Adapter l'outillage disponible
Peut modifier la géométrie d'accouplement
Oui
Assouplir la tolérance relative à la bride cachée
Réduire la charge de travail liée au formage et au contrôle qualité
Faible si non fonctionnel
Oui
Éloigner le trou du coude
Éviter la distorsion
Peut affecter l'interface du circuit imprimé
Oui
Remplacer le support usiné par une tôle emboutie
Réduire les coûts et la complexité des pièces
Évolution de la force et de la tolérance
Oui
Remplacer l'acier de 1,0 mm par de l'acier de 1,2 mm
Améliorer la rigidité
Modifications du poids, de la courbure et du dégagement
Oui
Supprimer les soudures superflues
Réduire les distorsions et la charge de travail
Validation structurelle requise
Oui
Harmoniser les types de fixations
Simplifier le montage
Généralement faible
Oui
Ajouter un masquage au point de mise à la terre
Maintenir le contact électrique
Augmentation des coûts de production
Oui
Regardez la dernière colonne.
Oui.
Le fournisseur ne doit pas “ améliorer ” le produit sans en informer le client.
Étape 14 : Toute modification DFM approuvée doit être soumise au contrôle de révision
Ce sujet mérite davantage d'attention qu'on ne lui en accorde.
Imaginons que la version « Rev. A » soit soumise.
L'usine réalise des études de fabricabilité (DFM).
Quatre modifications ont été convenues par e-mail.
Le fournisseur met à jour son propre fichier DXF de fabrication.
La CAO du client reste à la version A.
Prototype approuvé.
Six mois plus tard, un autre fournisseur est invité à soumettre un devis pour le projet.
Quel dessin est correct ?
Personne ne le sait.
Il ne s'agit pas d'un problème de fabrication hypothétique. C'est un problème lié au contrôle de la configuration.
Une décision relative à la conception pour la fabrication (DFM) doit, en fin de compte, figurer dans le document contrôlé :
CAO 3D ;
Dessin en 2D ;
Nomenclature ;
schéma à plat lorsque cela est contrôlé ;
spécifications techniques ;
liste du matériel ;
spécifications de finition ;
instruction d'assemblage ;
critères d'inspection ;
historique des révisions.
Notre article sur comment les modifications techniques sont gérées avant la production explique pourquoi les processus ECR, ECO, ECN, la validation, la révision, l'identité, la prise d'effet et le contrôle des documents obsolètes revêtent une importance particulière dès lors que les décisions techniques commencent à être mises en œuvre sur le site de production.
Une modification validée qui n'existe que sous la forme d'un message WeChat, d'une capture d'écran d'un e-mail ou d'un PDF annoté constitue une dette technique.
Ça reviendra.
Que devriez-vous recevoir à l'issue d'une analyse DFM ?
C'est là que les acheteurs devraient se montrer plus exigeants.
Ne considérez pas la mention “ DFM terminé ” comme un livrable valable.
Pour un châssis de serveur sur mesure haut de gamme, je m'attendrais à une combinaison des éléments suivants :
Dessin annoté ou rapport DFM
Affichage :
caractéristique de risque ;
géométrie actuelle ;
géométrie proposée ;
raison liée à la fabrication ;
bénéfice escompté ;
conséquence technique.
Liste des problèmes en suspens
Pour les questions qui nécessitent encore l'avis de l'acheteur.
Exemple :
fichier de la carte mère manquant ;
Le modèle GPU n'est pas figé ;
fin non définie ;
tolérance critique indéterminée ;
Interface du rail de support non confirmée.
Propositions de réduction des coûts
Celles-ci doivent être distinguées des corrections obligatoires liées à la fabricabilité.
Cette distinction est importante.
“ Impossible de plier avec l'outillage disponible ” n'est pas la même chose que “ nous pouvons économiser $2,40 par châssis en standardisant ce support ”.”
CAO révisée
Uniquement une fois que les modifications proposées auront été approuvées.
Historique des révisions
Présentation détaillée des modifications apportées entre les différentes versions.
Hypothèses de production
Notamment : le matériau, l'épaisseur, la quantité, la finition, le procédé de fabrication, les éléments de quincaillerie, les hypothèses d'inspection et tout processus sous-traité.
Il s'agit d'un package DFM.
“La mention ” OK pour la production » figurant dans un e-mail ne l'est pas.
La liste de contrôle DFM que j'utiliserais avant de valider un prototype
Avant d'autoriser la fabrication d'un prototype destiné à la production, j'aimerais obtenir des réponses claires à ces questions.
Exigences
Connaît-on le modèle exact de la carte mère ?
Connaît-on les modèles de GPU ?
Le bloc d'alimentation, les disques durs, le fond de panier, les ventilateurs, les rails et les câbles sont-ils définis ?
Connaît-on le volume annuel ?
Le coût cible est-il connu ?
Matériau
La classe est-elle précisée ?
L'épaisseur est-elle précisée ?
Le matériau choisi est-il adapté aux courbures et aux fixations requises ?
Est-ce disponible en permanence ?
Tôlerie
Les rayons de courbure sont-ils réalistes ?
Est-il possible de fabriquer des brides de différentes longueurs ?
Les ouvertures sont-elles situées à une distance suffisante des coudes pour garantir la sécurité ?
Les marges de flexion sont-elles suffisantes ?
La séquence de pliage prévue peut-elle réellement être réalisée ?
Matériel
Les fixations à sertissage automatique sont-elles adaptées à ce matériau ?
Les outils d'installation sont-ils disponibles ?
Les fils de discussion sont-ils appropriés ?
Est-il possible d'accéder à toutes les fixations lors du montage ?
Tolérances
Quelles sont les dimensions essentielles ?
Pourquoi ?
Les cumuls de tolérances sont-ils bien compris ?
L'usine est-elle en mesure d'évaluer concrètement ce besoin ?
Soudage
Chaque soudure est-elle nécessaire ?
Le formage pourrait-il remplacer le soudage ?
La distorsion est-elle maîtrisée ?
Faut-il installer des luminaires ?
Terminer
La notion de « revêtement » est-elle définie ?
Les zones de masquage ont-elles été identifiées ?
Les surfaces de mise à la terre sont-elles protégées ?
A-t-on tenu compte des effets liés à l'épaisseur du revêtement ?
Assemblage
Existe-t-il une procédure de montage documentée ?
Les outils peuvent-ils atteindre cet endroit ?
Est-il possible de supprimer des éléments de service ?
Y a-t-il des câbles coincés ?
Intégration du serveur
La planche d'origine s'adapte-t-elle ?
Les cartes graphiques peuvent-elles être installées avec leurs câbles branchés ?
La circulation d'air est-elle obstruée ?
Le châssis est-il compatible avec les rails et le rack prévus ?
Qualité
Les dimensions CTQ ont-elles été identifiées ?
Le concept d'« inspection du premier article » est-il défini ?
Les critères d'acceptation en matière d'esthétique sont-ils clairs ?
Contrôle de configuration
Chaque modification DFM approuvée a-t-elle donné lieu à une mise à jour de la conception de référence ?
La version du prototype correspond-elle à celle de la CAO ?
Un fichier obsolète peut-il se retrouver accidentellement en environnement de production ?
Si trois ou quatre de ces sections comportent encore la mention “ À déterminer ”, j'hésiterais à considérer que la conception est prête à être mise en production.
Signaux d'alerte qui m'indiquent que l'analyse DFM était insuffisante
Certains comportements de la part des fournisseurs me mettent immédiatement mal à l'aise.
“ Tout va bien ”
Est-ce possible ?
Oui.
Peut-être sur un châssis de serveur sur mesure véritablement nouveau ?
Pas vraiment.
Pas de questions sur le volume
Les coûts de production varient en fonction des quantités. Une usine qui ignore si vous avez besoin de 20 unités ou de 20 000 ne peut pas optimiser pleinement son processus.
Aucune question concernant les tolérances critiques
Soit toutes les tolérances étaient parfaites, soit personne n'a évalué leur finalité fonctionnelle.
Devine lequel des deux arrive le plus souvent ?
Pas de débat sur l'Assemblée
Cela semble indiquer que l'examen s'est limité à la fabrication des pièces individuelles.
Pas d'avis sur « Finish »
Cela laisse penser que la géométrie brute a été examinée sans tenir compte du produit fini.
Pas de révision après les modifications apportées au DFM
Dangereux.
Un fournisseur apporte des modifications sans autorisation
Pire encore.
Le fabricant devrait remettre en question cette conception.
Elle ne devrait pas modifier en secret la conception de votre produit.
Quelle est la place de l'analyse DFM dans le processus de fabrication de châssis sur mesure ?
Un adulte Processus de fabrication de châssis sur mesure se déroule généralement selon la séquence suivante :
1. Définition des besoins
Définir les exigences relatives au système, au matériel, à l'environnement, aux quantités, aux coûts et aux aspects commerciaux.
2. Architecture mécanique
Concevez le boîtier en fonction des composants réels.
3. Étude de conception du châssis du serveur
Vérifier l'adéquation des composants, la structure, l'architecture thermique, la facilité d'entretien, l'installation en rack et les interfaces.
4. Analyse de la fabricabilité (DFM)
Analyse des aspects liés à la fabrication, au formage, aux tolérances, à la quincaillerie, aux assemblages, à la finition, au montage, au contrôle et aux coûts.
5. Prototype destiné à la production
Construire du matériel physique en utilisant des processus suffisamment proches de ceux de la production pour refléter fidèlement le comportement réel en phase de fabrication.
6. Validation de l'ajustement et du fonctionnement
Installez de véritables composants.
7. Révision technique contrôlée
Intégrer les conclusions approuvées.
8. Version pilote
Vérifier la reproductibilité des tests sur plusieurs appareils.
9. Mise en production
Gel du dossier de fabrication contrôlée.
C'est aussi pour cette raison que le plus large Processus de développement de boîtiers métalliques sur mesure Il ne faut pas se limiter à la CAO et à la fabrication. Les spécifications, l'architecture, la conception pour la fabrication (DFM), le prototypage, la validation, le contrôle des révisions, la fabrication pilote et la validation qualité constituent des étapes interdépendantes.
On en saute un ?
Le problème persiste généralement assez longtemps pour que sa résolution devienne plus coûteuse.
FAQ
Qu'est-ce qu'une analyse DFM pour un châssis de serveur sur mesure ?
A L'analyse DFM (Design for Manufacturing) d'un châssis de serveur sur mesure est une évaluation technique qui compare la conception du châssis aux capacités réelles de l'usine en matière de fabrication, d'assemblage, de finition, de contrôle qualité et de production. Elle permet ainsi de corriger, avant le lancement de la fabrication de prototypes ou de la production en série, les géométries complexes, les tolérances irréalistes, les éléments coûteux, les composants inaccessibles et les risques liés à la répétabilité.
Cette analyse porte généralement sur les pliages de tôle, les matériaux, les découpes, la quincaillerie, le soudage, les revêtements, le cumul des tolérances, la séquence d'assemblage, l'accès pour la maintenance, la stratégie d'inspection, le volume de commandes prévu et le coût de fabrication.
Quand faut-il procéder à une analyse DFM ?
A L'analyse DFM doit être réalisée une fois que l'architecture générale du système et les interfaces entre les composants ont été définies, mais avant la commande d'un prototype destiné à la production. Cela permet aux ingénieurs de fabrication de remettre en question les caractéristiques présentant un risque, alors que les modifications sur le logiciel de CAO restent relativement peu coûteuses et avant que l'outillage, les pièces usinées, les revêtements, le matériel acheté ou les stocks de production n'entraînent des conséquences financières plus importantes.
Une première discussion préliminaire sur la conception pour la fabrication (DFM) peut même avoir lieu plus tôt encore. En effet, faire intervenir un fabricant de châssis compétent dans le projet avant que tous les détails mécaniques ne soient définitivement fixés peut éviter que des hypothèses erronées ne soient intégrées dans la CAO.
Quels sont les éléments vérifiés lors d'une analyse DFM de pièces en tôle ?
A L'analyse DFM (Design for Manufacturing) des tôles permet de vérifier si les matériaux, épaisseurs, rayons de pliage, longueurs de rebords, emplacements des perçages, éléments de dégagement, fixations, soudures, tolérances, finitions, accès à l'outillage, séquence d'assemblage et méthodes d'inspection proposés sont compatibles avec les procédés de fabrication sélectionnés et peuvent être reproduits de manière fiable pour le volume de production prévu du projet.
Pour un boîtier de serveur, cette évaluation doit également prendre en compte les fixations de la carte mère, la prise en charge des cartes graphiques, l'accès au bloc d'alimentation, l'architecture des disques, les parois de ventilation, les rails, les ouvertures pour connecteurs, l'acheminement des câbles, les surfaces de mise à la terre et la facilité d'entretien.
Un fabricant peut-il modifier la conception de mon châssis au cours de la phase de conception pour la fabrication (DFM) ?
A Le fabricant peut recommander des modifications de conception au cours de la phase de DFM, mais les modifications fonctionnelles ou dimensionnelles doivent être documentées, expliquées, examinées afin d’en évaluer les répercussions en aval, approuvées par le client concerné et les parties prenantes de l’ingénierie, puis intégrées dans les fichiers CAO et les plans soumis à un contrôle qualité avant la fabrication, plutôt que d’être introduites sans préavis dans les fichiers de fabrication propres au fournisseur.
Ce contrôle protège les deux parties. Le fournisseur peut optimiser sa production, tandis que l'acheteur dispose d'une définition fiable du produit, qui pourra ensuite être contrôlée, faire l'objet d'une nouvelle commande, être révisée ou transférée.
Faut-il réaliser un prototype pour chaque châssis de serveur sur mesure après la phase de DFM ?
A Les nouveaux châssis de serveurs sur mesure devraient normalement faire l'objet d'un prototype physique après la phase de DFM (conception pour la fabrication), car l'étude de fabricabilité permet certes de réduire les risques prévisibles liés aux processus, mais ne peut pas démontrer de manière exhaustive l'adéquation réelle des composants, l'acheminement des câbles, l'accès des opérateurs, le comportement structurel, l'alignement des panneaux, les effets des revêtements, la facilité d'entretien, l'intégration des rails ou d'autres interactions qui n'apparaissent clairement qu'une fois le système complet physiquement assemblé.
Le DFM et le prototypage répondent à des problématiques différentes. Le DFM permet de valider le plan de fabrication avant même que le métal ne soit découpé ; le prototype permet de vérifier si ces décisions tiennent la route lors de la fabrication réelle et sur du matériel concret.
Combien de temps dure une analyse DFM ?
A La durée de l'étude DFM dépend de la complexité du châssis, de la qualité de la documentation, du nombre de composants sur mesure, des exigences en matière de tolérances, des procédés de fabrication, de la finition, de la charge de travail des fournisseurs et de la rapidité avec laquelle les questions techniques trouvent une réponse. Ainsi, un boîtier simple peut ne nécessiter qu’une étude ciblée, tandis qu’un châssis dense intégrant un GPU, un système de stockage ou plusieurs nœuds peut nécessiter plusieurs cycles d’ingénierie itératifs.
La rapidité à elle seule n'est pas un indicateur de performance pertinent. Je préfère recevoir une analyse un peu plus longue contenant des questions utiles sur la fabrication plutôt qu'un devis instantané qui se contente de donner un prix pour la géométrie qui s'est trouvée à nous être soumise.
Quels fichiers dois-je envoyer pour une analyse DFM d'un châssis de serveur sur mesure ?
A Un dossier DFM complet pour un châssis de serveur sur mesure doit inclure le modèle CAO 3D actuel, les plans 2D validés, les spécifications relatives aux matériaux et aux épaisseurs, les plans des composants, les informations sur la nomenclature, les tolérances critiques, les spécifications de finition, les exigences matérielles, les consignes d’assemblage, les critères d’inspection, le volume de production prévu, le coût cible et l’identifiant de révision définissant la configuration soumise.
Ajoutez les schémas de la carte mère, les caractéristiques techniques du GPU, les dimensions du bloc d'alimentation, les ventilateurs, les disques durs, les fonds de panier, les rails, les informations sur les câbles et les modèles de connecteurs, dès que ces informations sont disponibles. Le fournisseur ne peut évaluer que les interfaces qu'il peut voir.
Avant de valider le châssis : assurez-vous que l'étude DFM justifie son coût
Ne vous adressez pas uniquement au fabricant de votre châssis :
“ Tu peux faire ça ? ”
Demandez :
“ Que changeriez-vous avant de lancer la production en série selon le volume, le niveau de qualité et le coût visés ? ”
Cette question donne lieu à une discussion bien plus fructueuse.
Avant de valider votre prochain prototype de châssis de serveur sur mesure, transmettez au fabricant le modèle STEP actuel, les plans 2D validés, la liste des composants, les informations relatives à la carte mère et au GPU, ainsi que les spécifications concernant les matériaux, l'épaisseur, la finition, les cotes critiques, le volume annuel prévu et le coût cible. Demandez ensuite des commentaires annotés sur la fabricabilité (DFM) avant le début de la fabrication.
Et veillez à ce que chaque modification acceptée soit réintégrée dans la conception contrôlée.
L'objectif n'est pas d'obtenir un modèle CAO parfait.
L'objectif est de mettre au point un châssis qui puisse être à nouveau fabriqué.
Mark Lee - Fondateur et spécialiste des châssis de serveurs (OEM/ODM)
Mark Lee est le fondateur d'ISTONECASE et possède 20 ans d'expérience dans le secteur des châssis de serveurs. Il est spécialisé dans les solutions OEM/ODM pour les châssis GPU et IA, les châssis montés en rack, industriels, muraux, NAS, Mini-ITX et à nœuds multiples. Son expertise permet de mener à bien des projets matériels sur mesure destinés aux centres de données, au calcul IA, au stockage d’entreprise, à l’edge computing, aux réseaux et aux applications industrielles.