Свяжитесь с нашими Серверное шасси Инженеры и отдел продаж
24 тысячи подписчиков
Сообщите нам о назначении оборудования, типе шасси, высоте стойки, материнской плате, графическом процессоре, отсеках для дисков, блоке питания, системе охлаждения, разъемах ввода-вывода и количестве, необходимом для заказа. Наши инженеры и специалисты отдела продаж подберут для вашего проекта стандартную модель или конфигурацию по схеме OEM/ODM.
A Анализ DFM, или «Анализ технологичности конструкции» (Design for Manufacturability Review), представляет собой инженерный процесс, в ходе которого проект нестандартного серверного шасси проверяется на соответствие реальным условиям производства до того, как этот проект будет одобрен для изготовления прототипа или серийного производства.
В ней задается вопрос, который на первый взгляд кажется простым:
Можно ли изготавливать данное шасси серийно, проводить его практическую проверку, эффективно собирать и продавать по запланированной цене без изменения требуемых функциональных характеристик?
DFM меняет всё.
Шасси сервера может быть полностью проработано в формате STEP, SolidWorks, Inventor или другой СКЭ-среде, однако как только в расчет вступают такие факторы, как лазерная резка, инструменты для гибочных прессов, крепеж PEM, деформации при сварке, порошковое покрытие, прокладка кабелей, суммирование допусков, стратегия контроля качества и сборка оператором, эта, казалось бы, готовая модель может превратиться в весьма сложную производственную задачу.
Так зачем же выяснять это после того, как металл уже разрезан?
Я придерживаюсь довольно жесткой позиции по этому вопросу. Если производитель получает сложный заказ на изготовление шасси по индивидуальному проекту, сразу же предоставляет ценовое предложение и не выдвигает никаких технических вопросов, замечаний по чертежам, замечаний по допускам, предложений по изменению технологического процесса, а также не обсуждает годовой объем заказов, я не считаю такое молчание автоматически признаком компетентности.
Иногда рисунок действительно получается превосходным.
Часто поставщик просто ещё не оспорил это.
Это различие имеет значение.
Какова истинная цель проверки DFM
DFM иногда рассматривается как заключительная проверка в системе САПР.
Это слишком поверхностно.
Серьёзный DFM для серверных корпусов, изготовленных по индивидуальному заказу В ходе анализа проводится увязка конструкции изделия с реальной производственной системой, которая должна будет его изготовить. Инженер-конструктор может учитывать такие факторы, как расположение материнской платы, зазор для графического процессора, размещение вентиляторов, емкость накопителей, глубина стойки и доступ для технического обслуживания. Инженеры-технологи должны преобразовать эти требования в процессы резки, штамповки, формовки, сварки, крепления, отделки, сборки, контроля качества, упаковки и серийного производства.
Обе точки зрения должны совпадать.
NIST чётко излагает экономические аргументы. Его исследования по Проектирование с учетом стоимости и расчет производственных затрат отмечает, что, как показывают многочисленные исследования, внесение изменений в конструкцию на поздних этапах разработки продукта обходится дороже, поэтому методы «Design-for-X» позволяют учитывать технологичность, стоимость и другие ограничения уже на ранних этапах принятия инженерных решений.
Этот принцип крайне актуален в отношении серверных шасси.
Перемещение отверстия для разъема в CAD — это недорого.
Перенести его после того, как будет изготовлено 500 окрашенных передних панелей — это не вариант.
НАСА подходит к этой же проблеме с точки зрения инженерной практики. В своих рекомендациях по технологичности оно советует использовать реалистичные допуски, учитывать суммирование допусков, обеспечивать надлежащий контроль качества и доступ к инструментам, применять более крупные практичные внутренние радиусы, использовать легкодоступные материалы, а также разрабатывать конструкции, допускающие разборку. Эти рекомендации были разработаны для гораздо более требовательного аэрокосмического оборудования, но лежащая в их основе логика удивительно хорошо применима и к корпусам, изготавливаемым по индивидуальному заказу.
А за всем этим скрывается более общая проблема качества. Американское общество качества сообщает, что лишь 31% респондентов В исследовании ’Стоимость качества» за 2025 год участники отметили, что полностью понимают, как затраты на обеспечение качества влияют на финансовые показатели их организаций. Брак, доработка, повторный контроль, гарантийные работы и возврат продукции — все это признанные категории затрат на обеспечение качества. Руководство ASQ по затратам на качество
Именно поэтому мне не нравится выражение “бесплатный DFM”.”
Эта проверка не является бесплатной.
За плохую технологичность всегда кому-то приходится платить. Вопрос лишь в том, чем вы заплатите: либо временем инженеров до начала производства, либо браком, доработками, задержками, изменениями в инструментальном оснащении, затратами на контроль качества и жалобами клиентов после запуска производства.
Анализ технологичности (DFM) vs. Анализ проекта vs. Валидация прототипа
Покупатели часто путают эти понятия.
Это не одно и то же.
Этап рассмотрения
Основной вопрос
Типичные входные данные
Типичный результат
Анализ требований
Мы разрабатываем правильное шасси?
Перечень оборудования, ограничения по размещению в стойках, требования к теплоотводу, количество, целевая стоимость
Технические требования
Анализ конструкции корпуса сервера
Работает ли эта механическая архитектура?
3D-макет, интерфейсы, чертежи компонентов
Усовершенствованная механическая конструкция
Анализ DFM
Могут ли выбранные производственные процессы обеспечить его серийное производство?
CAD, 2D-чертежи, материалы, допуски, отделка, объём
Комментарии по DFM и утвержденные изменения в технологическом процессе
Обзор прототипа
Прошло ли физическое производство так, как ожидалось?
Образец, предназначенный для серийного производства, на реальном оборудовании
Корректировка посадки и функциональности
Обзор пилотной версии
Можно ли стабильно производить более одной единицы продукции?
Небольшая партия продукции
Корректировки технологического процесса и качества
Выпуск в производство
Готова ли контролируемая конфигурация к массовому внедрению?
Окончательные CAD-файлы, спецификации, чертежи, план контроля
Выпущенный производственный пакет
Существующее руководство по переход от проектирования в CAD к производственному прототипу подчеркивает важный момент: проектирование с учетом технологичности (DFM) должно быть завершено до создания первого прототипа, предназначенного для серийного производства, поскольку прототип должен служить для проверки оставшихся допущений, а не для повторного выявления очевидных проблем, связанных с изгибом, допусками, креплением или доступом.
Эта последовательность имеет большое значение.
Требования → САПР → DFM → Прототип → Валидация → Доработка → Пробное производство → Серийное производство.
Не:
CAD → Производство → Паника → DFM.
Шаг 1: Производитель проверяет, все ли данные введены
Первая проблема, связанная с DFM, зачастую заключается не в геометрии.
Здесь отсутствует информация.
Прежде чем доверять каким-либо выводам относительно технологичности, я бы хотел, чтобы в описании проекта были определены как минимум следующие моменты:
высота стойки шасси и максимально допустимая глубина;
модель материнской платы и координаты монтажных отверстий;
Габариты радиатора процессора;
Длина, высота, толщина, вес графического процессора и направление разъема питания;
Слоты для карт PCIe;
количество дисков и архитектура носителя;
геометрия задней панели;
Формат PSU;
размеры вентиляторов и направление воздушного потока;
передние и задние порты ввода-вывода;
прокладка кабеля;
железнодорожный интерфейс;
среда установки;
материал;
толщина материала;
завершить;
объем производства;
прогнозируемый годовой объем;
критические размеры;
требования к проверке;
косметические зоны;
требования к брендингу;
целевая стоимость.
Именно поэтому экспертиза DFM не может исправить нечетко сформулированное техническое задание проекта.
Если производитель знает лишь то, что это “сервер 2U, материнская плата формата ATX, четыре диска”, то в обзоре будут присутствовать допущения. А допущения незаметно превращаются в конкретные характеристики.
Наш путеводитель по основные исходные данные для проектирования шасси по индивидуальному заказу подробнее рассматривает этот вопрос, поскольку интерфейсы компонентов, объемы производства, тепловые требования, материалы, допуски и целевая стоимость должны быть определены до того, как геометрия станет трудноизменяемой.
Реальные чертежи лучше, чем названия категорий.
“ATX” — это полезно.
Лучше использовать чертеж материнской платы.
“Полноразмерный графический процессор” — это полезно.
Лучше использовать реальную модель графического процессора с разъемом 12 В (2×6), с учетом толщины кулера, геометрии кронштейна, места выхода кабеля и требований к креплению.
Шаг 2: В ходе проверки DFM листового металла проверяются материал и толщина
Теперь на заводе переходят к практической работе.
Конструктор шасси не может выбирать между сталью и алюминием, не учитывая такие факторы, как поведение при гибке, жесткость панелей, сварка, крепеж, вес, коррозионная стойкость, отделка и стоимость.
К типичным материалам, из которых изготавливаются корпуса серверов на заказ, могут относиться:
оцинкованный или покрытый цинком листовой сталь;
холоднокатаная сталь;
Сталь типа SGCC;
Сталь типа SECC;
нержавеющая сталь для специальных условий эксплуатации;
алюминиевые сплавы, такие как 5052, если это оправдано с точки зрения веса, коррозионной стойкости или требований к формуемости.
Однако “сталь толщиной 1,0 мм” — это ещё не окончательное решение по вопросу производства.
Инженер по DFM может спросить:
Не слишком ли велика панель для такой толщины?
Будет ли крышка деформироваться или прогибаться?
Требует ли мощный графический процессор более толстой опорной конструкции?
Дешевле ли использовать формованную арматуру, чем повсеместно увеличивать толщину?
Будет ли материал ровно изгибаться при заданном радиусе?
Имеется ли данная марка в наличии для повторного производства на местном рынке?
Может ли выбранный материал выдержать нагрузку, создаваемую требуемым оборудованием PEM?
Приводит ли сварка к недопустимым деформациям?
Не повлияет ли изменение размера с 1,0 мм на 1,2 мм на геометрию соединения?
Каждый миллиметр имеет значение.
Не везде. Но в платформе 1U или 2U с плотной компоновкой плат, вентиляторов, объединительных панелей, кронштейнов, кабельной разводки и зазоров для крышек даже небольшие изменения размеров могут вызвать цепную реакцию, затрагивающую несколько интерфейсов.
Шаг 3: Каждый поворот вызывает сомнения
Именно здесь Анализ технологичности изготовления изделий из листового металла станет сильно отличаться от обычного контроля с помощью САПР.
С помощью системы автоматизированного проектирования (CAD) можно моделировать самые разные объекты.
Пресс-гибочный станок может с этим не согласиться.
Производитель должен оценить:
радиус внутреннего изгиба;
угол изгиба;
имеющееся оборудование;
Требования к V-образной матрице;
длина фланца;
припуск на изгиб;
вычет за изгиб;
Таблица коэффициентов K или таблица изгибов;
расстояние от отверстия до изгиба;
расстояние от паза до изгиба;
компенсация изгиба;
угловое скругление;
подолы;
возвратные фланцы;
столкновение инструментов;
последовательность поворотов.
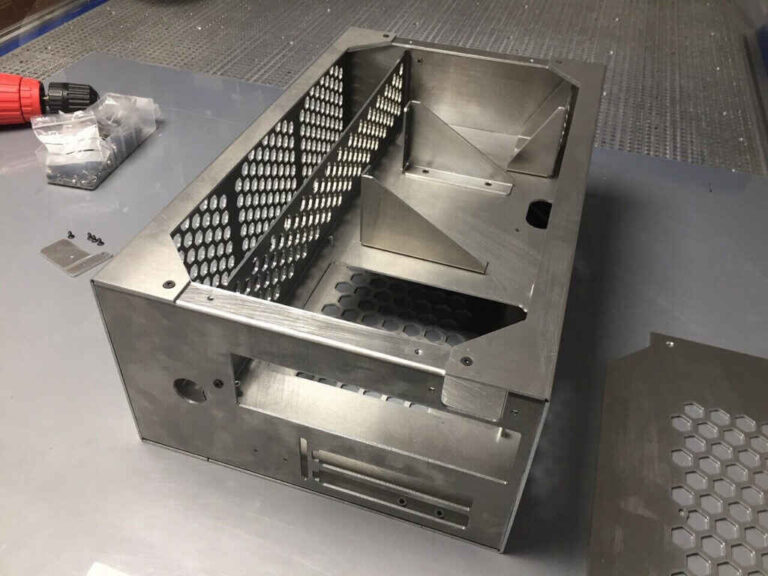
Представьте себе заднюю панель шасси с двумя короткими обратными фланцами, углубленным отверстием для блока питания, несколькими вентиляционными отверстиями и расположенным рядом штифтом PEM.
Каждая функция в отдельности может казаться обоснованной.
Но сможет ли оператор действительно выполнить четвертый изгиб после того, как изгибы с первого по третий сформировали коробку вокруг заготовки?
Вот в чём вопрос.
Наш сайт Процесс разработки металлических корпусов на заказ определяет инструмент для гибки, радиус гибки, припуск на гибку, минимальную длину фланца, расстояние от отверстия до места гибки, крепеж, доступ для сварки, маскировку, финишную обработку и последовательность сборки как производственные вопросы, которые необходимо проанализировать до начала изготовления прототипа.
Компетентный инженер по DFM не просто проверяет, возможна ли изготовление детали.
Они проверяют, целесообразно ли это.
Шаг 4: Проводится проверка отверстий, прорезей, вырезов и схем вентиляции
В корпусах серверов имеется невообразимое количество отверстий.
Порт ввода-вывода материнской платы.
Слоты PCIe.
Разъемы питания.
Отверстия для вентиляции.
Отсеки для дисков.
USB-порты.
Порты LAN.
Кнопки.
Светодиоды.
Ручки.
Вентиляционные отверстия.
Кабельные каналы.
Каждая из них выглядит дешево, потому что лазерная резка выполняется быстро.
Однако геометрия влияет на процесс формовки и контроль качества.
Во время Анализ технологичности изготовления шасси, инженерам следует проверить, не:
отверстия расположены слишком близко к изгибам;
вырезы ослабляют фланец;
вентиляционные отверстия деформируются в процессе формовки;
узкие полотна могут деформироваться;
смежные отверстия образуют слабые мостики из материала;
зенковки удобны при выбранной толщине;
отверстия для соединителей имеют реалистичные допуски на положение;
Края, полученные в результате лазерной резки, требуют удаления заусенцев;
декоративные узоры перфорации неоправданно увеличивают время обработки;
отверстия можно комбинировать или стандартизировать.
Большее количество дыр — это еще не обязательно катастрофа.
Сложность случайных процессов заключается в следующем.
Если две модели передних панелей отличаются друг от друга лишь несколькими отверстиями для разъемов, например, в рамках DFM может быть определено, что оптимальной производственной архитектурой является общая базовая панель в сочетании со сменной вставкой.
Это может повлиять на инструментарий, запасы, запасные части, контроль версий и будущие варианты продукции.
Теперь речь уже не идет об одном отверстии.
Мы обсуждаем архитектуру продукта.
Шаг 5: Допуски подвергаются критике
Обычно это моя любимая часть обсуждения вопросов DFM, поскольку она показывает, отражает ли чертеж реальные инженерные замыслы или же представляет собой лишь множество знаков после запятой.
Инженеры любят точность.
Заводы выставляют за это счета.
Допуск должен существовать, поскольку отклонения, выходящие за пределы этого диапазона, создают реальную проблему.
Рассмотрим следующие два аспекта:
A. Расположение стоек материнской платы относительно заднего разъема ввода-вывода
Высокая степень важности.
Б. Ширина внутреннего фланца, не соприкасающегося ни с чем
Наверное, это не так важно.
Тем не менее я регулярно вижу рисунки, на которых обе эти черты выражены с одинаковой агрессивностью.
Почему?
В ходе тщательного анализа DFM размеры следует классифицировать в зависимости от их назначения.
Допуски с высоким приоритетом
Как правило, следует тщательно контролировать:
Схемы размещения компонентов на печатной плате;
Выравнивание PCIe;
Интерфейсы кронштейна графического процессора;
задние отверстия для ввода-вывода;
вырезы для разъемов;
интерфейсы «диск-носитель»;
позиционирование задней панели;
рельсовое крепление;
соединительные панели;
геометрия защелки.
Направления с более низким приоритетом
Часто обеспечивает большую свободу в производстве:
отдельные декоративные отверстия;
внутренние бесконтактные фланцы;
геометрия скрытой панели;
размеры, которые не объединяются в интерфейс.
В руководстве НАСА по технологичности производства прямо рекомендуется использовать реалистичные значения допусков, а также учитывать суммирование допусков и доступ для проведения проверок.
Это хороший совет, поскольку в корпусе сервера, изготовленном по индивидуальному заказу, может содержаться пять отдельных деталей, каждая из которых соответствует требованиям, но совокупность отклонений этих деталей приводит к тому, что готовое изделие не соответствует требованиям.
Задний разъем может не входить в отверстие на панели, даже если все компоненты прошли проверку.
Это и есть суммирование допусков.
Шаг 6: Проверка оборудования PEM, резьбы, крепежных элементов и доступности инструментов
Именно на этапе крепления красивые CAD-модели зачастую превращаются в комедию.
Винт есть.
Отвертка не подходит.
Или же гайка PEM указана из материала, толщина которого не соответствует выбранным крепежным элементам.
Или инструмент для вставки не может дотянуться, поскольку расположенный рядом фланец уже отгнут.
Или в листовом металле предусмотрено резьбовое отверстие, в котором зацепление резьбы недостаточное.
Или при сборке требуется, чтобы кто-то придерживал гайку внутри закрытой полости, пока с другой стороны затягивается винт.
Нет.
В контрольном списке по DFM для металлических корпусов следует учитывать следующее:
Гайки PEM;
самозажимные шпильки;
патовые ситуации;
заклепочные гайки;
профили с резьбой;
сварные гайки;
крепежные элементы с фиксацией;
обычные гайки и болты;
заклепки;
зацепление резьбы;
направление установки оборудования;
расстояние до края;
доступ для монтажа инструментов;
зазор колес;
последовательность сборки.
Именно здесь «проектирование с учетом технологичности» превращается в «проектирование с учетом сборки».
Шасси, которое технически можно изготовить, но для сборки которого требуется 18 лишних крепежных элементов и несколько неудобных ручных операций, не является готовым инженерным решением.
Шаг 7: Проверяются сварные швы и деформации, прежде чем нарисовать идеальный прямоугольник
Сварные узлы перемещаются.
Это удивляет людей, которые работают преимущественно в CAD.
Под воздействием тепла геометрия изменяется.
Длинный сварной шов на тонком листе может привести к деформации панели. Сварной кронштейн может сместить расположенную рядом монтажную поверхность. Шлифование может привести к появлению косметических отклонений. Для обеспечения совмещения стыков может потребоваться использование зажимных приспособлений.
Поэтому инженер по DFM должен задать себе следующие вопросы:
Действительно ли это соединение требует сварки?
Может ли механизм «язычок и паз» улучшить позиционирование?
А нельзя ли эту деталь изготовить методом формования?
Может ли одна сварная сборка превратиться в одну гнутую деталь?
Достаточно ли точечной сварки?
С чего следует начинать последовательность сварки?
Не деформируется ли декоративная поверхность?
Требуется ли шлифовка после сварки?
Какой элемент крепежа впоследствии обеспечивает соблюдение рабочих размеров?
Я с подозрением отношусь к случаям, когда сварка используется просто потому, что было проще смоделировать две отдельные детали.
Количество деталей в CAD-чертеже — это не что-то святое.
Количество деталей из листового металла также не имеет значения.
Правильная архитектура — это такая, которая обеспечивает баланс между технологичностью изготовления, прочностью, сроком службы, стоимостью, контролем габаритов и объемом производства.
Шаг 8: Порошковое покрытие и отделка поверхности. Перейти к этапу проверки DFM
Отделку часто рассматривают как элемент декора.
Нет.
Порошковое покрытие увеличивает толщину.
Гальваника изменяет поверхность.
Маскировка требует трудозатрат.
Для заземляющих разъемов может потребоваться открытая металлическая поверхность.
Резьба может забиться покрытием.
Движущиеся детали могут заклинить.
Зазоры между панелями могут меняться.
В ходе анализа DFM необходимо определить:
тип покрытия;
указанная текстура;
цвет;
косметические поверхности;
допустимые отклонения в цвете;
зоны маскировки;
точки заземления;
резьбовые участки;
соприкасающиеся поверхности;
раздвижные интерфейсы;
логотип или зоны для печати;
устанавливается ли оборудование до или после отделочных работ.
Предположим, что панель идеально прилегает к голому металлу с зазором 0,20 мм с каждой стороны.
Затем на обе соприкасающиеся поверхности наносится покрытие.
Что будет дальше?
Именно.
Окончательная доработка должна осуществляться на этапе проектирования в рамках машиностроения до создания прототипа, а не на этапе закупок после его создания.
Шаг 9: В ходе проверки выясняется, смогут ли люди на самом деле собрать сервер
Подгонка деталей — это не сборка.
Я повторю это, поскольку это приводит к поразительному количеству излишних изменений в прототипе.
Подгонка деталей — это не сборка.
Материнская плата может поместиться в корпус, но её будет невозможно установить после монтажа перегородки для вентиляторов.
Графический процессор можно установить, даже если доступ к его разъёму питания заблокирован.
Блок питания может поместиться, но его кабель не может выполнить необходимый поворот.
Задняя панель привода может быть установлена, но сервисный техник не сможет её снять.
Команда DFM должна проанализировать последовательность сборки:
Какой компонент вводится первым?
Какие крепежные элементы устанавливаются следующими?
Какие инструменты потребуются?
Может ли каждый инструмент физически достать до крепежного элемента?
Можно ли подключить кабели после установки соседнего оборудования?
Можно ли впоследствии демонтировать все исправные компоненты?
Можно ли собрать конструкцию, не прилагая излишнего усилия и не деформируя детали?
Имеют ли детали шпонки, предотвращающие неправильную установку?
Левые/правые или передние/задние детали легко перепутать?
Можно ли удалить лишние крепежные элементы?
В руководстве НАСА по производству прямо предусмотрены требования к зазорам для гаечных ключей, наличию отверстий для доступа там, где это необходимо, а также к конструкции, обеспечивающей простоту разборки.
Этот принцип звучит почти банально.
До тех пор, пока ваш техник не сможет достать до винта.
Шаг 10: Повторная проверка интерфейсов, специфичных для сервера
Для нестандартного серверного шасси недостаточно провести общий анализ технологичности (DFM) листового металла.
Вокруг электронных компонентов имеется корпус.
Это означает, что технологичность должна оставаться связанной со следующими факторами:
расположение материнской платы;
Зазор для кулера процессора;
Доступ к службе DIMM;
Выравнивание PCIe;
Поддержка графического процессора;
12 В, 2×6 или другие разъёмы питания для графического процессора;
лотки для дисков;
объединительные платы;
резервные блоки питания;
стены из вентиляторов;
кабельные жгуты;
передние порты ввода-вывода;
задние порты ввода-вывода;
рейки шасси;
глубина стеллажа;
воздухозаборник;
выхлопные газы;
фильтры;
трубки системы жидкостного охлаждения, где это предусмотрено.
Например, смещение сформированного фланца на 5 мм с целью упрощения гибки может показаться безобидным.
Это не препятствует циркуляции воздуха вокруг графического процессора?
Перемещение кронштейна вентилятора может упростить процесс сварки.
Это приводит к рециркуляции?
Замена трёх кронштейнов на одну цельную конструкцию может позволить сократить количество деталей.
Можно ли ещё отремонтировать материнскую плату?
Именно поэтому производственная инженерия не может функционировать в изоляции.
Шаг 11: Процедура контроля должна разрабатываться одновременно с конструкцией детали
Вот ещё одно непопулярное мнение.
Если в вашем чертеже указан допуск, который никто не может легко измерить, то этот допуск не является особенно полезным.
Команда DFM должна задать следующие вопросы:
Какие параметры имеют решающее значение для качества?
Как их будут измерять?
На каком этапе производства?
До или после нанесения покрытия?
Подойдут ли для этого обычные штангенциркули?
Нужна ли координатно-измерительная машина?
Может, лучше использовать измерительный прибор?
Потребуется ли кронштейн?
Достаточно ли проверки первого изделия?
Проверка необходима для каждого подразделения?
Какие косметические дефекты считаются допустимыми?
Стоимость проверки равна себестоимости производства.
ASQ относит верификацию, инспектирование, аудиты и связанные с ними виды деятельности к категории затрат на оценку, тогда как брак, доработка, повторные проверки, гарантийные претензии и возвраты относятся к категории затрат, связанных с отклонениями от нормы.
Таким образом, введение ненужного требования ±0,05 мм может повлечь за собой два вида затрат.
Сначала вы усложняете процесс изготовления этой детали.
А потом ты платишь кому-то, чтобы тот доказал, насколько это было сложно.
Шаг 12: Изменение объёма производства влияет на решение по DFM
Пять прототипов и 5 000 шасси не должны автоматически подчиняться одной и той же логике производства.
При небольшом объёме производства преимущество могут получить гибкие производственные процессы:
лазерная резка;
штамповка на листогибочном прессе;
ручное введение PEM;
простые приспособления;
ручная сварка.
При увеличении периодических объемов инженеры могут пересмотреть своё решение:
пробивание;
специализированные приспособления;
твердое оснащение;
штамповка;
автоматическая вставка;
упрощённые семейства деталей;
стандартизированные скобки;
более быстрые методы сборки.
Именно на этом этапе анализ DFM превращается в коммерческое проектирование.
Вопрос заключается не просто в том, что:
Ты сможешь это сделать?
Получается:
Как лучше всего производить эту продукцию с учетом ожидаемого годового объема?
Это разные вопросы.
Шаг 13: Предложения по сокращению затрат отделяются от функциональных изменений
Полезный отчет по DFM, как правило, содержит предложения по внесению изменений.
Хорошо.
В этом-то и дело.
Но каждое изменение следует классифицировать.
Например:
Предлагаемое изменение
Причина производства
Потенциальный системный риск
Требуется одобрение?
Увеличить радиус изгиба
Подбор подходящего инструмента
Может измениться геометрия соединения
Да
Снизить допуск на скрытый фланец
Снизить нагрузку, связанную с формовкой и контролем качества
Низкий, если не работает
Да
Сдвиньте отверстие дальше от изгиба
Предотвращение искажений
Может повлиять на работу интерфейса печатной платы
Да
Заменить обработанный на станке кронштейн на кронштейн из штампованного листа
Снизить затраты и сложность изготовления детали
Изменение прочности и предельной деформации
Да
Заменить сталь толщиной 1,0 мм на сталь толщиной 1,2 мм
Повысить жесткость
Изменения веса, изгиба и зазора
Да
Удалить лишний шов
Снизить искажения/трудозатраты
Требуется проверка структуры
Да
Унифицировать тип крепежа
Упростить сборку
Обычно низкий
Да
Добавить маскировку в точке заземления
Обеспечить электрический контакт
Рост затрат на производство
Да
Обратите внимание на последний столбец.
Да.
Поставщик не должен без предупреждения “улучшать” продукт.
Шаг 14: Каждое утвержденное изменение DFM должно быть внесено в систему контроля версий
Этому следует уделять больше внимания, чем уделяется сейчас.
Предположим, что документ «Rev. A» был представлен.
Завод осуществляет DFM.
В электронном письме согласованы четыре изменения.
Поставщик обновляет собственные производственные файлы в формате DXF.
Версия CAD-файла заказчика остаётся Rev. A.
Прототип одобрен.
Через шесть месяцев другому поставщику предлагается подготовить коммерческое предложение по проекту.
Какой вариант конструкции является правильным?
Никто не знает.
Это не гипотетическая проблема производства. Это проблема управления конфигурацией.
Решение по DFM в конечном итоге должно быть отражено в контролируемом:
3D-САПР;
2D-чертеж;
Спецификация;
плоская выкройка, где это необходимо;
спецификация материала;
список оборудования;
завершить разработку технического задания;
инструкция по сборке;
критерии проверки;
История изменений.
Наша статья о как контролируются технические изменения перед запуском в производство объясняет, почему такие понятия, как ECR, ECO, ECN, валидация, идентификация редакций, вступление в силу и контроль устаревших документов, приобретают важное значение, когда инженерные решения начинают внедряться на производстве.
Любое утвержденное изменение, которое существует только в сообщении WeChat, скриншоте электронного письма или отредактированном PDF-файле, является техническим долгом.
Это вернётся.
Что вы должны получить по итогам проверки DFM?
Именно в этом вопросе покупатели должны проявлять большую требовательность.
Не следует рассматривать “завершение DFM” в качестве значимого результата работы.
Что касается серьезного корпуса для сервера, изготовленного на заказ, я бы ожидал, что он будет состоять из следующего набора компонентов:
Чертеж с пометками или отчет по технологичности (DFM)
Отображается:
характеристика риска;
текущая геометрия;
предлагаемая геометрия;
причина, связанная с производством;
ожидаемая выгода;
техническое следствие.
Список открытых вопросов
По вопросам, по которым по-прежнему требуется мнение покупателя.
Пример:
отсутствует файл материнской платы;
Модель графического процессора не заморожена;
конечный результат не определен;
предел допуска неясен;
Совместимость с направляющей стойки не подтверждена.
Предложения по сокращению затрат
Их следует отделять от обязательных поправок, связанных с технологичностью.
Это различие имеет значение.
“Невозможно выполнить гибку с имеющимся оборудованием” — это не то же самое, что “мы сможем сэкономить $2.40 на каждом шасси за счет стандартизации этого кронштейна”.”
Пересмотренная CAD
Только после утверждения предложенных изменений.
Журнал изменений
Показывает, что именно изменилось между версиями.
Производственные допущения
В том числе: материал, толщина, количество, вид отделки, процесс изготовления, крепеж, условия контроля качества и любые процессы, передаваемые на аутсорсинг.
Это пакет DFM.
“Фраза ”Готово к производству», написанная в электронном письме, не является таковой.
Контрольный список по DFM, которым я бы воспользовался перед утверждением прототипа
Прежде чем дать добро на изготовление прототипа, предназначенного для серийного производства, я хотел бы получить чёткие ответы на эти вопросы.
Требования
Известна ли точная модель материнской платы?
Известны ли модели графических процессоров?
Определены ли блок питания, диски, объединительная плата, вентиляторы, шины и кабели?
Известен ли годовой объем?
Известна ли целевая стоимость?
Материал
Указан ли класс?
Указана ли толщина?
Подходит ли выбранный материал для необходимых изгибов и крепежа?
Это всегда доступно?
Листовой металл
Реалистичны ли радиусы изгиба?
Можно ли изготовить фланцы нужной длины?
Расположены ли отверстия в безопасном месте относительно изгибов?
Достаточны ли отступы от изгиба?
Можно ли на самом деле выполнить запланированную последовательность поворотов?
Оборудование
Подходит ли самозажимная крепежная деталь для данного материала?
Имеется ли в наличии монтажное оборудование?
Уместно ли использовать темы?
Можно ли во время сборки добраться до каждого крепежного элемента?
Допуски
Какие размеры являются критическими?
Почему?
Понятно ли, что такое накопление допусков?
Может ли завод практически оценить этот спрос?
Сварка
Каждый шов действительно необходим?
Может ли формовка заменить сварку?
Уровень искажений регулируется?
Нужны ли светильники?
Завершить
Определено ли понятие «покрытие»?
Определены ли зоны маскирования?
Защищены ли заземляющие поверхности?
Были ли учтены влияния толщины покрытия?
Сборка
Существует ли задокументированная последовательность сборки?
Дотянутся ли инструменты?
Можно ли удалить элементы обслуживания?
Кабели не застряли?
Интеграция серверов
Подходит ли оригинальная плата?
Можно ли устанавливать графические процессоры с подключенными кабелями?
Воздушный поток заблокирован?
Подходит ли шасси к предусмотренным рельсам и стойке?
Качество
Определены ли показатели CTQ?
Определено ли понятие «первичный контроль изделия»?
Являются ли требования к приемке косметической продукции четкими?
Управление конфигурацией
Все ли утвержденные изменения по DFM были внесены в основной проект?
Совпадает ли версия прототипа с версией CAD?
Может ли устаревший файл случайно попасть в производственную среду?
Если в трёх или четырёх из этих разделов по-прежнему стоит пометка “TBD”, я бы не стал называть этот проект готовым к производству.
Предупреждающие признаки, указывающие на неэффективность проверки DFM
Некоторые действия поставщиков сразу же вызывают у меня беспокойство.
“Всё в порядке”
Это возможно?
Да.
Возможно, на действительно новом серверном корпусе, изготовленном по индивидуальному заказу?
Не особо.
Никаких вопросов об объеме
Экономика производства зависит от объема производства. Завод, который не знает, нужно ли вам 20 единиц или 20 000, не может полностью оптимизировать производственный процесс.
Никаких вопросов о критических допусках
Либо все допуски были идеальными, либо никто не оценивал их функциональное назначение.
Угадайте, что происходит чаще?
Обсуждение вопроса о собрании не проводится
Это позволяет предположить, что проверка ограничилась изготовлением отдельных деталей.
Отсутствует обзор итогов
Это позволяет предположить, что геометрия «голого металла» была проанализирована без учета конечного продукта.
Отсутствие доработок после внесения изменений в DFM
Опасно.
Поставщик вносит изменения без согласования
Ещё хуже.
Производитель должен подвергнуть сомнению эту конструкцию.
Она не должна тайно переделывать ваш продукт.
Какое место занимает проверка DFM в процессе изготовления шасси на заказ?
Зрелый Процесс изготовления шасси на заказ обычно выполняется в следующей последовательности:
1. Определение требований
Определить системные, аппаратные, средовые, количественные, стоимостные и коммерческие требования.
2. Механическая архитектура
Разработайте корпус с учетом реальных компонентов.
3. Анализ конструкции серверного шасси
Проверить соответствие компонентов, конструкцию, тепловую архитектуру, удобство обслуживания, монтаж в стойку и интерфейсы.
4. Анализ DFM
Анализ технологических процессов: изготовление, формовка, допуски, крепеж, соединение деталей, отделка, сборка, контроль качества и себестоимость.
5. Прототип, предназначенный для серийного производства
Создавайте физическое оборудование с использованием процессов, максимально приближенных к производственным, чтобы выявить реальные особенности производственного процесса.
6. Проверка соответствия и работоспособности
Установите реальные компоненты.
7. Контролируемое внесение изменений в проектную документацию
Включить утвержденные выводы.
8. Пилотная сборка
Оценка повторяемости испытаний на нескольких измерительных приборах.
9. Выпуск в производство
Зафиксировать пакет контролируемого производства.
Именно поэтому более широкий Процесс разработки металлических корпусов на заказ не следует сводить к простому сочетанию САПР и изготовления. Требования, архитектура, проектирование с учетом технологичности (DFM), создание прототипов, валидация, контроль версий, пробное производство и утверждение качества — все это взаимосвязанные этапы.
Пропустить один?
Проблема, как правило, сохраняется достаточно долго, чтобы привести к увеличению затрат.
Вопросы и ответы
Что такое проверка DFM для нестандартного серверного шасси?
A Анализ DFM для нестандартного серверного шасси представляет собой инженерную оценку, в ходе которой конструкция шасси сопоставляется с реальными производственными, сборочными, отделочными, контрольно-измерительными и технологическими возможностями завода, что позволяет устранить сложные геометрические формы, нереалистичные допуски, дорогостоящие конструктивные элементы, недоступное оборудование и риски, связанные с воспроизводимостью, ещё до начала изготовления прототипа или серийного производства.
В ходе проверки обычно рассматриваются следующие аспекты: гибка листового металла, материалы, вырезы, крепеж, сварка, покрытие, суммирование допусков, последовательность сборки, доступ для технического обслуживания, стратегия контроля качества, ожидаемый объем заказов и себестоимость производства.
Когда следует проводить экспертизу DFM?
A Анализ DFM следует проводить после определения общей архитектуры системы и интерфейсов компонентов, но до заказа прототипа, предназначенного для серийного производства. Это позволит инженерам-технологам выявить рискованные конструктивные особенности, пока внесение изменений в CAD-модель обходится относительно недорого и до того, как изготовление инструментов, детали, нанесение покрытий, закупка оборудования или формирование производственных запасов приведут к более серьезным финансовым последствиям.
Первые предварительные обсуждения по DFM могут начаться даже раньше. Более того, привлечение к проекту компетентного производителя шасси до того, как будут окончательно утверждены все механические детали, может предотвратить закрепление неверных допущений в CAD-модели.
Что проверяется в ходе анализа DFM для листового металла?
A В ходе проверки DFM листового металла проверяется, совместимы ли предлагаемые материал, толщина, радиусы изгиба, длины фланцев, расположение отверстий, элементы разгрузки, крепеж, сварка, допуски, виды отделки, доступ к инструментам, последовательность сборки и методы контроля с выбранными технологиями изготовления и можно ли их надежно повторять при предполагаемом объеме производства по проекту.
Что касается серверного корпуса, в обзоре также следует рассмотреть крепления материнской платы, поддержку графических процессоров, доступ к блоку питания, архитектуру отсеков для дисков, решетки вентиляторов, направляющие, отверстия для разъемов, прокладку кабелей, поверхности заземления и удобство обслуживания.
Может ли производитель изменить конструкцию моего шасси на этапе DFM?
A Производитель может рекомендовать изменения в конструкции на этапе DFM, однако изменения функциональных характеристик или размеров должны быть задокументированы, обоснованы, проверены на предмет последующих последствий, одобрены ответственным заказчиком и заинтересованными сторонами из инженерного отдела, а также внесены в контролируемые CAD-файлы и чертежи до начала изготовления, а не незаметно вноситься в производственные файлы конкретного поставщика.
Такой контроль обеспечивает защиту интересов обеих сторон. Поставщик может оптимизировать производство, а покупатель получает надёжное описание продукта, которое впоследствии можно проверить, повторно заказать, скорректировать или передать.
Требуется ли для каждого нестандартного серверного шасси создание прототипа после этапа DFM?
A При разработке нового нестандартного серверного шасси, как правило, после этапа DFM следует изготовить физический прототип, поскольку анализ технологичности позволяет снизить предсказуемые технологические риски, но не может полностью подтвердить фактическую совместимость компонентов, прокладку кабелей, доступ оператора, поведение конструкции, выравнивание панелей, влияние покрытий, удобство обслуживания, интеграцию с направляющими или другие взаимодействия, которые становятся очевидными только после физической сборки готовой системы.
DFM и создание прототипов решают разные задачи. DFM позволяет проверить производственный план ещё до начала резки металла; прототип же позволяет проверить, выдержат ли эти решения испытание реальным производством и реальным оборудованием.
Сколько времени занимает проверка DFM?
A Продолжительность проверки DFM зависит от сложности шасси, качества документации, количества нестандартных компонентов, требований к допускам, производственных процессов, вида отделки, загруженности поставщика, а также от скорости получения ответов на технические вопросы; поэтому для простого корпуса может потребоваться лишь целенаправленная проверка, в то время как для сложного шасси с графическими процессорами, системами хранения данных или несколькими узлами может потребоваться несколько итеративных циклов проектирования.
Сама по себе скорость — не лучший показатель эффективности. Я предпочёл бы получить чуть более медленную оценку, содержащую полезные вопросы по технологическому исполнению, чем мгновенное ценовое предложение, в котором просто указана стоимость любой геометрии, которая случайно поступила.
Какие файлы необходимо отправить для проверки DFM нестандартного серверного шасси?
A Полный пакет DFM для нестандартного серверного шасси должен включать актуальную 3D-модель CAD, утвержденные 2D-чертежи, требования к материалам и толщине, чертежи компонентов, информацию о спецификации, критические допуски, спецификации отделки, требования к аппаратному обеспечению, требования к сборке, критерии контроля, предполагаемый объем производства, целевую стоимость, а также идентификатор версии, определяющий представленную конфигурацию.
Добавляйте чертежи материнской платы, технические характеристики графического процессора, размеры блока питания, вентиляторы, накопители, задние панели, шины, информацию о кабелях и модели разъемов, если такие данные имеются. Поставщик может оценить только те интерфейсы, которые ему доступны.
Прежде чем запускать шасси в производство: убедитесь, что проверка DFM оправдывает свои затраты
Не обращайтесь только к производителю шасси:
“Ты можешь это сделать?”
Спросите:
“Что бы вы изменили, прежде чем приступить к серийному производству данного изделия в соответствии с запланированным объемом, уровнем качества и себестоимостью?”
Этот вопрос приводит к гораздо более конструктивному разговору.
Прежде чем утвердить следующий прототип серверного шасси, изготовленного по индивидуальному заказу, отправьте производителю актуальную модель в формате STEP, контролируемые 2D-чертежи, перечень компонентов, информацию о материнской плате и графическом процессоре, а также данные о материалах, толщине, отделке, критических размерах, предполагаемом годовом объеме производства и целевой стоимости. Затем запросите отзыв по DFM с пометками до начала изготовления.
И следует настаивать на том, чтобы каждое принятое изменение отражалось в контролируемом проекте.
Цель заключается не в создании идеальной CAD-модели.
Цель — создать шасси, которое можно будет снова производить.
Марк Ли — основатель и специалист по OEM/ODM-производству серверных шасси
Марк Ли — основатель компании ISTONECASE, имеющий 20-летний опыт работы в сфере производства серверных шасси. Он специализируется на OEM/ODM-решениях для графических процессоров (GPU) и искусственного интеллекта (AI), а также на шасси для монтажа в стойку, промышленном оборудовании, настенных шасси, сетевых хранилищах (NAS), шасси формата Mini-ITX и многоузловых шасси. Его экспертиза позволяет реализовывать индивидуальные аппаратные проекты для центров обработки данных, вычислений на базе искусственного интеллекта, корпоративных систем хранения данных, периферийных вычислений, сетевых решений и промышленных приложений.