Contactez notre Châssis de serveur Ingénieurs et équipe commerciale
24 000 abonnés
Indiquez-nous votre application, le type de châssis, la hauteur du rack, la carte mère, la carte graphique, les baies de disques, l'alimentation, le système de refroidissement, les ports d'E/S et la quantité commandée. Nos ingénieurs et notre équipe commerciale vous proposeront un modèle standard ou une configuration OEM/ODM adaptée à votre projet.
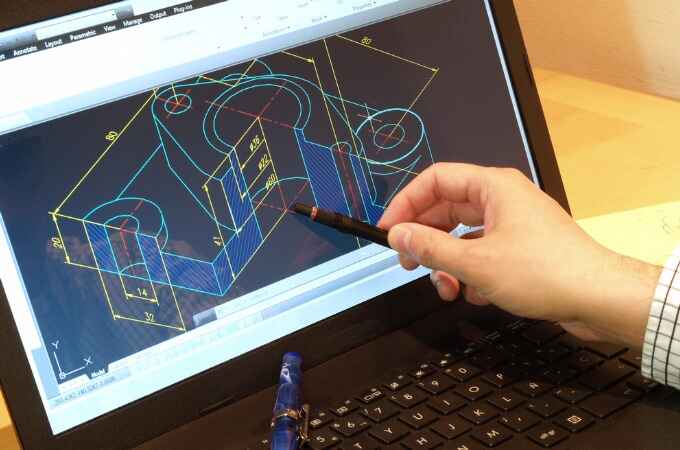
Passer de De la CAO au prototype Il ne s'agit pas d'un simple exercice de conversion de fichiers. Il s'agit d'un processus d'ingénierie contrôlé qui permet de transformer l'intention de conception en un produit qu'une usine peut fabriquer de manière répétée.
La conception pour la fabrication (DFM) doit être réalisée avant la fabrication du premier prototype destiné à la production, et non après qu’un fournisseur a constaté des pliages impossibles à réaliser, des fixations inaccessibles, des conflits de tolérances ou des problèmes de finition.
Un prototype doit permettre de vérifier l'adéquation avec le matériel réel, la séquence d'assemblage, le comportement structurel, le refroidissement, l'accès pour l'entretien, la finition et la répétabilité de la fabrication.
Les cotes CAO ne suffisent pas à elles seules. Les fournisseurs ont également besoin des spécifications des matériaux, des tolérances critiques, des exigences en matière de finition, des informations sur la quincaillerie, de la nomenclature, des critères d'inspection et du contrôle des révisions.
Le procédé de fabrication utilisé pour un premier prototype peut différer de celui utilisé pour la production en série. Les acheteurs doivent bien comprendre quelles différences sont importantes avant d'approuver l'échantillon.
Un prototype réussi prouve qu'il est possible de fabriquer une unité. Un lot pilote permet de vérifier si le processus de fabrication de prototypes peut être répété.
Les meilleurs fournisseurs ne se contentent pas de fabriquer aveuglément chaque élément à l'exactement comme prévu par la modélisation. Ils remettent en question les choix de conception risqués, consignent par écrit les modifications proposées et obtiennent une validation avant de modifier la conception.
Le modèle CAO semble terminé.
Cela peut être dangereux.
Un assemblage STEP soigné, des composants parfaitement alignés, des courbures correctement modélisées et un dessin regorgeant de cotes peuvent donner l’impression que l’essentiel du travail d’ingénierie est déjà derrière vous. Or, lorsqu’il s’agit d’un châssis de serveur sur mesure, d’un boîtier industriel, d’un boîtier électronique ou d’un système monté en rack, ce n’est souvent pas le cas.
La difficulté commence lorsque la géométrie virtuelle se heurte au métal, à l'outillage, aux revêtements, aux câbles, aux éléments de fixation, à la chaleur, aux opérateurs chargés de l'assemblage, aux équipements de contrôle et aux variations de production.
Les données du secteur expliquent pourquoi les équipes d'ingénieurs se sentent poussées à accélérer le rythme. Étude de Protolabs sur les tendances en matière de développement de produits (s'ouvre dans un nouvel onglet) a interrogé 767 ingénieurs et concepteurs et a indiqué que le cycle moyen de développement d'un produit était d'environ 22 mois. 82 % d'entre eux ont déclaré être constamment à la recherche de moyens d'accélérer le développement, tandis que 65% ont indiqué qu'ils devaient développer des produits plus rapidement pour garder une longueur d'avance sur leurs concurrents.
La vitesse, ça compte.
Mais le « fast metal » n’est pas synonyme de développement rapide de produits.
Si le prototype est livré rapidement mais révèle dix problèmes qui auraient pu être détectés lors d'une revue technique de 30 minutes, cela ne signifie pas que le projet a été accéléré. Il a simplement été lancé à la hâte en phase de fabrication.
Que signifie réellement “ de la CAO au prototype ” ?
Un processus rigoureux allant de la CAO au prototype permet de traduire la conception technique en un produit physique tout en éliminant progressivement les incertitudes.
Pour un projet de châssis en tôle, la séquence se présente souvent comme suit :
Stade
Sortie principale
Ce que vous essayez de prouver
Panne courante
Exigences
Dossier technique
Ce que le produit doit faire
Matériel manquant ou exigences incompatibles
Architecture CAO
Conception mécanique en 3D
Les composants peuvent coexister physiquement
Conflit d'autorisation ou d'accès
Analyse DFM
Conception adaptée à la fabrication
Les procédés industriels permettent de reproduire la géométrie
Courbes impossibles, équipements coûteux
Fabrication de prototypes
Échantillon physique
Les hypothèses de CAO sont reprises dans la fabrication
Pliage, soudage, finition, erreurs de tolérance
Validation de l'assemblage
Prototype entièrement rempli
Les composants réels s'adaptent et peuvent être assemblés
Les câbles, les outils et les connecteurs ne sont pas compatibles
Validation fonctionnelle
Système testé
Travaux relatifs à la structure, à la circulation de l'air et à la stratégie de maintenance
Faiblesse thermique ou mécanique
Révision de la conception
Fichiers de production contrôlés
Chaque modification acceptée est consignée
Une ancienne version est mise en production
Version pilote
Petit lot reproductible
Le processus s'applique à plusieurs services
On observe des variations d'un échantillon à l'autre
Version de production
Dossier de fabrication approuvé
Le fournisseur est en mesure de reproduire le produit
Dérive de la qualité après la mise à l'échelle
Remarquez ce qui manque dans ce tableau.
“ Envoyer un fichier STEP. Boîte de réception. ”
Ce n'est pas du développement de produit.
Étape 1 : Figer les données d'entrée avant de peaufiner la CAO
La première question ne devrait pas être : “ À quoi devrait ressembler le châssis ? ”
Demandez ce qui doit y tenir.
Pour les projets liés aux serveurs, au stockage, aux GPU, aux télécommunications, aux PC industriels, à l'informatique en périphérie et aux équipements réseau, l'ingénieur spécialisé dans les boîtiers peut avoir besoin de connaître :
dimensions de la carte mère et coordonnées de montage ;
Enveloppe du dissipateur thermique du processeur ;
Longueur, hauteur, épaisseur et orientation du connecteur du GPU ;
Format du bloc d'alimentation et sorties de câbles ;
nombre de disques et disposition du fond de panier ;
Emplacements des emplacements PCIe ;
tailles des ventilateurs et direction du flux d'air ;
ports d'entrée/sortie avant et arrière ;
diamètres des câbles et rayon de courbure minimal ;
profondeur du rayonnage et exigences relatives aux rails ;
stratégie des composants amovibles ;
poids en ordre de marche ;
environnement d'exploitation ;
quantité de production prévue ;
coût cible.
C'est là que la discipline Conception CAO pour la fabrication commence à se rentabiliser. Plus l'intention de conception est définie avec précision avant le gel de la géométrie, moins il y a de mauvaises surprises coûteuses après la découpe de la première feuille.
“ Carte mère ATX ” ne suffit pas.
“ Prend en charge quatre cartes graphiques ” non plus.”
Les références réelles des pièces sont plus précises que les noms de catégories, car les composants réels comportent des connecteurs, des dissipateurs thermiques, des sorties de câbles, des supports, des tolérances de fabrication et de petites saillies gênantes que les enveloppes CAO simplifiées ignorent souvent.
Il peut arriver qu'un composant s'adapte techniquement, mais que son câble d'alimentation ne puisse pas être installé.
Cela signifie tout de même que ça ne va pas.
Étape 2 : Transformer un modèle CAO en une conception prêt à la fabrication
C'est à ce stade que la conception technique rencontre les réalités physiques de l'usine.
Dans le cadre d'un projet de tôlerie, la conception pour la fabrication (DFM) doit examiner des aspects tels que :
outillage de cintrage disponible ;
rayon de courbure interne ;
déduction pour courbure ;
distance entre le trou et le coude ;
longueur minimale de la bride ;
dégagement d'angle ;
géométrie de l'ourlet ;
accès pour l'insertion de matériel ;
fraises à chanfreiner ;
accès pour le soudage ;
déformation due au soudage ;
exigences en matière de broyage ;
épaisseur du revêtement ;
masquage ;
surfaces de mise à la terre ;
séquence d'assemblage ;
cumul des tolérances.
Voici une opinion peu partagée dans notre secteur : dire au fournisseur de… “ fabriquer exactement ce qui figure dans le fichier CAO ” C'est souvent une mauvaise méthode pour développer un prototype de série.
Ça te semble bizarre ?
Ce n'est pas le cas.
Un fournisseur qui se contente de copier aveuglément chaque rayon, chaque tolérance, chaque bride, chaque emplacement de trou et chaque support risque de produire un résultat visuellement fidèle au fichier CAO, tout en ignorant complètement si ces détails sont pertinents pour une production en série.
La meilleure approche consiste à procéder par étapes contrôlées.
Si le fabricant constate qu'un trou est trop proche d'un coude, demandez-lui s'il est possible de le déplacer. Si un support usiné pourrait être remplacé par une pièce en tôle emboutie, discutez-en. Si une tolérance de ±0,05 mm n'a aucune justification fonctionnelle, remettez-la en question.
Mais il y a une limite à ne pas franchir.
Le fabricant ne devrait jamais “ modifier ” discrètement la conception.
Toute modification proposée doit être consignée par écrit, justifiée, soumise à un contrôle des révisions et approuvée avant la fabrication.
C'est ça, la collaboration.
Une modification silencieuse, ce n'est pas ça.
Des tolérances trop strictes peuvent nuire à la qualité d'un prototype
Les ingénieurs aiment la précision.
Les usines facturent ce service.
Ces deux éléments doivent se recouper dès le début.
Une tolérance régissant l'alignement PCIe, le montage sur circuit imprimé, l'ajustement des rails, le positionnement des connecteurs ou une interface d'accouplement peut nécessiter un contrôle très rigoureux.
Ce n'est peut-être pas le cas d'une bride cachée flottant à l'intérieur d'un boîtier.
L'application de tolérances très strictes à chaque cote peut entraîner des contrôles inutiles, la mise en place de dispositifs de fixation supplémentaires, un ralentissement du processus de formage, davantage de retouches et des taux de rejet plus élevés, sans pour autant améliorer le système assemblé.
L'ingénierie de production ne consiste pas à rendre chaque cote aussi précise que possible.
Il s'agit de maîtriser les aspects qui comptent.
Étape 3 : Choisir le processus de prototypage en fonction de la question posée
Tous les prototypes ne nécessitent pas le même processus.
Une maquette sommaire de l'emballage pourrait être imprimée en 3D.
Une console structurelle peut être usinée par commande numérique.
La fabrication d'un boîtier de serveur proche de la production peut nécessiter de la découpe au laser, du pliage sur presse plieuse, l'utilisation de fixations PEM, de la soudure, du meulage, du revêtement et de l'assemblage, en recourant à des procédés proches de la chaîne de fabrication prévue.
Avez-vous besoin de vérifier les dimensions extérieures ?
Un exemple simplifié pourrait suffire.
Vous avez besoin de vérifier l'adéquation d'un composant ?
Utilisez une géométrie interne précise et les caractéristiques de montage réelles.
Faut-il valider l'apparence ?
Tenez compte de la finition prévue, de la texture du revêtement, de la couleur, des fixations apparentes, des jeux entre les panneaux et du processus de marquage.
Faut-il valider la production ?
Désormais, le procédé de fabrication devrait être suffisamment proche de celui de la production pour que l'échantillon reflète fidèlement le comportement réel du processus.
On oublie très souvent cette distinction.
Un prototype en aluminium magnifiquement usiné ne prouve pas automatiquement qu'une version ultérieure en tôle pliée et soudée se comportera de la même manière.
Comparaison des processus de prototypage
Méthode par prototypes
Idéal pour
Principal avantage
Principale limite
Impression 3D
Coupe enveloppante, ergonomie, coupe classique
Itération très rapide
Résistance et comportement de fabrication différents
Usinage CNC
Pièces de précision, supports, géométrie fonctionnelle
Précision dimensionnelle élevée
Cela ne reflète pas nécessairement les conditions économiques réelles de production.
Découpe au laser + presse plieuse
Châssis, panneaux, supports, boîtiers
Comportement proche de celui de la tôle en production
Il est indispensable de bien comprendre les variations de flexion
Outillage souple / gabarits temporaires
Quantités d'essai
Permet de tester la reproductibilité sans avoir à investir dans un outillage complet
Frais d'installation supplémentaires
Fabrication destinée à la production
Validation technique finale
Représentation la plus proche des fractions de volume
Il faut davantage de temps et de maîtrise technique
Le prototype le moins cher n'est pas toujours le choix le plus économique en matière de développement.
Si un échantillon $300 ne permettait pas de répondre à la question déterminante pour une décision de production concernant le modèle $100 000, cela revenait cher.
Même un modèle CAO finalisé peut encore receler une erreur se chiffrant en centaines de milliers
Récemment, je suis tombé sur le récit d'un ingénieur senior en conception automobile qui m'a beaucoup marqué.
Il avait conçu une grande pièce extérieure moulée par injection comportant plus d'une centaine de nervures de renfort. Le projet CAO semblait abouti. Une analyse Moldflow avait été réalisée. L'outillage avait été validé.
C'est alors que les premières pièces moulées sont arrivées.
Marques d'affaissement.
Il y en a beaucoup.
L'épaisseur effective du matériau au niveau des raccords entre les nervures et la paroi avait augmenté au point de créer des défauts visibles sur la surface extérieure. Ce problème ne pouvait pas être simplement éliminé par polissage, et l'outil ne disposait apparemment pas d'une réserve suffisante d'acier de sécurité pour permettre une correction aisée.
Le résultat était d'environ 1TP7 : 100 000 en outillage de remplacement et 16 semaines supplémentaires de retard.
Cette anecdote concerne le moulage par injection, et non la fabrication de châssis en tôle, mais la leçon à en tirer s'applique parfaitement.
Un modèle CAO peut être complet sur le plan dimensionnel tout en présentant des lacunes sur le plan de la fabrication.
L'ordinateur ne connaît que ce que vous avez modélisé.
Il ne sait pas d'emblée ce que le processus va lui faire.
Étape 4 : Construire le premier prototype pour identifier les problèmes
Un premier prototype doit être considéré comme un test technique.
Attaque-le.
Ne l'admirez pas.
Pour un châssis sur mesure, équipez-le de la carte mère définitive, de la carte graphique définitive, du bloc d'alimentation de série, des ventilateurs prévus, des plateaux de disques, des câbles, du fond de panier, des rails, des supports, des interrupteurs et des connecteurs dès que ces composants sont disponibles.
Ensuite, vérifiez les détails les plus pointus.
Ajustement des composants
Les entretoises de la carte mère sont-elles bien alignées ?
Les ports d'entrée/sortie arrière sont-ils bien alignés ?
Les supports de carte graphique sont-ils bien positionnés ?
Y a-t-il suffisamment d'espace pour que le câble puisse se courber ?
Est-il possible de brancher le connecteur du bloc d'alimentation ?
Les supports d'entraînement s'enclenchent-ils sans à-coups ?
Assemblage
Qu'est-ce qu'on met en premier ?
Un technicien peut-il accéder à toutes les vis ?
Peut-on maintenir un écrou en place pendant que l'on serre son boulon ?
Peut-on retirer le cache des ventilateurs une fois la carte mère installée ?
Est-il possible de retirer le GPU sans démonter les composants qui n'ont rien à voir avec lui ?
Structure
La couverture est-elle souple ?
Un GPU très puissant nécessite-t-il une retenue supplémentaire ?
Le châssis se tord-il lorsqu'on le soulève ?
Les rails supportent-ils correctement le caisson chargé ?
Les zones soudées provoquent-elles une déformation des interfaces voisines ?
Refroidissement
Les circuits d'admission et d'échappement sont-ils dégagés ?
Est-ce que des câbles bloquent les ventilateurs ?
Les cages d'entraînement créent-elles une résistance inutile ?
Y a-t-il une recirculation des gaz d'échappement chauds ?
Le filtre entraîne-t-il une perte de charge trop importante ?
Aptitude au service
Un technicien de terrain peut-il remplacer rapidement le bloc d'alimentation ?
Est-il possible de retirer les ventilateurs défectueux sans démonter le serveur ?
Peut-on accéder logiquement aux disques durs, aux cartes, aux filtres et aux câbles ?
C'est là que le prototype justifie son coût.
Il détecte des hypothèses erronées alors que la quantité concernée est encore égale à un.
Étape 5 : Ne validez pas le prototype sur la base de photos
Cela arrive plus souvent que les fournisseurs ne veulent bien l'admettre.
Les photos sont envoyées par e-mail.
Le châssis a l'air en bon état.
Le service des achats indique : “ Approuvé. ”
Pas si vite.
Une photo ne permet pas de savoir si les entretoises de la carte sont décalées de 1 mm, si un câble du GPU touche le capot, si l'on peut accéder à un connecteur, si les trous des rails s'alignent avec le châssis monté, ni si la séquence de montage nécessite trois mains et un tournevis sur mesure.
Un prototype de série doit être assemblé et évalué en tant que système.
Cette approche revêt une importance encore plus grande dans le domaine du calcul haute densité, où Développement de prototypes de série Il peut s'avérer nécessaire de vérifier simultanément la prise en charge des GPU, la densité de câblage, la redondance de l'alimentation, les parois de ventilation, les restrictions de circulation d'air, le matériel de refroidissement par liquide et l'accès aux opérations de maintenance.
Une interface peut en actionner trois autres.
C'est pourquoi les essais portant sur l'ensemble du système permettent de détecter ce que l'inspection pièce par pièce ne permet pas de repérer.
Étape 6 : Considérer la finition comme faisant partie intégrante de l'ingénierie
Le revêtement par poudrage intervient après le formage.
Mais ses conséquences, elles, ne le sont pas.
L'épaisseur du revêtement peut avoir une incidence sur :
trous filetés ;
surfaces de glissement ;
loquets ;
charnières ;
espaces entre les panneaux ;
quincaillerie encastrée ;
mise à la terre électrique ;
faces d'accouplement ;
orifices de raccordement.
Un prototype fabriqué à partir de métal nu et dont l'ajustement a été validé peut présenter un comportement différent après avoir été revêtu.
Précisez donc la finition souhaitée suffisamment tôt.
Si une surface doit rester conductrice d'électricité, indiquez la nécessité d'un masquage.
Si l'aspect esthétique est important, définissez les surfaces visibles.
Si un élément fileté doit rester dégagé, précisez-le.
“La mention ” revêtement en poudre noire » ne constitue pas une spécification complète de finition.
Étape 7 : Passer du prototype Rev A à une conception de production contrôlée
La plupart des projets sur mesure évoluent après la première version physique.
C'est normal.
La version Rev A révèle des interférences.
La version B modifie l'emplacement d'un connecteur.
La version C modifie le crochet.
Le révérend D règle le mur de ventilateurs.
Les problèmes commencent lorsque ces modifications se retrouvent dans des fils de discussion par e-mail, des captures d'écran annotées, des messages de chat et des noms de fichiers tels que :
dernière étape
final-new.step
final-new-2.étape
final-new-2-utilisez-ceci.étape
Ce n'est pas un système de contrôle de version.
Avant l'autorisation de production, le dossier contrôlé doit respecter les exigences suivantes :
CAO 3D ;
dessins en 2D ;
les patrons à plat, le cas échéant ;
qualité du matériau ;
épaisseur de la tôle ;
Nomenclature ;
matériel ;
remarques sur le soudage ;
terminer ;
instructions de masquage ;
illustrations et étiquettes ;
points de contrôle ;
échantillon homologué ;
numéro de révision.
L'échantillon physique et le dossier de fabrication numérique doivent présenter une vision cohérente.
Sinon, l'usine risque de fabriquer fidèlement la mauvaise version.
Étape 8 : Comprendre les différences entre la conception CAO et la réalité en matière de tôlerie
Les outils ont un rayon réel. Les lots de matériaux varient. Les pertes dues au pliage dépendent du procédé. Le soudage génère de la chaleur. Les grands panneaux se déforment. La mise en place des pièces de fixation exerce des forces locales. Le revêtement par poudrage ajoute de la matière.
Cela ne signifie pas pour autant que la tôlerie soit imprécise.
Cela signifie que la conception doit respecter le processus.
Une usine intelligente établit ses données de cintrage à partir de machines, de matériaux, d'épaisseurs et d'outillages réels, plutôt que de partir du principe que chaque valeur CAO théorique se comporte de manière identique en atelier.
Le modèle CAO est une définition.
C'est le processus de fabrication qui permet de créer la pièce.
Les deux doivent être d'accord.
Étape 9 : Utiliser le prototype de production pour définir définitivement les spécifications de fabrication
Le prototype de série diffère d'un premier échantillon d'ingénierie.
Son rôle ne se limite plus à répondre à la question : “ Ce concept fonctionne-t-il ? ”
Il devrait répondre :
Pouvons-nous fabriquer cette configuration de manière répétée en utilisant les matériaux, les procédés, le matériel, la finition, la méthode d'assemblage et les critères de contrôle prévus ?
C'est un défi bien plus difficile à relever.
À ce stade, la qualité commence à prendre le pas sur la vitesse pure en tant que préoccupation principale. Dans l'enquête menée par Protolabs, la qualité est devenue la priorité absolue à mesure que le développement évoluait vers la production : 86% de personnes interrogées ont indiqué que la qualité était une priorité pour la production en cours, et 85% pour la production à court terme.
Ce changement est logique.
Un problème lié au prototype concerne un seul échantillon.
Un problème de production prend de l'ampleur.
Étape 10 : Mettez en place un projet pilote avant de considérer que vous êtes prêt pour la production en série
Un prototype parfait prouve une chose :
Quelqu'un a réussi à en fabriquer un.
Cela ne prouve pas que 50, 500 ou 5 000 unités se comporteront de la même manière.
Une version pilote commence à mettre en évidence les variations de processus.
À surveiller :
uniformité de la courbure ;
répétabilité du montage ;
déformation due au soudage ;
accumulation de dépôts ;
qualité de l'insertion du matériel ;
interprétation par un employé ;
temps de montage ;
variation d'aspect ;
cohérence des composants achetés ;
goulets d'étranglement au niveau des contrôles.
Cette transition reste un problème majeur pour l'industrie. Rapport ’ Innovation in Manufacturing 2026 » de Protolabs (s'ouvre dans un nouvel onglet) indique que 97% d'entreprises rencontrent des retards ou des échecs dans la mise sur le marché de leurs produits, et identifie le passage à la production à grande échelle comme un défi majeur en matière de développement.
Ce chiffre devrait mettre les acheteurs quelque peu mal à l'aise.
Bien.
La mise à l'échelle mérite le respect.
Pourquoi le service des achats doit être impliqué avant même que le prototype ne soit terminé
Le développement de prototypes est souvent considéré comme une activité relevant exclusivement de l'ingénierie.
Cela pourrait réserver une surprise sur le plan commercial par la suite.
Le choix des matériaux, le nombre de pièces soudées, les exigences d'usinage, les composants achetés, les normes esthétiques, les exigences en matière de contrôle et la stratégie de tolérance sont autant de facteurs qui influent sur le coût.
Autodesk’s Étude « État du design et de la fabrication » 2025 consacrée à la conception et à la fabrication de produits (s'ouvre dans un nouvel onglet) a révélé que 351 responsables de la conception et de la fabrication de produits ont identifié la maîtrise des coûts comme l'un des principaux défis, tandis que 59% a déclaré que le manque de main-d'œuvre qualifiée freinait la croissance. Soixante-quatre pour cent d'entre eux s'attendaient toujours à une augmentation des investissements futurs.
Le service d'ingénierie ne peut donc pas se contenter de perfectionner une conception et de la transmettre au service des achats en lui donnant pour consigne : “ À vous de la rendre moins chère. ”
Le coût est pris en compte dès la conception.
Une équipe chargée des achats doit connaître le volume annuel prévu avant que l'architecture du prototype ne soit figée, car c'est le volume qui détermine quelles méthodes de fabrication sont rentables.
Cinq unités et 5 000 unités constituent deux problèmes techniques différents.
Coût du prototype par rapport au coût de production
Une erreur courante en matière d'approvisionnement consiste à optimiser le devis du prototype plutôt que celui du système de production.
Supposons que le fournisseur A propose un prototype moins cher parce qu'il recourt à davantage de travail manuel, à un outillage simplifié ou à un procédé temporaire.
D'accord.
C'est peut-être exactement ce qu'il vous faut pour la version Rev A.
Mais avant de valider la production, posez-vous la question suivante :
Quelles opérations de prototypage sont temporaires ?
Quels sont les processus qui varient en fonction du volume ?
Faudra-t-il de nouveaux outillages ?
Le comportement dimensionnel va-t-il évoluer ?
Les pièces soudées deviendront-elles des pièces embouties ou formées ?
L'installation manuelle du matériel va-t-elle devenir automatisée ?
Quelles sont les tolérances qui deviennent plus difficiles à respecter à grande échelle ?
De quels équipements supplémentaires la production aura-t-elle besoin ?
Il ne faut pas confondre le coût d'un prototype avec les aspects économiques de la production.
Que doit envoyer un acheteur au fabricant ?
Un fournisseur ne peut évaluer que ce qu'il connaît.
Pour un véritable prototype de châssis sur mesure, fournissez suffisamment d'informations pour éviter toute incertitude.
Un kit pratique comprend :
Fichiers de conception
STEP ou un autre format CAO 3D neutre ;
dessins 2D contrôlés ;
plan d'assemblage ;
numéro de révision.
Exigences mécaniques
matériel ;
épaisseur ;
tolérance générale ;
identifié les dimensions essentielles ;
exigences en matière de soudage ;
le PEM ou tout autre matériel installé ;
les zones de finition et d'esthétique.
Données relatives aux composants
schéma de la carte mère ;
Caractéristiques techniques du GPU ;
Dimensions du bloc d'alimentation ;
configuration du stockage ;
fond de panier ;
les fans ;
connecteurs ;
câbles ;
rails.
Intrants commerciaux
quantité de prototypes ;
quantité d'essai ;
quantité initiale de production ;
volume annuel prévu ;
date de livraison prévue ;
marché cible.
Matières premières de qualité
dimensions critiques pour la qualité ;
besoins en matière de rapports d'inspection ;
procédure relative aux échantillons agréés ;
exigences en matière de traçabilité ;
documentation relative à la conformité.
Pour les acheteurs qui ont besoin d'un accompagnement technique plutôt que d'une simple fabrication « sur plan », un Prototype de châssis sur mesure Le programme doit également préciser à qui incombent les modifications CAO, qui valide les révisions, quelles sont les vérifications effectuées avant la mise en production et comment le prototype validé est transféré vers la production en série.
Les questions du fournisseur font partie intégrante du produit
Les acheteurs jugent souvent les fabricants en fonction de la rapidité avec laquelle ils établissent leurs devis.
Parfois, c'est l'inverse.
Si un fournisseur reçoit un plan de châssis complexe et me communique immédiatement un devis sans poser la moindre question sur le matériel, les quantités annuelles, les tolérances critiques, le revêtement, l'assemblage ou l'utilisation finale, cela m'inquiète.
Peut-être que ce dessin est parfait.
En général, ce n'est pas le cas.
Les questions posées par un fabricant permettent de savoir si l'équipe réfléchit au produit final ou si elle se contente de calculer la durée de découpe au laser, le nombre de pliages, le poids des matériaux et la main-d'œuvre nécessaire.
Voici quelques exemples de questions utiles :
“ Quelles sont les dimensions qui déterminent l'interface du circuit imprimé ? ”
“ Cette surface a-t-elle vraiment besoin de cette tolérance ? ”
“ La finition du prototype correspond-elle à celle du produit de série ? ”
“ Est-ce qu'on pourrait déplacer ce trou pour qu'il ne soit plus dans le virage ? ”
“ Avez-vous besoin de faire usiner ce support ? ”
“ Comment ce GPU sera-t-il pris en charge lors de l'expédition ? ”
“ Quelle version doit servir de référence pour la production ? ”
Ces questions peuvent retarder l'établissement d'un devis d'un jour.
Ils peuvent permettre de gagner plusieurs mois sur un projet.
Ce qu'un prototype prêt pour la production doit démontrer
Avant de valider le bon de commande pour la production en série, je souhaite que le prototype permette de vérifier cinq éléments.
Ça va.
Les composants d'origine s'installent sans problème.
Ça s'assemble.
Un technicien peut en effet le fabriquer à l'aide d'outils adaptés et en suivant une procédure reproductible.
Ça marche.
Le refroidissement, le soutien structurel, l'accès, la rétention et les autres exigences fonctionnelles fonctionnent comme prévu.
Il est possible de l'inspecter.
Le schéma met en évidence les éléments essentiels et l'usine dispose d'une méthode concrète pour les évaluer.
On peut le répéter.
Le dossier de fabrication, le procédé, l'outillage, les gabarits, la finition, la nomenclature et les révisions sont suffisamment stabilisés pour que la fabrication de la pièce suivante ne dépende pas de la mémoire d'une seule personne.
C'est là que réside la véritable étape finale du processus de développement, de la CAO au prototype.
Ce n'est pas très joli comme rendu.
Ce n'est pas une capture d'écran parfaite.
Pas un seul échantillon digne de ce nom.
Un prototype de série est validé lorsque l'équipe d'ingénieurs et le fabricant sont tous deux en mesure d'expliquer comment les cent prochains exemplaires seront fabriqués — et pourquoi ils devront être identiques.
FAQ
En quoi consiste le processus de passage de la CAO au prototype ?
Réponse courte : Il s'agit du processus consistant à transformer une conception CAO en un échantillon physique, en passant par l'analyse de la fabricabilité (DFM), le choix des procédés, la fabrication, l'assemblage, les essais et la révision de la conception.
Le fichier CAO définit la géométrie, mais la fabrication ajoute le comportement des matériaux, les contraintes liées à l'outillage, les tolérances, les finitions, les composants mécaniques et les contraintes liées à l'assemblage. Un flux de travail axé sur la production prend en compte ces aspects avant le lancement de la production en série.
Quelle est la différence entre un prototype et un prototype de série ?
Réponse courte : Un prototype permet de valider des concepts de conception ; un prototype de série permet de vérifier que la conception quasi définitive peut être fabriquée, assemblée, testée et contrôlée conformément aux spécifications de production.
Les premiers prototypes peuvent être réalisés à l'aide de matériaux ou de procédés provisoires. Un prototype de série doit refléter fidèlement le matériau, la géométrie, la finition, les interfaces, le matériel et le procédé de fabrication définitifs.
La conception pour la fabrication (DFM) doit-elle intervenir avant ou après la fabrication du prototype ?
Réponse courte : La conception pour la fabrication (DFM) doit être réalisée avant la fabrication du prototype et se poursuivre une fois que celui-ci a permis d'obtenir de nouvelles informations.
La conception pour la fabrication (DFM) en phase de pré-prototypage permet d'identifier à moindre coût les risques de fabrication connus. La validation physique met ensuite en évidence des problèmes difficiles à anticiper en CAO, ce qui permet d'affiner la conception avant la production.
Ai-je besoin à la fois de fichiers CAO 3D et de plans 2D pour la fabrication d'un prototype ?
Réponse courte : Dans la plupart des projets de fabrication B2B, oui. Le modèle 3D définit la géométrie, tandis que le dessin 2D précise les exigences en matière de fabrication et de contrôle qualité.
Un plan peut préciser les tolérances, le matériau, la finition, l'aspect esthétique des surfaces, les filetages, les éléments de quincaillerie montés, les cotes critiques, le masquage, les remarques d'inspection et l'état de révision, autant d'éléments qui ne ressortent pas forcément du modèle seul.
Combien de prototypes faut-il réaliser avant de lancer la production ?
Réponse courte : Il n'y a pas de nombre fixe. Le nombre d'itérations nécessaires dépend de la complexité du produit, des risques, du degré de maturité de la conception, du processus de fabrication et des résultats des essais.
Les boîtiers simples peuvent nécessiter une ou deux itérations. Les projets complexes impliquant des serveurs, des GPU, des aspects thermiques, structurels ou comportant de nombreuses interfaces peuvent nécessiter plusieurs révisions avant que le dossier de fabrication ne soit finalisé.
Pourquoi un modèle CAO peut-il s'ajuster parfaitement alors que ce n'est pas le cas du prototype physique ?
Réponse courte : Les matériaux réels et les procédés de fabrication entraînent des phénomènes tels que le comportement à la flexion, le retour élastique, la déformation due au soudage, l'épaisseur des revêtements, l'accumulation des tolérances, les variations au niveau des composants et les contraintes d'assemblage.
La CAO représente généralement la géométrie nominale. La production entraîne des variations physiques, d'où la nécessité d'une stratégie de tolérance et d'une validation sur le matériel réel.
Le processus de fabrication d'un prototype peut-il différer de celui de la production en série ?
Réponse courte : Oui, surtout au début du développement, mais il convient de bien cerner ces différences avant que le prototype ne soit validé pour la production.
Les prototypes en petite série peuvent être réalisés par fabrication manuelle, usinage CNC ou à l'aide de gabarits provisoires. La validation finale doit permettre de s'assurer que les modifications de processus prévues pour la production en série n'altèrent ni l'ajustement, ni le fonctionnement, ni la résistance, ni l'aspect, ni la qualité.
À quel moment un prototype de châssis sur mesure est-il prêt pour la production en série ?
Réponse courte : Il est prêt lorsque les révisions de conception sont figées, que le matériel physique a été validé, que les exigences de fabrication ont été documentées et qu'un processus de production reproductible a été démontré.
Pour les projets présentant un risque plus élevé, la validation du prototype devrait être suivie d'un lot pilote afin de vérifier, sur plusieurs unités, l’uniformité des courbures, le revêtement, l’assemblage, le contrôle qualité, les composants achetés et les variations de processus.
Mark Lee - Fondateur et spécialiste des châssis de serveurs (OEM/ODM)
Mark Lee est le fondateur d'ISTONECASE et possède 20 ans d'expérience dans le secteur des châssis de serveurs. Il est spécialisé dans les solutions OEM/ODM pour les châssis GPU et IA, les châssis montés en rack, industriels, muraux, NAS, Mini-ITX et à nœuds multiples. Son expertise permet de mener à bien des projets matériels sur mesure destinés aux centres de données, au calcul IA, au stockage d’entreprise, à l’edge computing, aux réseaux et aux applications industrielles.