Sprechen Sie mit unserem Server-Gehäuse Ingenieure und Vertriebsteam
24.000 Abonnenten
Teilen Sie uns Ihre Anwendungsanforderungen, den Gehäusetyp, die Rackhöhe, das Motherboard, die GPU, die Laufwerksschächte, das Netzteil, die Kühlung, die E/A-Anschlüsse und die Bestellmenge mit. Unsere Ingenieure und unser Vertriebsteam werden Ihnen ein Standardmodell oder eine OEM/ODM-Konfiguration für Ihr Projekt empfehlen.
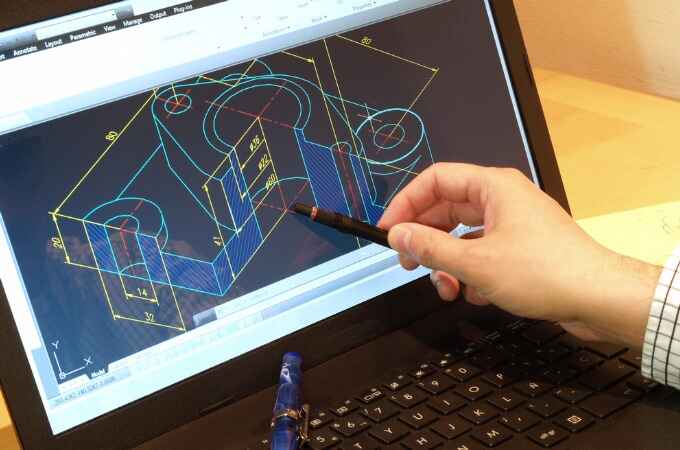
Wechsel von Vom CAD-Entwurf zum Prototyp ist keine einfache Dateikonvertierung. Es handelt sich um einen kontrollierten technischen Prozess, der die Konstruktionsabsicht in etwas umsetzt, das in einer Fabrik wiederholt hergestellt werden kann.
DFM sollte vor dem ersten serienreifen Prototyp erfolgen und nicht erst, nachdem ein Zulieferer unmögliche Biegungen, unzugängliche Befestigungselemente, Toleranzkonflikte oder Probleme bei der Endbearbeitung entdeckt hat.
Ein Prototyp muss die Passgenauigkeit in der realen Hardware, die Montagereihenfolge, das strukturelle Verhalten, die Kühlung, den Wartungszugang, die Oberflächenbeschaffenheit und die Wiederholbarkeit der Fertigung überprüfen.
CAD-Maße allein reichen nicht aus. Lieferanten benötigen außerdem Materialspezifikationen, kritische Toleranzen, Anforderungen an die Oberflächenbeschaffenheit, Beschläge, Stücklisteninformationen, Prüfkriterien und eine Versionskontrolle.
Das für einen ersten Prototyp verwendete Herstellungsverfahren kann sich von dem bei der Serienfertigung angewandten Verfahren unterscheiden. Einkäufer sollten sich vor der Freigabe des Musters darüber im Klaren sein, welche Unterschiede von Bedeutung sind.
Ein erfolgreicher Prototyp beweist, dass eine Einheit gebaut werden kann. Eine Pilotcharge zeigt, ob die Prototypenfertigungsverfahren kann wiederholt werden.
Die besten Zulieferer fertigen nicht blindlings jedes Detail genau nach dem Modell. Sie hinterfragen riskante Konstruktionsentscheidungen, dokumentieren vorgeschlagene Änderungen und holen die Genehmigung ein, bevor sie die Konstruktion ändern.
Das CAD-Modell sieht fertig aus.
Das kann gefährlich sein.
Eine übersichtliche STEP-Baugruppe, perfekt ausgerichtete Bauteile, korrekt modellierte Biegungen und eine Zeichnung voller Maßangaben können den Eindruck erwecken, dass der größte Teil der Konstruktionsarbeit bereits hinter Ihnen liegt. Bei einem maßgeschneiderten Servergehäuse, einem Industriegehäuse, einem Elektronikgehäuse oder einem Rack-System ist dies jedoch oft nicht der Fall.
Die Herausforderung beginnt, wenn virtuelle Geometrie auf Metall, Werkzeuge, Beschichtungen, Kabel, Befestigungselemente, Hitze, Montagearbeiter, Prüfgeräte und Produktionsschwankungen trifft.
Branchenzahlen verdeutlichen, warum Entwicklungsteams unter dem Druck stehen, schneller voranzukommen. Studie von Protolabs zu Trends in der Produktentwicklung (wird in einem neuen Tab geöffnet) befragte 767 Ingenieure und Designer und berichtete, dass die Produktentwicklungszeit im Durchschnitt etwa 22 Monate beträgt. 82 Prozent gaben an, ständig nach Möglichkeiten zu suchen, die Entwicklung zu beschleunigen, während 65% angab, Produkte schneller entwickeln zu müssen, um der Konkurrenz einen Schritt voraus zu sein.
Geschwindigkeit ist entscheidend.
Aber „Fast Metal“ ist nicht dasselbe wie eine schnelle Produktentwicklung.
Wenn der Prototyp zwar schnell vorliegt, aber zehn Probleme aufweist, die bei einer 30-minütigen technischen Überprüfung hätten entdeckt werden können, wurde das Projekt nicht beschleunigt. Es wurde lediglich überstürzt in die Fertigung gebracht.
Was bedeutet “CAD zum Prototyp” eigentlich?
Ein professioneller Arbeitsablauf vom CAD-Modell zum Prototyp setzt die technische Absicht in ein physisches Produkt um und beseitigt dabei schrittweise Unsicherheiten.
Bei einem Projekt mit einem Blechchassis sieht der Ablauf oft wie folgt aus:
Bühne
Hauptausgang
Was Sie zu beweisen versuchen
Typischer Fehler
Anforderungen
Technisches Eingabepaket
Was das Produkt leisten muss
Fehlende Hardware oder widersprüchliche Anforderungen
CAD-Architektur
3D-Konstruktion
Komponenten können physisch nebeneinander existieren
Freigabe- oder Zugriffskonflikt
DFM-Prüfung
Fertigungsgerechtes Design
Fertigungsprozesse können die Geometrie reproduzieren
Echte Bauteile passen zusammen und lassen sich montieren
Kabel, Werkzeuge und Stecker passen nicht zusammen
Funktionsvalidierung
Getestetes System
Arbeiten an Struktur, Luftströmung und Wartungsstrategie
Thermische oder mechanische Schwäche
Überarbeitung des Entwurfs
Kontrollierte Produktionsdateien
Jede akzeptierte Änderung wird dokumentiert
Alte Version geht in Produktion
Testversion
Kleine, wiederholbare Charge
Der Prozess erstreckt sich über mehrere Einheiten hinweg
Zwischen den Proben treten Abweichungen auf
Produktionsfreigabe
Zugelassenes Fertigungspaket
Der Lieferant kann das Produkt nachbauen
Qualitätsabweichungen nach der Skalierung
Achten Sie darauf, was in dieser Tabelle fehlt.
“STEP-Datei senden. Box empfangen.”
Das ist keine Produktentwicklung.
Schritt 1: Die Eingaben festlegen, bevor die CAD-Zeichnung überarbeitet wird
Die erste Frage sollte nicht lauten: “Wie soll das Fahrgestell aussehen?”
Frag, was darin Platz finden muss.
Bei Projekten in den Bereichen Server, Speicher, GPU, Telekommunikation, Industrie-PCs, Edge-Computing und Netzwerkgeräte muss der Gehäuseentwickler möglicherweise folgende Kenntnisse mitbringen:
Abmessungen des Mainboards und Befestigungskoordinaten;
Abmessungen des CPU-Kühlkörpers;
Länge, Höhe, Dicke und Ausrichtung des Anschlusses der GPU;
Format des Netzteils und Kabelausgänge;
Anzahl der Laufwerke und Anordnung auf der Backplane;
Positionen der PCIe-Steckplätze;
Lüftergrößen und Luftstromrichtung;
E/A-Anschlüsse vorne und hinten;
Kabeldurchmesser und Mindestbiegeradius;
Regaltiefe und Anforderungen an die Schienen;
Strategie der austauschbaren Komponenten;
Einbaugewicht;
Betriebsumgebung;
erwartete Produktionsmenge;
Zielkosten.
Hier kommt Disziplin ins Spiel CAD-Konstruktion für die Fertigung macht sich bezahlt. Je genauer die Konstruktionsvorgaben vor dem Einfrieren der Geometrie definiert werden, desto weniger kostspielige Überraschungen treten nach dem Schneiden des ersten Blechs auf.
“ATX-Mainboard” reicht nicht aus.
Ebenso wenig wie “unterstützt vier GPUs”.”
Konkrete Teilenummern sind besser als Kategoriebezeichnungen, denn echte Bauteile verfügen über Steckverbinder, Kühlkörper, Kabelausgänge, Halterungen, Fertigungstoleranzen und lästige kleine Vorsprünge, die in vereinfachten CAD-Umrissen oft außer Acht gelassen werden.
Es kann vorkommen, dass ein Bauteil zwar technisch passt, sein Stromkabel jedoch nicht verlegt werden kann.
Das heißt aber immer noch, dass es nicht passt.
Schritt 2: Ein CAD-Modell in einen fertigungsgerechten Entwurf umwandeln
An dieser Stelle treffen die technische Absicht und die physikalischen Gegebenheiten in der Fertigung aufeinander.
Bei einem Blechbearbeitungsprojekt sollte im Rahmen der DFM folgende Aspekte geprüft werden:
verfügbare Biegewerkzeuge;
Innenradius der Biegung;
Biegeabzug;
Abstand zwischen Bohrung und Biegung;
Mindestflanschlänge;
Eckenentlastung;
Saumgeometrie;
Zugriff zum Einbau von Hardware;
Senker;
Zugang zum Schweißen;
Schweißverformung;
Schleifanforderungen;
Schichtdicke;
Maskierung;
Erdungsflächen;
Montagereihenfolge;
Toleranzsumme.
Hier ist eine in unserer Branche eher unpopuläre Meinung: Dem Lieferanten zu sagen, er solle “genau das fertigen, was im CAD-Modell zu sehen ist” ist oft keine gute Methode, um einen Serienprototyp zu entwickeln.
Klingt das falsch?
Das ist es nicht.
Ein Zulieferer, der jeden Radius, jede Toleranz, jeden Flansch, jede Bohrungsposition und jede Halterung blind kopiert, stellt möglicherweise ein Produkt her, das optisch dem CAD-Modell entspricht, dabei jedoch völlig außer Acht lässt, ob diese Details für die Serienfertigung sinnvoll sind.
Der bessere Ansatz ist eine kontrollierte Herausforderung.
Wenn der Hersteller feststellt, dass ein Loch zu nahe an einer Biegung liegt, fragen Sie, ob es versetzt werden kann. Wenn eine gefräste Halterung durch ein geformtes Blechteil ersetzt werden könnte, besprechen Sie dies. Wenn es keinen funktionalen Grund dafür gibt, dass eine Toleranz ±0,05 mm beträgt, hinterfragen Sie dies.
Aber es gibt eine klare Grenze.
Der Hersteller sollte das Design niemals stillschweigend “korrigieren”.
Jede vorgeschlagene Änderung sollte vor der Fertigung dokumentiert, erläutert, einer Änderungskontrolle unterzogen und genehmigt werden.
Das ist Zusammenarbeit.
Eine stille Änderung ist es nicht.
Enge Toleranzen können einen Prototyp verschlechtern
Ingenieure legen Wert auf Präzision.
Die Fabriken stellen dafür Kosten in Rechnung.
Diese beiden Tatsachen müssen frühzeitig zusammenkommen.
Eine Toleranz, die die PCIe-Ausrichtung, die Montage auf der Leiterplatte, den Sitz der Stromschienen, die Positionierung der Steckverbinder oder eine Steckverbindung betrifft, erfordert unter Umständen eine sehr strenge Kontrolle.
Ein versteckter Flansch, der in einem Gehäuse schwebt, tut dies möglicherweise nicht.
Die Anwendung sehr enger Toleranzen auf alle Maße kann zu unnötigen Prüfungen, zusätzlichen Vorrichtungen, einer langsameren Umformung, mehr Nacharbeit und höheren Ausschussquoten führen, ohne dass sich die Qualität des fertig montierten Systems verbessert.
Bei der Fertigungstechnik geht es nicht darum, jedes Maß so präzise wie möglich zu gestalten.
Es geht darum, die entscheidenden Faktoren zu steuern.
Schritt 3: Wählen Sie den Prototypenprozess entsprechend der Fragestellung aus
Nicht jeder Prototyp erfordert denselben Prozess.
Ein grobes Verpackungsmodell könnte im 3D-Druckverfahren hergestellt werden.
Eine Konstruktionshalterung kann CNC-gefräst werden.
Ein servernahes Gehäuse für den Serieneinsatz erfordert möglicherweise Laserschneiden, Abkantpressen, PEM-Befestigungselemente, Schweißen, Schleifen, Beschichten und Montage unter Verwendung von Verfahren, die dem vorgesehenen Fertigungsprozess nahekommen.
Möchten Sie die Passgenauigkeit der Komponente überprüfen?
Verwenden Sie die exakte Innengeometrie und die tatsächlichen Befestigungsmerkmale.
Muss das Erscheinungsbild genehmigt werden?
Berücksichtigen Sie die vorgesehene Oberflächenbehandlung, die Beschichtungsstruktur, die Farbe, sichtbare Befestigungselemente, Fugen zwischen den Paneelen und das Branding-Verfahren.
Muss die Produktion genehmigt werden?
Nun sollte der Herstellungsweg der Produktion so weit entsprechen, dass das Muster ein realistisches Prozessverhalten aufweist.
Diese Unterscheidung wird ständig übersehen.
Ein wunderschön gefertigter Prototyp aus Aluminium beweist nicht automatisch, dass sich eine spätere, gebogene und geschweißte Blechversion genauso verhalten wird.
Vergleich von Prototypenverfahren
Prototyp-Methode
Am besten geeignet für
Hauptvorteil
Hauptbeschränkung
3D-Druck
Schnitt, Ergonomie, Grundpassform
Sehr schnelle Iteration
Unterschiedliche Festigkeit und unterschiedliches Verarbeitungsverhalten
CNC-Bearbeitung
Präzisionsteile, Halterungen, Funktionsgeometrie
Hohe Maßgenauigkeit
Entspricht möglicherweise nicht den wirtschaftlichen Gegebenheiten der Serienfertigung
Laserschneiden + Abkantpresse
Gehäuse, Verkleidungen, Halterungen, Einhausungen
Verhalten, das dem von serienmäßigem Blech nahekommt
Die Biegungsabweichung muss verstanden werden
Weiche Werkzeuge / temporäre Vorrichtungen
Testmengen
Prüft die Wiederholbarkeit ohne vollständige Investition in Werkzeugausstattung
Zusätzliche Einrichtungskosten
Fertigung für die Serienproduktion
Abschließende technische Validierung
Nächstliegende Darstellung von Volumenteilen
Es ist mehr Zeit und technische Kontrolle erforderlich
Der günstigste Prototyp ist nicht immer die kostengünstigste Entwicklungsentscheidung.
Wenn ein $300-Muster die Frage nicht beantworten konnte, die für eine Produktionsentscheidung bezüglich $100.000 ausschlaggebend war, war es zu teuer.
Selbst ein fertiges CAD-Modell kann noch einen sechsstelligen Fehler verbergen
Vor kurzem bin ich auf eine Geschichte eines leitenden Kfz-Konstrukteurs gestoßen, die mir im Gedächtnis geblieben ist.
Er hatte ein großes, im Spritzgussverfahren hergestelltes Außenbauteil mit mehr als hundert Versteifungsrippen entworfen. Die CAD-Zeichnung sah fertig aus. Eine Moldflow-Analyse war durchgeführt worden. Die Werkzeuge waren freigegeben worden.
Dann trafen die ersten Spritzgussteile ein.
Einsinkstellen.
Eine ganze Menge davon.
An den Übergängen zwischen den Rippen und der Wand hatte sich die effektive Materialdicke so stark erhöht, dass sichtbare Fehler an der Außenfläche entstanden waren. Das Problem ließ sich nicht einfach wegpolieren, und dem Werkzeug stand Berichten zufolge nicht genügend sicherer Stahl zur Verfügung, um eine einfache Korrektur vorzunehmen.
Das Ergebnis lautete ungefähr $100.000 für Ersatzwerkzeuge und eine weitere Verzögerung von 16 Wochen.
Diese Geschichte stammt zwar aus dem Spritzguss, nicht aus der Blechkarosseriefertigung, aber die Erkenntnis lässt sich perfekt übertragen.
Ein CAD-Modell kann maßlich vollständig sein, ohne dass die Fertigungsdaten vollständig sind.
Der Computer weiß nur, was Sie modelliert haben.
Es weiß nicht automatisch, was der Prozess mit ihm machen wird.
Schritt 4: Den ersten Prototypen bauen, um Probleme zu identifizieren
Ein erster Prototyp sollte wie eine technische Untersuchung betrachtet werden.
Greif es an.
Bewundere es nicht.
Bei einem maßgefertigten Gehäuse sollten Sie es mit der tatsächlichen Hauptplatine, der tatsächlichen GPU, dem Serien-Netzteil, den vorgesehenen Lüftern, Laufwerksschächten, Kabeln, der Backplane, Schienen, Halterungen, Schaltern und Anschlüssen bestücken, sobald diese Komponenten verfügbar sind.
Dann prüfe die unschönen Details.
Passgenauigkeit der Bauteile
Sind die Abstandshalter auf dem Mainboard richtig ausgerichtet?
Passt die hintere I/O-Anschlussleiste?
Sitzen die GPU-Halterungen richtig?
Ist genügend Platz für die Kabelbiegung vorhanden?
Lässt sich der Netzteilstecker einstecken?
Lassen sich die Antriebsträger reibungslos verriegeln?
Montage
Was kommt zuerst rein?
Kann ein Techniker jede Schraube erreichen?
Kann eine Mutter festgehalten werden, während die Schraube angezogen wird?
Kann die Lüfterblende nach dem Einbau des Mainboards entfernt werden?
Kann die GPU ausgebaut werden, ohne dass nicht dazu gehörende Komponenten entfernt werden müssen?
Aufbau
Lässt sich der Einband biegen?
Benötigt eine leistungsstarke GPU eine zusätzliche Befestigung?
Verwindet sich das Fahrgestell beim Anheben?
Tragen die Schienen das beladene Gehäuse ordnungsgemäß?
Verursachen Schweißstellen Verformungen an benachbarten Grenzflächen?
Kühlung
Sind die Ansaug- und Abgaswege frei?
Behindern Kabel die Lüfter?
Erzeugen Antriebskäfige unnötigen Widerstand?
Wird heiße Abluft zurückgeführt?
Verursacht der Filter einen zu hohen Druckabfall?
Gebrauchstauglichkeit
Can a field technician replace the PSU quickly?
Can failed fans be removed without dismantling the server?
Can drives, cards, filters, and cables be accessed logically?
This is where a prototype earns its cost.
It finds bad assumptions while the quantity affected is still one.
Stage 5: Do Not Approve the Prototype From Photos
This happens more than suppliers like to admit.
Photos arrive in an email.
The chassis looks clean.
Purchasing says, “Approved.”
Not so fast.
A photo cannot tell you whether the board standoffs are shifted 1 mm, whether a GPU cable hits the cover, whether a connector can be reached, whether the rail holes align with the loaded chassis, or whether the assembly sequence requires three hands and a custom screwdriver.
A production prototype should be assembled and reviewed as a system.
That approach becomes even more important in high-density computing, where Production Prototype Development may need to validate GPU support, dense cabling, redundant power, fan walls, airflow restrictions, liquid-cooling hardware, and service access simultaneously.
One interface can move three others.
That is why complete-system testing catches what part-by-part inspection misses.
Stage 6: Treat Finishing as Part of Engineering
Powder coating comes after forming.
Its consequences do not.
Coating thickness can affect:
threaded holes;
sliding surfaces;
latches;
hinges;
panel gaps;
inserted hardware;
electrical grounding;
mating faces;
connector openings.
A prototype built from bare metal and approved for fit may behave differently after coating.
So specify the real finish early enough.
If a surface must remain electrically conductive, mark the masking requirement.
If appearance matters, define visible surfaces.
If a threaded feature should remain clear, say so.
“Black powder coat” is not a complete finish specification.
Stage 7: Move From Prototype Rev A to a Controlled Production Design
Most custom projects change after the first physical build.
That is normal.
Rev A reveals interference.
Rev B moves a connector.
Rev C changes the bracket.
Rev D adjusts the fan wall.
Problems start when those changes live inside email threads, marked-up screenshots, chat messages, and file names such as:
final.step
final-new.step
final-new-2.step
final-new-2-use-this.step
That is not revision control.
Before production approval, the controlled package should align:
3D CAD;
2D drawings;
flat patterns where applicable;
material grade;
sheet thickness;
Stückliste;
hardware;
weld notes;
Ende;
masking instructions;
artwork and labels;
inspection points;
approved sample;
revision number.
The physical sample and digital manufacturing package must tell the same story.
Otherwise the factory may faithfully manufacture the wrong revision.
Stage 8: Understand What Sheet Metal Changes Between CAD and Reality
Tooling has an actual radius. Material batches vary. Bend deductions are process-dependent. Welding introduces heat. Large panels move. Hardware insertion creates local forces. Powder coat adds material.
That does not mean sheet metal is inaccurate.
It means the design should respect the process.
A smart factory builds its bend data from real machines, materials, thicknesses, and tooling rather than assuming that every theoretical CAD value behaves identically on the shop floor.
The CAD model is a definition.
The factory process creates the part.
Both have to agree.
Stage 9: Use the Production Prototype to Freeze Manufacturing Intent
The production prototype is different from an early engineering sample.
Its job is no longer simply to answer, “Does this concept work?”
It should answer:
Can we manufacture this configuration repeatedly using the intended materials, processes, hardware, finish, assembly method, and inspection criteria?
That is a much higher bar.
At this stage, quality starts overtaking pure speed as the dominant concern. In Protolabs’ survey, quality became the top priority as development moved toward production: 86% of respondents selected quality as a priority for ongoing production and 85% for short-term production.
That shift makes sense.
A prototype problem affects one sample.
A production problem multiplies.
Stage 10: Build a Pilot Before Assuming You Are Ready for Volume
One perfect prototype proves one thing:
Someone successfully made one.
It does not prove that 50, 500, or 5,000 units will behave the same way.
A pilot build starts exposing process variation.
Watch for:
bend consistency;
fixture repeatability;
welding distortion;
coating buildup;
hardware insertion quality;
worker interpretation;
assembly time;
cosmetic variation;
purchased-component consistency;
inspection bottlenecks.
This transition remains a major industrial pain point. Protolabs’ Innovation in Manufacturing 2026 report (opens in a new tab) reports that 97% of companies experience delays or failure in bringing products to market, identifying the move into scaled production as a major development challenge.
That number should make buyers slightly uncomfortable.
Gut.
Scaling deserves respect.
Why Procurement Needs to Be Involved Before the Prototype Is Finished
Prototype development is often treated as an engineering-only activity.
That can create a commercial surprise later.
Material choice, number of welded pieces, machining requirements, purchased hardware, cosmetic standards, inspection requirements, and tolerance strategy all influence cost.
Autodesk’s 2025 State of Design & Make research for product design and manufacturing (opens in a new tab) found that 35% of product-design and manufacturing leaders identified cost control as a top challenge, while 59% said lack of skilled talent was hindering growth. Sixty-four percent still expected future investment to increase.
So engineering cannot simply perfect a design and hand it to procurement with the instruction, “Now make it cheap.”
Cost is designed in.
A purchasing team should understand expected annual volume before prototype architecture freezes because volume changes which manufacturing methods make economic sense.
Five units and 5,000 units are different engineering problems.
Prototype Cost vs. Production Cost
A common sourcing mistake is optimizing the prototype quotation instead of the production system.
Suppose Supplier A offers a cheaper prototype because it uses more manual work, simplified tooling, or a temporary process.
Na gut.
That may be exactly what you need for Rev A.
But before approving production, ask:
Which prototype operations are temporary?
Which processes change at volume?
Will new tooling be required?
Will dimensional behavior change?
Will welded parts become stamped or formed parts?
Will manual hardware installation become automated?
Which tolerances become harder at scale?
What additional fixtures will production require?
Prototype cost should not be confused with production economics.
What Should a Buyer Send to the Manufacturer?
A supplier can only review what it knows.
For a serious custom chassis prototype, send enough information to eliminate guesswork.
A practical package includes:
Design Files
STEP or another neutral 3D CAD format;
controlled 2D drawings;
assembly drawing;
revision number.
Mechanical Requirements
Material;
thickness;
general tolerance;
identified critical dimensions;
weld requirements;
PEM or other installed hardware;
finish and cosmetic zones.
Component Data
motherboard drawing;
GPU specifications;
PSU dimensions;
Speicherkonfiguration;
Backplane;
Fans;
connectors;
Kabel;
rails.
Commercial Inputs
prototype quantity;
pilot quantity;
initial production quantity;
erwartetes Jahresvolumen;
target delivery date;
destination market.
Quality Inputs
critical-to-quality dimensions;
inspection-report needs;
approved-sample procedure;
traceability requirements;
compliance documentation.
For buyers that need engineering support rather than pure build-to-print fabrication, a Custom Chassis Prototype program should also define who owns CAD changes, who approves revisions, what validation occurs before release, and how the approved prototype is transferred into repeat production.
The Supplier’s Questions Are Part of the Product
Buyers often judge manufacturers by how quickly they quote.
Sometimes that is backwards.
If a supplier receives a complex chassis drawing and immediately returns a price without asking anything about hardware, annual quantity, critical tolerances, coating, assembly, or end use, I get nervous.
Maybe the drawing is perfect.
Usually it is not.
The questions a manufacturer asks tell you whether the team is thinking about the eventual product or simply calculating laser time, bend count, material weight, and labor.
Useful questions sound like:
“Which dimensions control the PCB interface?”
“Does that surface really need this tolerance?”
“Is the prototype finish the production finish?”
“Can we move this hole away from the bend?”
“Do you need that bracket machined?”
“How will this GPU be supported during shipping?”
“Which revision should control production?”
Those questions may slow a quotation by a day.
They can save a project by months.
What a Production-Ready Prototype Should Prove
Before releasing the PO for volume production, I want the prototype to prove five things.
It fits.
The real components install without interference.
It assembles.
A technician can actually build it using sensible tools and a repeatable sequence.
It works.
Cooling, structural support, access, retention, and other functional requirements behave as intended.
It can be inspected.
The drawing identifies what matters and the factory has a practical method to measure it.
It can be repeated.
The manufacturing package, process, tooling, fixtures, finish, BOM, and revisions are stable enough that the next unit does not depend on someone’s memory.
That is the real finish line of CAD-to-prototype development.
Not a pretty rendering.
Not a perfect screenshot.
Not even one impressive sample.
A production prototype earns approval when the engineering team and the manufacturer can both explain how the next hundred will be made—and why they should come out the same.
FAQs
Wie läuft der Prozess vom CAD-Entwurf zum Prototyp ab?
Short answer: It is the process of converting a CAD design into a physical sample through DFM review, process selection, fabrication, assembly, testing, and design revision.
The CAD file defines geometry, but manufacturing adds material behavior, tooling limits, tolerances, finishes, hardware, and assembly realities. A production-focused workflow addresses those issues before volume release.
Was ist der Unterschied zwischen einem Prototyp und einem Serienprototyp?
Short answer: A prototype proves design ideas; a production prototype verifies that the near-final design can be manufactured, assembled, tested, and inspected using production-intent specifications.
Early prototypes may use temporary materials or processes. A production prototype should closely represent the final material, geometry, finish, interfaces, hardware, and manufacturing approach.
Sollte das DFM vor oder nach der Prototypenfertigung stattfinden?
Short answer: DFM should happen before prototype fabrication and continue after the prototype reveals new information.
Pre-prototype DFM catches known manufacturing risks cheaply. Physical validation then reveals issues that were difficult to predict in CAD, allowing the design to be refined before production.
Benötige ich für die Prototypenfertigung sowohl 3D-CAD- als auch 2D-Zeichnungen?
Short answer: In most B2B manufacturing projects, yes. The 3D model defines geometry while the 2D drawing communicates manufacturing and inspection requirements.
A drawing can specify tolerances, material, finish, cosmetic surfaces, threads, installed hardware, critical dimensions, masking, inspection notes, and revision status that may not be obvious from the model alone.
Wie viele Prototypen werden vor der Serienfertigung benötigt?
Short answer: There is no fixed number. The required iterations depend on product complexity, risk, design maturity, manufacturing process, and test results.
Simple enclosures may require one or two iterations. Dense server, GPU, thermal, structural, or high-interface projects can require several revisions before the manufacturing package stabilizes.
Warum passt ein CAD-Modell perfekt, der physische Prototyp jedoch nicht?
Short answer: Real materials and manufacturing processes introduce bend behavior, springback, welding distortion, coating thickness, tolerance accumulation, hardware variation, and assembly constraints.
CAD normally represents nominal geometry. Production creates physical variation, which is why tolerance strategy and real-hardware validation are necessary.
Kann sich der Fertigungsprozess für Prototypen von dem der Serienfertigung unterscheiden?
Short answer: Yes, especially during early development, but the differences should be understood before the prototype is approved for production.
Low-volume prototypes may use manual fabrication, CNC machining, or temporary fixtures. Final validation should confirm that any process changes planned for volume manufacturing do not alter fit, function, strength, appearance, or quality.
Wann ist ein maßgeschneiderter Fahrgestell-Prototyp serienreif?
Short answer: It is ready when design revisions are frozen, real hardware has been validated, manufacturing requirements are documented, and a repeatable production process has been demonstrated.
For higher-risk projects, a pilot lot should follow prototype approval so bend consistency, coating, assembly, inspection, purchased hardware, and process variation can be checked across multiple units.
Mark Lee – Gründer und Spezialist für Servergehäuse (OEM/ODM)
Mark Lee ist der Gründer von ISTONECASE und verfügt über 20 Jahre Erfahrung in der Servergehäuse-Branche. Er ist spezialisiert auf OEM-/ODM-Lösungen für GPU- und KI-Gehäuse, Rackmount-, Industrie-, Wandmontage-, NAS-, Mini-ITX- und Multi-Node-Gehäuse. Mit seinem Fachwissen unterstützt er maßgeschneiderte Hardwareprojekte für Rechenzentren, KI-Computing, Unternehmensspeicher, Edge-Computing, Netzwerke und industrielle Anwendungen.