Fale com a nossa Chassis de servidor Engenheiros e Equipa de Vendas
24 mil assinantes
Indique-nos a sua aplicação, o tipo de chassis, a altura do rack, a placa-mãe, a GPU, os compartimentos para unidades, a fonte de alimentação, o sistema de refrigeração, as entradas/saídas e a quantidade a encomendar. Os nossos engenheiros e a nossa equipa de vendas irão recomendar um modelo padrão ou uma configuração OEM/ODM para o seu projeto.
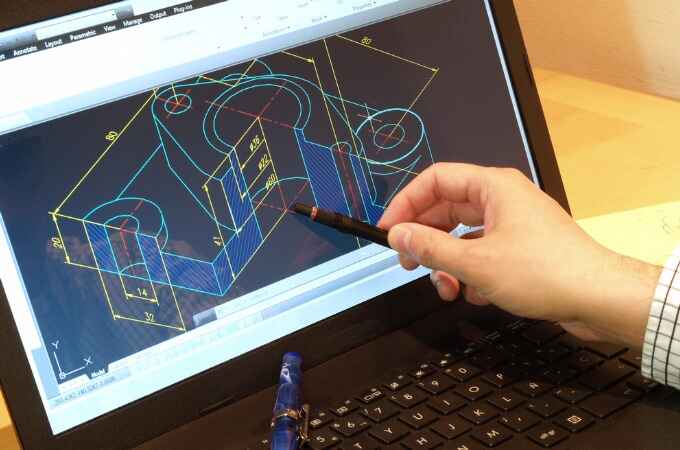
Passando de Do CAD ao protótipo não é um exercício de conversão de ficheiros. É um processo de engenharia controlado que transforma a intenção do projeto em algo que uma fábrica pode fabricar repetidamente.
O DFM deve ser realizado antes do primeiro protótipo destinado à produção, e não depois de um fornecedor descobrir dobras impossíveis, fixadores inacessíveis, conflitos de tolerâncias ou problemas de acabamento.
Um protótipo tem de verificar a compatibilidade com o hardware real, a sequência de montagem, o comportamento estrutural, o arrefecimento, o acesso para manutenção, o acabamento e a repetibilidade do processo de fabrico.
As dimensões em CAD, por si só, não são suficientes. Os fornecedores também precisam de especificações de materiais, tolerâncias críticas, requisitos de acabamento, ferragens, informações sobre a lista de materiais (BOM), critérios de inspeção e controlo de revisões.
O método de fabrico utilizado num primeiro protótipo pode diferir do processo utilizado na produção em série. Os compradores devem compreender quais as diferenças que são relevantes antes de aprovarem a amostra.
Um protótipo bem-sucedido comprova que é possível construir uma unidade. Um lote-piloto permite verificar se o processo de fabrico de protótipos pode ser repetido.
Os melhores fornecedores não se limitam a fabricar cegamente cada característica exatamente como foi modelada. Questionam as opções de conceção arriscadas, documentam as alterações propostas e obtêm aprovação antes de alterar a conceção.
O modelo CAD parece estar concluído.
Isso pode ser perigoso.
Uma montagem STEP bem organizada, componentes perfeitamente alinhados, curvas corretamente modeladas e um desenho repleto de cotas podem dar a impressão de que a maior parte do trabalho de engenharia já está concluída. No entanto, no caso de um chassis de servidor personalizado, um invólucro industrial, uma caixa para componentes eletrónicos ou um sistema de montagem em rack, muitas vezes não é esse o caso.
A parte difícil começa quando a geometria virtual se depara com o metal, as ferramentas, os revestimentos, os cabos, os elementos de fixação, o calor, os operários de montagem, o equipamento de inspeção e as variações na produção.
Os dados do setor explicam por que razão as equipas de engenharia sentem pressão para avançar mais rapidamente. Estudo da Protolabs sobre as tendências no desenvolvimento de produtos (abre numa nova aba) realizou um inquérito a 767 engenheiros e designers e revelou que o ciclo médio de desenvolvimento de um produto é de cerca de 22 meses. Oitenta e dois por cento afirmaram estar constantemente à procura de formas de acelerar o desenvolvimento, enquanto 65% referiram que precisavam de desenvolver produtos mais rapidamente para se manterem à frente da concorrência.
A velocidade é importante.
Mas o «metal rápido» não é a mesma coisa que o desenvolvimento rápido de produtos.
Se o protótipo estiver pronto rapidamente, mas revelar dez problemas que poderiam ter sido detetados durante uma revisão técnica de 30 minutos, o projeto não foi acelerado. Foi simplesmente levado àpressa para a fase de fabrico.
O que significa, na verdade, “do CAD ao protótipo”?
Um fluxo de trabalho rigoroso, desde o CAD até ao protótipo, traduz a intenção de engenharia num produto físico, eliminando progressivamente as incertezas.
Num projeto de chassis em chapa metálica, a sequência costuma ser a seguinte:
Estágio
Saída principal
O que estás a tentar provar
Falha típica
Requisitos
Pacote de dados de engenharia
O que o produto deve fazer
Hardware em falta ou requisitos incompatíveis
Arquitetura CAD
Concepção mecânica em 3D
Os componentes podem coexistir fisicamente
Conflito de autorização ou de acesso
Análise de DFM
Concepção fabricável
Os processos fabris permitem reproduzir a geometria
Curvas impossíveis, funcionalidades dispendiosas
Fabrico de protótipos
Amostra física
Os pressupostos do CAD mantêm-se na fase de fabrico
Dobragem, soldadura, acabamento, erros de tolerância
Validação da montagem
Protótipo totalmente preenchido
Os componentes reais encaixam-se e podem ser montados
Os cabos, as ferramentas e os conectores não encaixam
Validação funcional
Sistema testado
Trabalhos relacionados com a estrutura, o fluxo de ar e a estratégia de manutenção
Fraqueza térmica ou mecânica
Revisão do projeto
Ficheiros de produção controlados
Todas as alterações aceites são documentadas
A revisão anterior entra em produção
Versão piloto
Lote pequeno e repetível
O processo funciona em várias unidades
Verifica-se uma variação entre as amostras
Lançamento da produção
Pacote de fabrico aprovado
O fornecedor pode reproduzir o produto
Desvio na qualidade após o aumento de escala
Repara no que falta nessa tabela.
“Enviar ficheiro STEP. Caixa de receção.”
Isso não é desenvolvimento de produtos.
Fase 1: Congelar os dados de entrada antes de aperfeiçoar o CAD
A primeira pergunta não deve ser: “Como é que o chassis deve ser?”
Pergunta o que é que tem de caber lá dentro.
No que diz respeito a projetos de servidores, armazenamento, GPU, telecomunicações, computadores industriais, computação de perifeiria e dispositivos de rede, o engenheiro de caixas pode precisar de saber:
dimensões da placa-mãe e coordenadas de montagem;
Envelope do dissipador de calor da CPU;
Comprimento, altura, espessura e orientação do conector da GPU;
Formato da fonte de alimentação e saídas dos cabos;
número de unidades e disposição do backplane;
Posições das ranhuras PCIe;
tamanhos das ventoinhas e direção do fluxo de ar;
entradas e saídas frontais e traseiras;
diâmetros dos cabos e espaço mínimo de curvatura;
profundidade da estante e requisitos relativos aos trilhos;
estratégia de componentes removíveis;
peso instalado;
ambiente operacional;
quantidade de produção prevista;
custo-alvo.
É aqui que a disciplina Conceção CAD para Fabrico começa a compensar o investimento. Quanto mais precisa for a definição da intenção de projeto antes do congelamento da geometria, menos surpresas dispendiosas surgirão após o corte da primeira chapa.
“Placa-mãe ATX” não é suficiente.
Também não é “suporta quatro GPUs”.”
Os números de referência reais são mais precisos do que os nomes das categorias, porque os componentes reais têm conectores, dissipadores de calor, saídas de cabos, suportes, tolerâncias de fabrico e pequenas saliências incómodas que os envelopes CAD simplificados muitas vezes ignoram.
Um componente pode, tecnicamente, encaixar-se, mas o seu cabo de alimentação não pode ser instalado.
Isso significa, mesmo assim, que não serve.
Fase 2: Transformar um modelo CAD num projeto passível de fabrico
É aqui que a intenção da engenharia se cruza com a física da fábrica.
Num projeto de chaparia, o DFM deve analisar aspetos como:
ferramentas de dobragem disponíveis;
raio de curvatura interno;
dedução por curvatura;
distância entre o orifício e a curva;
comprimento mínimo da flange;
alívio nos cantos;
geometria da bainha;
acesso para inserção de hardware;
furos escareados;
acesso para soldadura;
deformação da soldadura;
requisitos de retificação;
espessura do revestimento;
máscara;
superfícies de ligação à terra;
sequência de montagem;
acumulação de tolerâncias.
Eis uma opinião pouco popular no nosso setor: dizer ao fornecedor para “fabricar exatamente o que está no CAD” é, muitas vezes, uma má forma de desenvolver um protótipo de produção.
Parece errado?
Não é.
Um fornecedor que copie cegamente todos os raios, tolerâncias, flanges, posições dos orifícios e suportes pode produzir algo visualmente fiel ao CAD, ignorando completamente se esses detalhes fazem sentido para a produção em série.
A melhor abordagem é o desafio controlado.
Se o fabricante detetar um orifício demasiado próximo de uma curva, pergunte se é possível deslocá-lo. Se um suporte maquinado puder ser substituído por uma peça de chapa metálica moldada, discuta essa possibilidade. Se não houver qualquer justificação funcional para que uma tolerância seja de ±0,05 mm, questione-a.
Mas há um limite.
O fabricante nunca deve “corrigir” o projeto sem dar a conhecer essa alteração.
Qualquer alteração proposta deve ser documentada, explicada, sujeita a controlo de revisões e aprovada antes da fabricação.
Isso é colaboração.
A modificação silenciosa não é isso.
As tolerâncias apertadas podem prejudicar a qualidade de um protótipo
Os engenheiros gostam de precisão.
As fábricas cobram por isso.
Esses dois factos têm de se verificar numa fase inicial.
Uma tolerância que controle o alinhamento da PCIe, a montagem da placa de circuito impresso, o encaixe dos trilhos, o posicionamento dos conectores ou uma interface de acoplamento pode exigir um controlo muito rigoroso.
Uma flange oculta que flutua no interior de um invólucro pode não o fazer.
A aplicação de tolerâncias restritas a todas as dimensões pode implicar inspeções desnecessárias, dispositivos de fixação adicionais, um processo de conformação mais lento, mais retrabalho e taxas de rejeição mais elevadas, sem que isso melhore o sistema montado.
A engenharia de produção não consiste em tornar todas as dimensões o mais precisas possível.
Trata-se de controlar as dimensões que importam.
Fase 3: Escolher o processo de prototipagem com base na questão
Nem todos os protótipos requerem o mesmo processo.
Pode ser impressa em 3D uma maquete aproximada da embalagem.
Um suporte estrutural pode ser usinado por CNC.
A estrutura de um servidor de pré-produção pode necessitar de corte a laser, conformação em prensa-dobra, ferragens PEM, soldadura, esmerilagem, revestimento e montagem, recorrendo a processos semelhantes aos da linha de produção prevista.
Utilize uma geometria interna precisa e características de montagem reais.
É preciso aprovar a aparência?
Tenha em conta o acabamento pretendido, a textura do revestimento, a cor, os elementos de fixação visíveis, as folgas entre os painéis e o processo de marcação.
É necessário aprovar a produção?
Agora, o processo de fabrico deve assemelhar-se suficientemente à produção para que a amostra reflita um comportamento realista do processo.
Essa distinção passa-se frequentemente despercebida.
Um protótipo de alumínio com um acabamento magnífico não prova, por si só, que uma versão posterior em chapa metálica, dobrada e soldada, tenha um comportamento idêntico.
Comparação de processos de protótipos
Método do protótipo
Ideal para
Principal vantagem
Principal limitação
Impressão 3D
Corte, ergonomia, ajuste básico
Iteração muito rápida
Resistência e comportamento de fabrico diferentes
Maquinação CNC
Peças de precisão, suportes, geometria funcional
Elevada precisão dimensional
Pode não refletir a economia da produção
Corte a laser + prensa-dobra
Chassis, painéis, suportes, caixas
Comportamento semelhante ao da chapa metálica utilizada na produção
É necessário compreender a variação da curvatura
Ferramentas flexíveis / dispositivos de fixação temporários
Quantidades-piloto
Testa a repetibilidade sem a necessidade de um investimento total em ferramentas
Custo adicional de instalação
Fabricação orientada para a produção
Validação final de engenharia
Representação mais próxima das partes do volume
É necessário mais tempo e um maior controlo técnico
O protótipo mais barato nem sempre é a decisão de desenvolvimento mais económica.
Se uma amostra $300 não conseguisse responder à questão que determina uma decisão de produção $100 000, teria sido dispendiosa.
Um modelo CAD concluído pode ainda esconder um erro de seis dígitos
Recentemente, deparei-me com uma história contada por um engenheiro sénior de design automóvel que me marcou.
Ele tinha concebido um grande componente exterior moldado por injeção com mais de uma centena de nervuras de reforço. O projeto em CAD parecia estar concluído. Tinha sido realizada uma análise de fluxo de moldagem. O conjunto de ferramentas tinha sido aprovado.
Foi então que chegaram as primeiras peças moldadas.
Marcas de afundamento.
Muitos.
As junções entre as nervuras e a parede apresentavam um aumento da espessura efetiva do material suficiente para criar defeitos visíveis na superfície exterior. O problema não podia ser simplesmente resolvido com um polimento e, segundo consta, a ferramenta não dispunha de aço suficiente para uma correção fácil.
O resultado foi, aproximadamente, $100 000 em ferramentas de substituição e mais 16 semanas de atraso.
Essa história diz respeito à moldagem por injeção, e não à produção de chassis em chapa metálica, mas a lição aplica-se na perfeição.
Um modelo CAD pode estar dimensionalmente completo, mas ainda assim não estar pronto para a produção.
O computador só sabe o que o utilizador modelou.
Não sabe automaticamente o que o processo lhe irá fazer.
Fase 4: Construir o primeiro protótipo para identificar problemas
Um primeiro protótipo deve ser encarado como um exercício de investigação de engenharia.
Ataca-o.
Não o admires.
No caso de um chassis personalizado, monte-o com a placa-mãe real, a GPU efetiva, a fonte de alimentação de produção, as ventoinhas previstas, as bandejas para unidades, os cabos, o backplane, os trilhos, os suportes, os interruptores e os conectores, sempre que esses componentes estiverem disponíveis.
Depois, testa os pormenores menos agradáveis.
Ajuste dos componentes
Os espaçadores da placa-mãe estão alinhados?
A porta de E/S traseira está alinhada?
Os suportes da GPU encaixam-se corretamente?
Existe espaço suficiente para a curvatura do cabo?
É possível inserir o conector da fonte de alimentação?
Os suportes das rodas de transmissão encaixam-se suavemente?
Montagem
O que se coloca primeiro?
Será que um técnico consegue aceder a todos os parafusos?
É possível segurar uma porca enquanto se aperta o parafuso?
É possível remover a placa de ventilação depois de instalar a placa-mãe?
É possível retirar a GPU sem remover componentes que não estejam relacionados?
Estrutura
A capa é flexível?
Uma GPU de alto desempenho necessita de retenção adicional?
O chassis torce-se quando é levantado?
Os trilhos suportam corretamente o compartimento carregado?
As áreas soldadas provocam deformações nas interfaces adjacentes?
Arrefecimento
Os percursos de admissão e de escape estão desobstruídos?
Os cabos estão a bloquear as ventoinhas?
Será que as gaiolas de transmissão estão a criar resistência desnecessária?
Os gases de escape quentes estão a ser recirculados?
O filtro provoca uma queda de pressão excessiva?
Capacidade de manutenção
Um técnico de campo consegue substituir a fonte de alimentação rapidamente?
É possível remover as ventoinhas avariadas sem desmontar o servidor?
É possível aceder logicamente a unidades, cartões, filtros e cabos?
É aqui que um protótipo justifica o seu custo.
Deteta pressupostos errados enquanto a quantidade afetada ainda é um.
Etapa 5: Não aprove o protótipo com base em fotografias
Isto acontece com mais frequência do que os fornecedores gostariam de admitir.
As fotografias chegam por e-mail.
O chassis parece estar em bom estado.
O departamento de compras responde: “Aprovado.”
Não tão depressa.
Uma fotografia não permite saber se os espaçadores da placa estão deslocados 1 mm, se um cabo da GPU encosta na tampa, se é possível aceder a um conector, se os orifícios dos trilhos se alinham com o chassis montado ou se a sequência de montagem requer três mãos e uma chave de fendas personalizada.
Um protótipo de produção deve ser montado e analisado como um sistema.
Essa abordagem torna-se ainda mais importante na computação de alta densidade, onde Desenvolvimento de protótipos de produção pode ser necessário verificar simultaneamente a compatibilidade com GPU, o cabeamento denso, a alimentação redundante, as paredes de ventilação, as restrições ao fluxo de ar, o hardware de arrefecimento líquido e o acesso para manutenção.
Uma interface pode acionar outras três.
É por isso que os testes ao sistema completo detetam o que a inspeção peça a peça não consegue detetar.
Fase 6: Considerar o acabamento como parte da engenharia
O revestimento a pó é aplicado após a conformação.
As suas consequências, porém, não.
A espessura do revestimento pode afetar:
orifícios roscados;
superfícies deslizantes;
fechos;
dobradiças;
espaços entre os painéis;
ferragens inseridas;
ligação à terra;
faces de encaixe;
aberturas dos conectores.
Um protótipo construído a partir de metal nu e cujo ajuste tenha sido aprovado pode comportar-se de forma diferente após o revestimento.
Por isso, especifique o acabamento definitivo com antecedência suficiente.
Se uma superfície tiver de permanecer eletricamente condutora, assinale o requisito de mascaramento.
Se a aparência for importante, defina as superfícies visíveis.
Se uma peça roscada tiver de ficar livre de obstruções, indique-o.
“Revestimento em pó preto” não constitui uma especificação completa do acabamento.
Fase 7: Passar do protótipo Rev A para um projeto de produção controlada
A maioria dos projetos personalizados sofre alterações após a primeira construção física.
Isso é normal.
A versão Rev A revela a existência de interferência.
A versão B altera a posição de um conector.
A versão C altera o suporte.
O Rev. D ajusta a parede do ventilador.
Os problemas começam quando essas alterações se encontram em conversas de e-mail, capturas de ecrã com anotações, mensagens de chat e nomes de ficheiros como:
final.step
final-new.step
final-new-2.step
final-new-2-use-this.step
That is not revision control.
Before production approval, the controlled package should align:
3D CAD;
2D drawings;
flat patterns where applicable;
material grade;
sheet thickness;
Lista de materiais;
hardware;
weld notes;
concluir;
masking instructions;
artwork and labels;
inspection points;
approved sample;
revision number.
The physical sample and digital manufacturing package must tell the same story.
Otherwise the factory may faithfully manufacture the wrong revision.
Stage 8: Understand What Sheet Metal Changes Between CAD and Reality
Tooling has an actual radius. Material batches vary. Bend deductions are process-dependent. Welding introduces heat. Large panels move. Hardware insertion creates local forces. Powder coat adds material.
That does not mean sheet metal is inaccurate.
It means the design should respect the process.
A smart factory builds its bend data from real machines, materials, thicknesses, and tooling rather than assuming that every theoretical CAD value behaves identically on the shop floor.
The CAD model is a definition.
The factory process creates the part.
Both have to agree.
Stage 9: Use the Production Prototype to Freeze Manufacturing Intent
The production prototype is different from an early engineering sample.
Its job is no longer simply to answer, “Does this concept work?”
It should answer:
Can we manufacture this configuration repeatedly using the intended materials, processes, hardware, finish, assembly method, and inspection criteria?
That is a much higher bar.
At this stage, quality starts overtaking pure speed as the dominant concern. In Protolabs’ survey, quality became the top priority as development moved toward production: 86% of respondents selected quality as a priority for ongoing production and 85% for short-term production.
That shift makes sense.
A prototype problem affects one sample.
A production problem multiplies.
Stage 10: Build a Pilot Before Assuming You Are Ready for Volume
One perfect prototype proves one thing:
Someone successfully made one.
It does not prove that 50, 500, or 5,000 units will behave the same way.
A pilot build starts exposing process variation.
Watch for:
bend consistency;
fixture repeatability;
welding distortion;
coating buildup;
hardware insertion quality;
worker interpretation;
assembly time;
cosmetic variation;
purchased-component consistency;
inspection bottlenecks.
This transition remains a major industrial pain point. Protolabs’ Innovation in Manufacturing 2026 report (opens in a new tab) reports that 97% of companies experience delays or failure in bringing products to market, identifying the move into scaled production as a major development challenge.
That number should make buyers slightly uncomfortable.
Ótimo.
Scaling deserves respect.
Why Procurement Needs to Be Involved Before the Prototype Is Finished
Prototype development is often treated as an engineering-only activity.
That can create a commercial surprise later.
Material choice, number of welded pieces, machining requirements, purchased hardware, cosmetic standards, inspection requirements, and tolerance strategy all influence cost.
Autodesk’s 2025 State of Design & Make research for product design and manufacturing (opens in a new tab) found that 35% of product-design and manufacturing leaders identified cost control as a top challenge, while 59% said lack of skilled talent was hindering growth. Sixty-four percent still expected future investment to increase.
So engineering cannot simply perfect a design and hand it to procurement with the instruction, “Now make it cheap.”
Cost is designed in.
A purchasing team should understand expected annual volume before prototype architecture freezes because volume changes which manufacturing methods make economic sense.
Five units and 5,000 units are different engineering problems.
Prototype Cost vs. Production Cost
A common sourcing mistake is optimizing the prototype quotation instead of the production system.
Suppose Supplier A offers a cheaper prototype because it uses more manual work, simplified tooling, or a temporary process.
Tudo bem.
That may be exactly what you need for Rev A.
But before approving production, ask:
Which prototype operations are temporary?
Which processes change at volume?
Will new tooling be required?
Will dimensional behavior change?
Will welded parts become stamped or formed parts?
Will manual hardware installation become automated?
Which tolerances become harder at scale?
What additional fixtures will production require?
Prototype cost should not be confused with production economics.
What Should a Buyer Send to the Manufacturer?
A supplier can only review what it knows.
For a serious custom chassis prototype, send enough information to eliminate guesswork.
A practical package includes:
Design Files
STEP or another neutral 3D CAD format;
controlled 2D drawings;
assembly drawing;
revision number.
Mechanical Requirements
material;
thickness;
general tolerance;
identified critical dimensions;
weld requirements;
PEM or other installed hardware;
finish and cosmetic zones.
Component Data
motherboard drawing;
GPU specifications;
Dimensões da fonte de alimentação;
configuração de armazenamento;
placa traseira;
fãs;
connectors;
cabos;
rails.
Commercial Inputs
prototype quantity;
pilot quantity;
initial production quantity;
volume anual previsto;
target delivery date;
destination market.
Quality Inputs
critical-to-quality dimensions;
inspection-report needs;
approved-sample procedure;
traceability requirements;
compliance documentation.
For buyers that need engineering support rather than pure build-to-print fabrication, a Custom Chassis Prototype program should also define who owns CAD changes, who approves revisions, what validation occurs before release, and how the approved prototype is transferred into repeat production.
The Supplier’s Questions Are Part of the Product
Buyers often judge manufacturers by how quickly they quote.
Sometimes that is backwards.
If a supplier receives a complex chassis drawing and immediately returns a price without asking anything about hardware, annual quantity, critical tolerances, coating, assembly, or end use, I get nervous.
Maybe the drawing is perfect.
Usually it is not.
The questions a manufacturer asks tell you whether the team is thinking about the eventual product or simply calculating laser time, bend count, material weight, and labor.
Useful questions sound like:
“Which dimensions control the PCB interface?”
“Does that surface really need this tolerance?”
“Is the prototype finish the production finish?”
“Can we move this hole away from the bend?”
“Do you need that bracket machined?”
“How will this GPU be supported during shipping?”
“Which revision should control production?”
Those questions may slow a quotation by a day.
They can save a project by months.
What a Production-Ready Prototype Should Prove
Before releasing the PO for volume production, I want the prototype to prove five things.
It fits.
The real components install without interference.
It assembles.
A technician can actually build it using sensible tools and a repeatable sequence.
It works.
Cooling, structural support, access, retention, and other functional requirements behave as intended.
It can be inspected.
The drawing identifies what matters and the factory has a practical method to measure it.
It can be repeated.
The manufacturing package, process, tooling, fixtures, finish, BOM, and revisions are stable enough that the next unit does not depend on someone’s memory.
That is the real finish line of CAD-to-prototype development.
Not a pretty rendering.
Not a perfect screenshot.
Not even one impressive sample.
A production prototype earns approval when the engineering team and the manufacturer can both explain how the next hundred will be made—and why they should come out the same.
FAQs
Em que consiste o processo de transformação do CAD em protótipo?
Resposta curta: It is the process of converting a CAD design into a physical sample through DFM review, process selection, fabrication, assembly, testing, and design revision.
The CAD file defines geometry, but manufacturing adds material behavior, tooling limits, tolerances, finishes, hardware, and assembly realities. A production-focused workflow addresses those issues before volume release.
Qual é a diferença entre um protótipo e um protótipo de produção?
Resposta curta: A prototype proves design ideas; a production prototype verifies that the near-final design can be manufactured, assembled, tested, and inspected using production-intent specifications.
Early prototypes may use temporary materials or processes. A production prototype should closely represent the final material, geometry, finish, interfaces, hardware, and manufacturing approach.
O DFM deve ser realizado antes ou depois do fabrico do protótipo?
Resposta curta: DFM should happen before prototype fabrication and continue after the prototype reveals new information.
Pre-prototype DFM catches known manufacturing risks cheaply. Physical validation then reveals issues that were difficult to predict in CAD, allowing the design to be refined before production.
Preciso de desenhos em CAD 3D e em 2D para o fabrico de protótipos?
Resposta curta: In most B2B manufacturing projects, yes. The 3D model defines geometry while the 2D drawing communicates manufacturing and inspection requirements.
A drawing can specify tolerances, material, finish, cosmetic surfaces, threads, installed hardware, critical dimensions, masking, inspection notes, and revision status that may not be obvious from the model alone.
Quantos protótipos são necessários antes do início da produção?
Resposta curta: There is no fixed number. The required iterations depend on product complexity, risk, design maturity, manufacturing process, and test results.
Simple enclosures may require one or two iterations. Dense server, GPU, thermal, structural, or high-interface projects can require several revisions before the manufacturing package stabilizes.
Por que é que um modelo CAD pode encaixar na perfeição, mas o protótipo físico não?
Resposta curta: Real materials and manufacturing processes introduce bend behavior, springback, welding distortion, coating thickness, tolerance accumulation, hardware variation, and assembly constraints.
CAD normally represents nominal geometry. Production creates physical variation, which is why tolerance strategy and real-hardware validation are necessary.
O processo de fabrico de protótipos pode diferir do da produção em série?
Resposta curta: Yes, especially during early development, but the differences should be understood before the prototype is approved for production.
Low-volume prototypes may use manual fabrication, CNC machining, or temporary fixtures. Final validation should confirm that any process changes planned for volume manufacturing do not alter fit, function, strength, appearance, or quality.
Quando é que um protótipo de chassis personalizado está pronto para a produção em série?
Resposta curta: It is ready when design revisions are frozen, real hardware has been validated, manufacturing requirements are documented, and a repeatable production process has been demonstrated.
For higher-risk projects, a pilot lot should follow prototype approval so bend consistency, coating, assembly, inspection, purchased hardware, and process variation can be checked across multiple units.
Mark Lee - Fundador e especialista em chassis para servidores (OEM/ODM)
Mark Lee é o fundador da ISTONECASE, com 20 anos de experiência no setor dos chassis para servidores. É especialista em soluções OEM/ODM para GPU e IA, chassis para montagem em rack, industriais, para montagem na parede, NAS, Mini-ITX e de múltiplos nós. A sua experiência apoia projetos de hardware personalizados para centros de dados, computação de IA, armazenamento empresarial, computação de ponta, redes e aplicações industriais.