ぜひ弊社まで サーバーシャーシ エンジニアおよび営業チーム
チャンネル登録者数24,000人
お客様の用途、シャーシの種類、ラックの高さ、マザーボード、GPU、ドライブベイ、電源、冷却システム、I/O、および注文数量をお知らせください。当社のエンジニアおよび営業チームが、お客様のプロジェクトに適した標準モデルまたはOEM/ODM構成をご提案いたします。.
CADモデルは完成しているように見えます。.
それは危険な場合があります。.
整然としたSTEPアセンブリ、美しく配置された部品、正確にモデリングされた曲げ加工、そして寸法がふんだんに盛り込まれた図面を見ると、設計作業の大部分はすでに完了しているかのような印象を受けがちです。しかし、カスタムサーバーシャーシ、産業用エンクロージャー、電子機器筐体、あるいはラックマウントシステムの場合、実際にはそうではないことがよくあります。.
仮想の形状が、金属、金型、コーティング、ケーブル、締結部品、熱、組立作業員、検査装置、そして生産上のばらつきといった要素と向き合う段階になって、ようやく困難な局面が始まる。.
業界のデータを見ると、エンジニアリングチームがスピードアップを迫られている理由がわかります。. プロトラブスの「製品開発の動向」に関する調査 (新しいタブで開く)は、767人のエンジニアとデザイナーを対象に調査を行い、製品開発の平均所要期間は約22ヶ月であると報告した。回答者の82%が、開発を加速させる方法を常に模索していると答え、65%は、競合他社に先んじるためには製品開発をさらに迅速化する必要があると述べた。.
スピードが重要です。.
しかし、高速なメタル加工と、迅速な製品開発は別物です。.
もしプロトタイプが短期間で完成したとしても、30分間の技術レビューで発見できたはずの10件の問題が露呈してしまったのであれば、そのプロジェクトは加速されたとは言えません。単に製造へと急がれたに過ぎないのです。.
本格的なCADから試作までのワークフローは、設計意図を実際の製品へと具現化すると同時に、不確実性を段階的に排除していきます。.
板金製シャーシのプロジェクトでは、作業の流れは多くの場合、次のようなものになります:
| ステージ | メイン出力 | あなたが証明しようとしていること | 典型的な故障 |
|---|---|---|---|
| 必要条件 | エンジニアリング入力パッケージ | 製品に求められる機能 | ハードウェアの欠落または要件の矛盾 |
| CADによる建築設計 | 3D機械設計 | コンポーネントは物理的に共存することができる | クリアランスまたはアクセス競合 |
| DFMレビュー | 製造可能な設計 | 製造工程では、その形状を再現することができる | 実現不可能な曲線、コストのかかる機能 |
| 試作の製作 | 実物サンプル | CADの想定は製造工程でも維持される | 曲げ、溶接、仕上げ、公差誤差 |
| アセンブリの検証 | すべての要素が配置されたプロトタイプ | 実際の部品がぴったりと収まり、組み立てることができます | ケーブル、工具、コネクタが合わない |
| 機能検証 | テスト対象システム | 構造、気流、およびサービス戦略に関する取り組み | 熱的または機械的な脆弱性 |
| 設計の改訂 | 管理対象の生産ファイル | 承認された変更はすべて記録されます | 古いリビジョンが本番環境に反映されました |
| パイロット版 | 小規模で繰り返し可能なバッチ | このプロセスは複数のユニットにまたがって動作します | サンプル間でばらつきが見られる |
| 製品版リリース | 承認済み製造パッケージ | サプライヤーは当該製品を再現できる | スケールアップ後の品質のばらつき |
その表から何が欠けているかに注目してください。.
“「STEPファイルを送信。受信ボックス。」”
それは製品開発ではありません。.
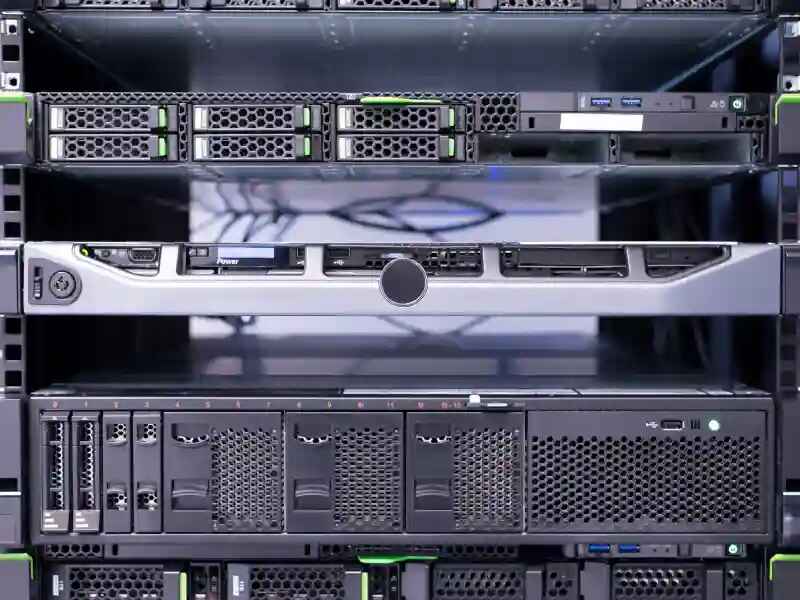
最初に考えるべき質問は、「シャーシはどのような外観にするべきか?」というものではないはずです。“
その中に何が入る必要があるのか尋ねてください。.
サーバー、ストレージ、GPU、通信機器、産業用PC、エッジコンピューティング、およびネットワークアプライアンスのプロジェクトにおいて、筐体エンジニアは以下の事項を把握しておく必要がある場合があります:
ここでこそ、規律ある 製造向けCAD設計 投資が回収され始める。形状の確定前に設計意図を正確に定義しておけば、最初のシートが切断された後に発生する予期せぬコストのかかるトラブルを最小限に抑えることができる。.
“「ATXマザーボード」だけでは不十分です。.
「4つのGPUに対応」というのも同様です。“
実際の部品番号は、カテゴリ名よりも優れています。なぜなら、実際の部品にはコネクタ、ヒートシンク、ケーブル出口、ブラケット、製造公差、そしてCADのエンベロープを単純化した図面ではしばしば無視されがちな、扱いにくい小さな突起物などが存在するからです。.
コンポーネント自体は技術的には取り付け可能であっても、その電源ケーブルを取り付けることができない場合があります。.
それでも、それは合わないということには変わりありません。.
こここそが、設計意図と製造現場の物理的現実が交わる地点である。.
板金プロジェクトにおいては、DFMでは次のような事項を検討すべきです:
この業界ではあまり受け入れられない意見ですが、サプライヤーにこう伝えるのは…… “「CADに描かれているものを正確に製造する」” これは、実用向けの試作機を開発する上で、あまり適した方法とは言えないことが多い。.
何かおかしいですか?
そうではありません。.
半径、公差、フランジ、穴の位置、ブラケットなどをすべて無批判に模倣するサプライヤーは、CAD図面と見た目は忠実に一致した製品を製造するかもしれませんが、それらの詳細が量産において理にかなっているかどうかを完全に無視してしまう可能性があります。.
より良いアプローチは、管理された挑戦です。.
製造元が、曲げ部から近すぎる位置に穴があると感じた場合は、その位置を変更できないか尋ねてみてください。機械加工されたブラケットを、成形された板金部品に置き換えることができる場合は、その可能性について話し合ってください。公差が機能上の理由なく±0.05 mmになっている場合は、その妥当性を問い直してください。.
しかし、そこには一線がある。.
メーカーは、決してこっそりと設計を「修正」してはならない。.
変更案については、すべて文書化し、説明を行い、改訂管理を施した上で、製造前に承認を得る必要があります。.
それこそがコラボレーションです。.
サイレントな変更はそうではありません。.
エンジニアは正確さを好む。.
工場では、その費用を請求しています。.
この2つの事実は、早い段階で結びつく必要がある。.
PCIeのアライメント、PCBの取り付け、レールの嵌合、コネクタの位置決め、あるいは嵌合インターフェースを規定する公差については、極めて厳密な管理が必要となる場合がある。.
筐体内部に浮いている隠れたフランジは、そうではない可能性があります。.
すべての寸法に厳格な公差を適用すると、組み立てられたシステムの性能が向上しないにもかかわらず、不必要な検査、余分な治具、成形速度の低下、手直しの増加、および不良率の上昇を招く恐れがあります。.
生産工学とは、あらゆる寸法を可能な限り正確にすることではありません。.
重要なのは、重要な要素を管理することなのです。.
すべての試作品に同じプロセスが必要というわけではありません。.
大まかなパッケージのモックアップは、3Dプリンターで出力されることもあるでしょう。.
構造用ブラケットは、CNC加工される場合があります。.
量産に近いサーバー筐体には、レーザー切断、プレスブレーキ成形、PEMハードウェア、溶接、研削、コーティング、および実際の製造工程に近いプロセスを用いた組立が必要となる場合があります。.
右 ラピッドプロトタイピングのプロセス それは、そのプロトタイプが何を教えることを意図しているかによります。.
質問という形で考えてみてください。.
簡略化したサンプルで十分かもしれません。.
正確な内部形状と実際の取付特性を用いてください。.
意図した仕上げ、コーティングの質感、色、目に見える留め具、パネルの隙間、およびブランディングの方法を適用してください。.
これで、製造プロセスは実際の生産プロセスに十分に近似されるため、試作品から現実的なプロセス挙動が確認できるようになるはずです。.
その違いは、いつも見過ごされがちです。.
美しく加工されたアルミニウム製の試作機があるからといって、後に作られる曲げ加工・溶接された板金製のバージョンが同じように動作するとは限らない。.
| プロトタイプ法 | 主な用途 | 主な利点 | 主な制限事項 |
|---|---|---|---|
| 3Dプリント | シルエット、人間工学、基本的なフィット感 | 非常に高速な反復処理 | 強度や製造特性の違い |
| CNC加工 | 精密部品、ブラケット、機能幾何学 | 高い寸法精度 | 実際の生産コストを反映していない可能性があります |
| レーザー切断+プレスブレーキ | シャーシ、パネル、ブラケット、筐体 | 実際の板金加工時の挙動に近い | 曲げのばらつきを理解しておく必要がある |
| ソフトツーリング/仮治具 | 試験生産量 | 多額の設備投資を必要とせずに、試験の再現性を確認できる | セットアップ費用の追加 |
| 量産向け製造 | 最終的な技術的検証 | 体積の構成要素を最もよく表したもの | さらなる時間と技術的な管理が必要である |
最も安価なプロトタイプが、必ずしも最もコスト効率の良い開発方針とは限らない。.
もし$300のサンプルが、$100,000の生産決定を左右する質問に答えられなかった場合、そのサンプルはコストがかかりすぎたことになる。.
最近、あるベテランの自動車設計エンジニアの話に出くわしたのだが、それが頭から離れない。.
彼は、100本以上の補強リブを備えた大型の外装用射出成形部品を設計していた。CADデータは完成しているように見えた。モールドフロー解析も実施済みだった。金型の承認も得ていた。.
そして、最初の成形品が届いた。.
へこみ跡。.
たくさんいます。.
リブと壁が接合する部分のフィレット部では、有効肉厚が増加し、外表面に目に見える欠陥が生じていた。この問題は単に研磨するだけでは解消できず、また、報告によると、この工具には容易な修正を行うのに十分な安全余裕のある鋼材が残っていなかったという。.
その結果は、おおよそ $100,000の金型交換費用と、さらに16週間の遅延.
その話は射出成形に関するもので、板金シャーシの製造に関するものではありませんが、そこから得られる教訓はそのまま当てはまります。.
CADモデルは、寸法的には完全であっても、製造上は不完全な場合がある。.
コンピューターは、あなたがモデル化したものしか認識しません。.
そのプロセスが自分にどのような影響を与えるか、自動的に把握できるわけではない。.
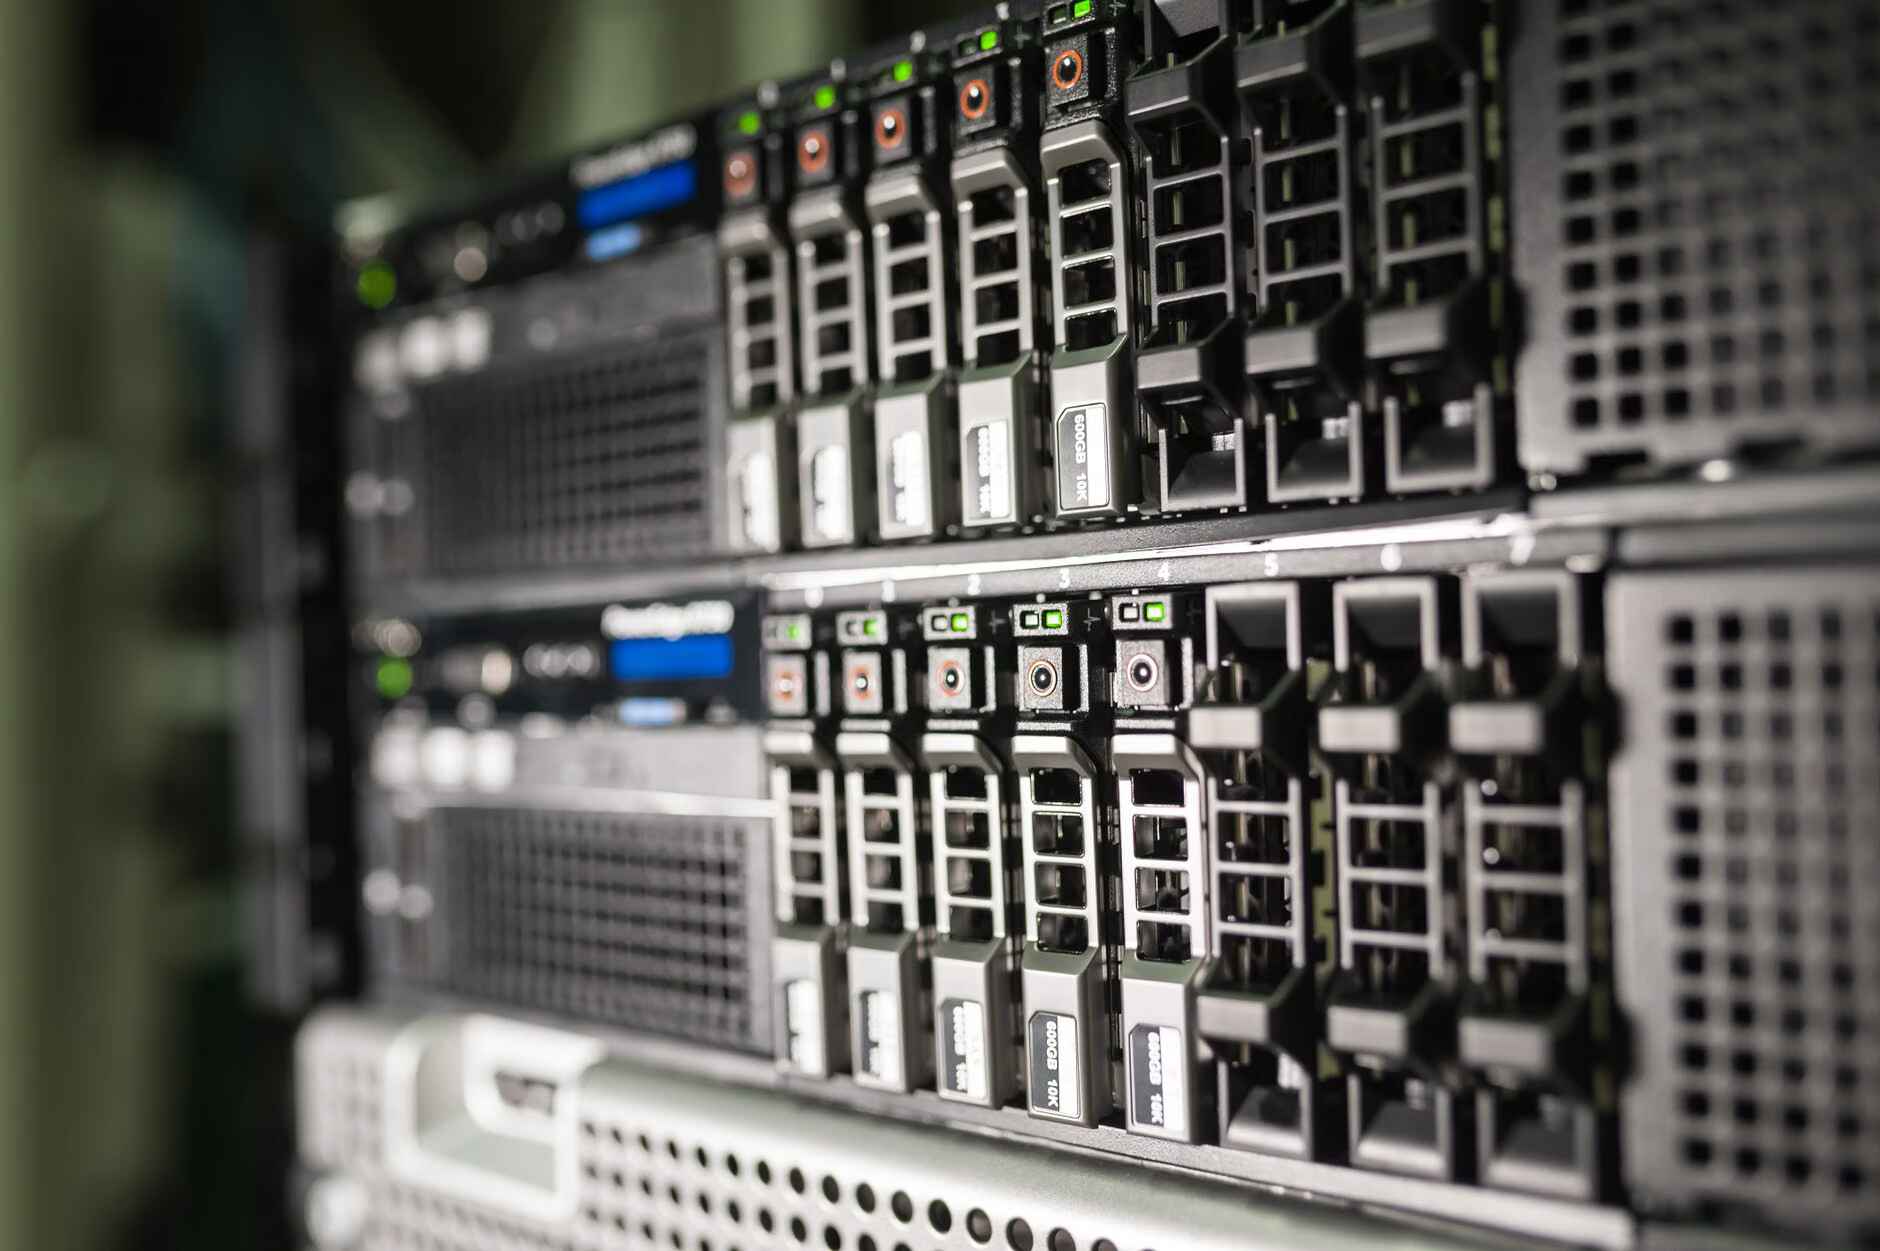
最初の試作機は、まるで技術的な検証作業であるかのように扱うべきだ。.
攻め込め。.
それを称賛してはいけません。.
カスタムシャーシの場合は、実際のマザーボード、実際のGPU、市販のPSU、使用する予定のファン、ドライブトレイ、ケーブル、バックプレーン、レール、ブラケット、スイッチ、およびコネクタなど、それらの部品が入手可能になり次第、順次組み込んでください。.
次に、細かい部分まで徹底的にテストしてください。.
ここでこそ、プロトタイプの価値が発揮されるのです。.
影響を受ける量がまだ1である段階で、誤った仮定を検出します。.
これは、サプライヤーが認めたがらないほど頻繁に起こっている。.
写真はメールで届きます。.
シャーシはすっきりとした印象だ。.
購買部門は、「承認済み」と回答している。“
ちょっと待って。.
写真だけでは、基板のスタンドオフが1mmずれているかどうか、GPUケーブルがカバーに干渉しているかどうか、コネクタに手が届くかどうか、レールの穴が組み込まれたシャーシと位置が合っているかどうか、あるいは組み立て手順に3つの手と特注のドライバーが必要かどうかといったことは判断できません。.
試作機は、システムとして組み立て、検証を行うべきである。.
そのアプローチは、高密度コンピューティングにおいてはさらに重要となります。そこでは、 量産向け試作機の開発 GPUの対応状況、高密度配線、冗長電源、ファン壁、気流の制限、水冷ハードウェア、および保守用アクセスを、同時に検証する必要がある場合があります。.
1つのインターフェースで、他の3つのインターフェースを動かすことができます。.
だからこそ、システム全体のテストを行うことで、部品ごとの検査では見落とされてしまう問題を発見できるのです。.
成形の後に粉体塗装が行われます。.
その結果はそうではない。.
塗膜の厚さは、以下の点に影響を与える可能性があります:
素地から製作され、適合が承認された試作品は、コーティングを施した後、挙動が異なる場合があります。.
ですから、実際の仕上げを早めに決めておきましょう。.
表面の導電性を維持する必要がある場合は、マスキングの要件に印を付けてください。.
外観が重要な場合は、目に見える面を指定してください。.
ねじ加工された部材にクリアランスを確保する必要がある場合は、その旨を明記してください。.
“「ブラックパウダーコート」は、完全な仕上げ仕様ではありません。.
カスタムプロジェクトの多くは、最初の試作を経て変更が加えられます。.
それは普通のことだよ。.
Rev Aでは干渉が確認された。.
Rev Bでは、コネクタの位置が変更されています。.
Rev Cでは、ブラケットが変更されています。.
D牧師がファンの壁を調整する。.
こうした変更が、次のようなメールのスレッド、マークアップされたスクリーンショット、チャットメッセージ、ファイル名の中に含まれていると、問題が生じます:
final.step
final-new.step
final-new-2.step
final-new-2-use-this.step
それはバージョン管理ではありません。.
製造承認の前に、管理対象パッケージは以下の要件を満たしている必要があります:
実物サンプルとデジタル製造パッケージは、同じメッセージを伝えなければならない。.
そうしないと、工場では誤ったリビジョンの製品を忠実に製造してしまう可能性があります。.
その実情は 板金試作製造 フラットシートがプレスブレーキに送られるとすぐに明らかになります。.
金属は曲がる。.
すると、それが元に戻る。.
金型には実際の半径があります。材料のロットごとにばらつきがあります。曲げ時の肉厚減量は加工方法によって異なります。溶接により熱が発生します。大型パネルは変形します。金具の挿入により局所的な力が生じます。粉体塗装により材料が追加されます。.
だからといって、板金加工が不正確だということにはなりません。.
つまり、設計はプロセスを尊重すべきだということです。.
スマートファクトリーでは、理論上のCAD値がすべて現場で同じように機能すると仮定するのではなく、実際の機械、材料、板厚、金型に基づいて曲げデータを構築します。.
CADモデルは定義そのものです。.
工場での製造工程を経て、その部品が作られます。.
双方が同意する必要があります。.
生産用プロトタイプは、初期のエンジニアリングサンプルとは異なります。.
その役割は、もはや単に「このコンセプトは機能するか?」という問いに答えることだけではない。“
次のように回答されるはずです:
この構成を、想定されている材料、工程、ハードウェア、仕上げ、組立方法、および検査基準を用いて、繰り返し製造することは可能でしょうか?
それははるかに高いハードルです。.
この段階では、純粋なスピードよりも品質が主要な関心事として重視され始めます。Protolabsの調査によると、開発が量産段階へと進むにつれて、品質が最優先事項となったとのことです: 回答者の86%が、継続的な生産における優先事項として「品質」を挙げ、85%が短期的な生産における優先事項として「品質」を挙げた。.
その変化は理にかなっている。.
プロトタイプ問題は、1つのサンプルに影響を及ぼします。.
生産上の問題が雪だるま式に増大している。.
ある完璧なプロトタイプが、あることを証明しています:
誰かが無事に一つ作り上げた。.
だからといって、50台、500台、あるいは5,000台が同じように動作するとは限らない。.
パイロット版の開発により、プロセスのばらつきが明らかになり始めた。.
注目すべき点:
この移行は、依然として産業界にとって大きな課題となっている。. プロトラブスの「製造におけるイノベーション 2026」レポート (新しいタブで開く)によると、97%社の企業が製品の市場投入において遅延や失敗を経験しており、量産への移行が開発上の大きな課題であると指摘している。.
その数字は、買い手にとって少し不安に感じられるはずだ。.
いいね。.
スケーリングには敬意を払うべきだ。.
プロトタイプ開発は、しばしばエンジニアリングだけの活動として扱われがちです。.
それが後々、予想外のビジネス上の展開を招く可能性がある。.
材料の選定、溶接部品の数、機械加工の要件、購入する金具、外観基準、検査要件、および公差戦略は、すべてコストに影響を与えます。.
オートデスクの 2025年版「デザイン&メイクの現状」調査:製品デザインと製造に関する調査 (新しいタブで開く)によると、 製品設計および製造分野のリーダー35%人が、コスト管理を最大の課題として挙げた, 一方で 59%は、熟練人材の不足が成長の妨げになっていると述べた. 。依然として64%が、今後の投資は増加すると予想していた。.
したがって、エンジニアリング部門は、単に設計を完成させてから調達部門に「さあ、安く作ってくれ」と指示するだけではいけない。“
コストは設計段階で考慮されています。.
調達チームは、プロトタイプのアーキテクチャが確定する前に、予想される年間生産量を把握しておくべきである。生産量によって、どの製造方法が経済的に妥当かが変わるからである。.
5ユニットと5,000ユニットでは、工学上の課題が異なります。.
調達においてよくある間違いは、量産システムではなく試作の見積もりを最適化してしまうことです。.
サプライヤーAが、手作業の割合を増やしたり、金型を簡素化したり、あるいは一時的な工程を採用したりすることで、より安価な試作品を提供すると仮定する。.
わかったよ。.
Rev Aには、まさにそれが必要なのかもしれません。.
しかし、生産を承認する前に、次の点を確認してください:
試作コストと量産の経済性を混同してはならない。.
サプライヤーは、自らが把握している情報についてのみ検討することができます。.
本格的な カスタムシャーシのプロトタイプ, 、推測の余地がないよう、十分な情報を提供してください。.
実用的なパッケージには、以下のものが含まれます:
単なる図面通りの製造ではなく、技術サポートを必要とする購入者にとっては、 カスタムシャーシのプロトタイプ また、このプログラムでは、CADの変更に対する責任者、改訂の承認者、リリース前に実施される検証内容、および承認された試作品を量産に移行する方法を明確に定義する必要があります。.
買い手は、メーカーの見積もり提示の速さを基準に評価することが多い。.
時には、その逆になることもあります。.
サプライヤーが複雑なシャーシの図面を受け取り、ハードウェア、年間発注数量、重要公差、コーティング、組み立て、あるいは最終用途について何も尋ねることなく、すぐに価格を提示してきた場合、私は不安になります。.
もしかすると、この絵は完璧なのかもしれない。.
通常はそうではありません。.
メーカーが投げかける質問からは、そのチームが最終的な製品を念頭に置いているのか、それとも単にレーザー加工時間、曲げ回数、材料重量、人件費を計算しているだけなのかがわかります。.
参考になる質問の例としては、次のようなものがあります:
“「PCBインターフェースを決定づける要因は何か?」”
“「その表面には、本当にこの公差が必要なのでしょうか?」”
“「試作品の仕上げは、量産の仕上げと同じですか?」”
“「この穴をカーブから少し離すことはできますか?」”
“「そのブラケット、機械加工が必要ですか?」”
“「このGPUは出荷時にどのようにサポートされるのでしょうか?」”
“「どの改訂版を基に生産を行うべきか?」”
そうした質問があると、見積もりの作成に1日ほど遅れが生じる可能性があります。.
プロジェクトの完了時期を数ヶ月早めることができる。.
量産向けの発注書を発行する前に、その試作品で次の5つの点を確認したいと考えています。.
ぴったりだ。.
実際のコンポーネントは、干渉することなく取り付けられます。.
組み立てられます。.
技術者であれば、適切な工具と再現性のある手順を用いれば、実際にそれを組み立てることができます。.
うまくいく。.
冷却、構造的支持、アクセス、保持、およびその他の機能要件は、意図したとおりに動作する。.
点検が可能です。.
この図面は重要な要素を明確にしており、工場ではそれを測定するための実用的な方法を採用しています。.
繰り返し行うことができます。.
製造パッケージ、工程、金型、治具、仕上げ、BOM、および改訂版は十分に安定しているため、次の製品の製造が誰かの記憶に依存することはありません。.
それこそが、CADから試作までの開発における真のゴールなのです。.
あまり見栄えのよくないレンダリングですね。.
完璧なスクリーンショットではありません。.
印象に残るサンプルは一つもありません。.
生産用試作機は、エンジニアリングチームと製造業者の双方が、次の100台をどのように製造するか、そしてなぜそれらが同じ仕上がりになるべきなのかを説明できたときに、承認を得ることになる。.
簡単な答え: これは、CAD設計を、DFMレビュー、工程選定、製造、組立、試験、および設計修正を経て、実物の試作品へと変換するプロセスです。.
CADファイルは形状を定義するものですが、製造の段階では、材料の挙動、工具の制限、公差、仕上げ、金具、および組立上の現実的な制約などが加わります。生産に重点を置いたワークフローでは、量産開始前にこれらの課題に対処します。.
簡単な答え: プロトタイプは設計コンセプトを実証するものであり、量産用プロトタイプは、ほぼ最終的な設計が、量産仕様に基づいて製造、組立、試験、および検査が可能であることを確認するものである。.
初期の試作品では、一時的な材料や製造工程が用いられる場合があります。量産用試作品は、最終製品と材料、形状、仕上げ、インターフェース、ハードウェア、および製造手法において、可能な限り忠実に再現されている必要があります。.
簡単な答え: DFMは試作の製作前に実施すべきであり、試作から新たな情報が得られた後も継続すべきである。.
試作前のDFM(製造性設計)により、既知の製造リスクを低コストで特定できます。その後、実物による検証を行うことで、CAD段階では予測が難しかった問題点が明らかになり、生産開始前に設計を改良することが可能になります。.
簡単な答え: ほとんどのB2B製造プロジェクトでは、その通りです。3Dモデルは形状を定義し、2D図面は製造および検査の要件を伝える役割を果たします。.
図面には、モデルだけでは明らかにならない公差、材質、仕上げ、外観面、ねじ、取り付け済み金具、重要寸法、マスキング、検査上の注意事項、および改訂状況などを明記することができます。.
簡単な答え: 決まった回数はありません。必要な反復回数は、製品の複雑さ、リスク、設計の成熟度、製造プロセス、および試験結果によって異なります。.
単純な筐体であれば、1~2回の修正で済む場合もあります。一方、サーバー、GPU、熱設計、構造設計、あるいはインターフェース数が多いプロジェクトでは、製造用パッケージが確定するまでに数回の修正が必要になることがあります。.
簡単な答え: 実際の材料や製造プロセスには、曲げ挙動、スプリングバック、溶接歪み、コーティングの厚さ、公差の累積、部品のばらつき、および組み立て上の制約などが伴います。.
CADは通常、公称形状を表しています。製造過程では物理的なばらつきが生じるため、公差戦略と実機による検証が必要となります。.
簡単な答え: はい、特に開発の初期段階ではそうですが、プロトタイプの量産承認を行う前に、その違いを把握しておく必要があります。.
少量のプロトタイプについては、手作業による製造、CNC加工、または仮の治具を使用する場合があります。最終検証では、量産に向けて計画されている工程の変更が、適合性、機能、強度、外観、または品質に影響を与えないことを確認する必要があります。.
簡単な答え: 設計の変更が確定し、実機による検証が完了し、製造要件が文書化され、再現性のある製造プロセスが実証された時点で、準備が整ったことになる。.
リスクの高いプロジェクトでは、プロトタイプの承認後にパイロットロットを製造し、複数のユニットにわたって、曲げの均一性、コーティング、組み立て、検査、購入部品、および工程のばらつきを確認できるようにすべきである。.
コメント