ぜひ弊社まで サーバーシャーシ エンジニアおよび営業チーム
チャンネル登録者数24,000人
お客様の用途、シャーシの種類、ラックの高さ、マザーボード、GPU、ドライブベイ、電源、冷却システム、I/O、および注文数量をお知らせください。当社のエンジニアおよび営業チームが、お客様のプロジェクトに適した標準モデルまたはOEM/ODM構成をご提案いたします。.
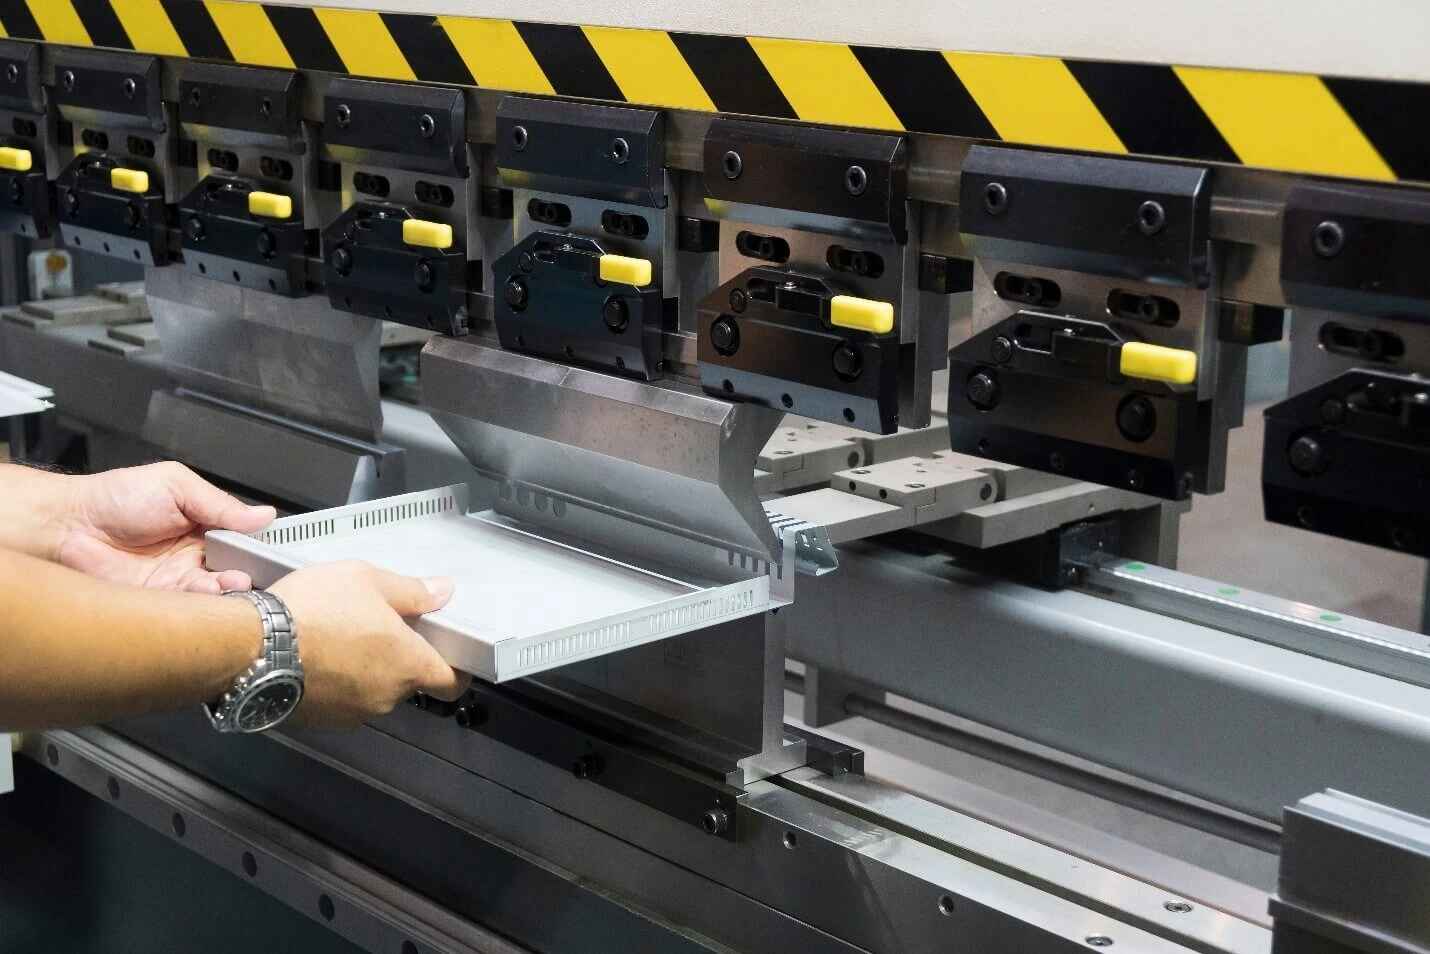
ピッキング 板金の厚さ サーバーシャーシの設計は、最初の試作機が組立ラインに届くまでは簡単そうに見えるものだ。.
0.8 mm? 1.0 mm? 1.2 mm? 「厚ければ厚いほど丈夫」だから、たぶん1.5 mmかな。“
それは間違った質問です。.
厚みこそがすべてを変える。.
1.0 mmから1.2 mmへの、一見些細な厚みの増加でも、材料消費量はわずか20%しか変化しない。しかし、それ以外の条件がすべて同じ平板の場合、基本的な平板理論によれば、およそa 曲げ剛性が72.8%増加した なぜなら、剛性は厚さの3乗に比例し、線形ではないからです。.
では、なぜシャーシの仕様は、今でも誰かがゲージチャートを指さしながら承認しているのでしょうか?
サーバーシャーシの板厚は、板厚そのものだけで決めることは決してありません。まず、荷重経路から検討します。具体的には、ラックイヤー、マザーボードトレイ、ドライブケージ、GPUサポート、電源ユニット、レール、ファンウォール、ケーブルによる荷重、輸送時の荷重、そしてそれらを接続する曲げ部などです。.
答えは、たいてい「すべてを分厚くする」ということではありません。“
それは 荷重が実際に加わる場所に材料を配置する.
ほとんどのラックマウント設計において、単一の サーバーシャーシに最適な板金の厚さ. パネルごとに役割が異なるため、すべての箇所で同じ厚さのパネルを使用すると、実際にたわむ部分を補強することなく、重量や製造コストが増加してしまう可能性があります。.
エンジニアリングの出発点として(普遍的な基準というわけではありませんが)、私は次のような範囲を検討するでしょう:
| シャーシエリア | 実用的な発射距離 | 私が確認すること |
|---|---|---|
| 化粧用トップカバー | 0.8~1.0 mmの鋼板 | パネルの振動、固定箇所、取り外しの頻度 |
| サイドパネル | 0.8~1.2 mmの鋼 | パネルのスパン、通気口、曲げ部、ネジの間隔 |
| マザーボードトレイ | 1.0~1.2 mmの鋼板 | スタンバイ時の負荷、CPUクーラーの負荷、平坦度 |
| メインシャーシの床面 | 1.0~1.5 mmの鋼板 | PSU、GPU、ドライブ、および輸送時の荷重 |
| フロント/リアの構造パネル | 1.0~1.5 mmの鋼板 | コネクタの負荷、ラックの位置合わせ、カットアウト密度 |
| ドライブケージ | 0.8~1.2 mmの鋼 | 駆動質量、振動、ホットスワップサイクル数 |
| GPU支持構造 | 1.2~2.0 mmの鋼製または補強構造 | GPUの質量、輸送衝撃、保持方法 |
| ラック用耳金具/取り付けブラケット | 1.5~2.0+ mmの鋼 | カンチレバー荷重、レールとの接合部、ラック取り付け |
| アルミニウム製シャーシパネル | 同等の鋼材に比べて厚いことが多い | 低弾性率、合金、曲げ部、リブ、締結部品 |
これらの数値は デザインの出発点, 、自動生成された仕様書ではありません。.
2つのリターンフランジが適切に配置された1.0 mmのパネルは、支持が不十分な1.5 mmのフラットパネルよりも優れた性能を発揮する場合があります。また、ビードや成形リブを備えた1.2 mmのマザーボードトレイは、特徴のないより厚いシートよりもはるかに高い剛性を発揮することもあります。.
だからこそ、CAD作業に入る前にシステム要件を定義しておくことをお勧めします。シャーシの寸法、マザーボード、GPU、ストレージ、電源構成、取り付け方法、輸送条件などは、当サイトの カスタムシャーシプロジェクトにおける主要な設計要件 誰かが部品に材料の厚さを割り当てる前に。.
ここからが議論の面白いところだ。.
MITの デザインの基礎 これにより、プレートの曲げ剛性に関する関係式が得られる:
D = Et³ / [12(1 − ν²)]
ここで:
重要な点は、 t³.
MITは、プレートの剛性が~に比例することを特に指摘している。 厚さの立方体 また、折り曲げた縁や盛り上がった部分によって、単に材料を大量に追加することなく、プレートを補強できることも指摘している。. MIT デザインの基礎 — 構造
幾何形状、材料、境界条件がすべて同じままである、単純化した比較を考えてみましょう:
| 厚さ | 相対物質質量 | 相対的なプレートの剛性 |
|---|---|---|
| 1.0 mm | 1.00× | 1.00× |
| 1.2 mm | 1.20× | 1.73× |
| 1.5 mm | 1.50× | 3.38× |
| 2.0 mm | 2.00× | 8.00× |
これはタイプミスではありません。.
から移動 1.0 mm から 1.2 mm への変更は、20% の板厚を増やすことになるが、理論上は板の曲げ剛性を約 72.8% 増加させる。.
~から 1.0 mmから1.5 mmに厚みを増すと、50%材の厚みが増加する一方で、プレートの剛性は元の値の約3.375倍に高まる.
もちろん、実際のサーバーシャーシは、孤立した数学的な平板というわけではありません。切り欠き、曲げ加工、スポット溶接、ネジ、PEMファスナー、通気用の穴、継ぎ目、取り付け境界など、これらすべてが結果に影響を与えます。.
しかし、この数学的な関係性は、シャーシ設計の論理において私が繰り返し目にするある事象を説明しています。つまり、メーカーにとって、金属を1ミリメートル増やす必要が必ずしもあるわけではないということです。時には、もう1ミリメートル 右成分で0.2 mm これで十分です。.
これは、買い手が理解しておくべき厳しい現実の一つです。.
板金技術者には他にも道具があります:
MITのプレート設計資料には、折り曲げられたエッジや盛り上がったプレート構造により、重量を大幅に増やすことなく剛性を高めることができると明記されている。.
ですから、誰かが「競合他社は1.2mmを使っているから、私たちも1.2mmにするべきだ」と言ってきたとき、私の答えは簡単です:
まずはその図形を見せてください。.
このことが、見積依頼(RFQ)において予想以上に多くの混乱を招いています。.
SPCCは板厚ではありません。.
JIS G 3141は、冷間圧延炭素鋼板およびストリップを規定しており、2017年に公表された規格本文では、SPCCを、固定された寸法ではなく、適用可能な厚さの範囲を持つ商用グレードとして定義している。そこに記載されている推奨標準厚さには、次のような値が含まれている。 0.8、0.9、1.0、1.2、1.4、1.6、1.8、および 2.0 mm.
その違いは重要です。.
“「SPCCシャーシ」という表現から、その材質のカテゴリーについて何かが推測できます。.
“「1.2 mm SPCC」という表記の方が、はるかに多くの情報を得られます。.
また、製造図面では、適用される材料仕様、公称厚さ、および許容厚さ公差を明記することで、さらに詳細な情報を提供すべきです。.
見積依頼書(RFQ)に単に「SPCC鋼製シャーシ」と記載されている場合、2社のサプライヤーが、質量や剛性が大きく異なる構造について、それぞれ正当な根拠に基づいて見積もりを提示する可能性があります。.
A 厚さ1.2 mmのアルミニウムパネルは、厚さ1.2 mmの鋼板と構造的に同等ではない.
MITの代表的な材料データによると、炭素鋼および低合金鋼のヤング率はおよそ 193~220 GPa, 一方、アルミニウム素材は約 68~79 GPa. 。同じ表には、以下の付近の密度の範囲が示されている。 鋼の場合:7.73~7.87 × 10³ kg/m³ そして アルミニウムの場合:2.66~2.89 × 10³ kg/m³. MITの材料弾性率および密度データ
それによって、興味深い技術的なトレードオフが生じます。.
鋼はヤング率で言えばアルミニウムの約3倍の剛性を持つが、アルミニウムの密度は鋼の約3分の1である。.
簡略化された板材の計算では、アルミニウム板の厚さはおよそ 鋼の1.4倍の厚さ 実際の合金や形状にもよりますが、同等の曲げ剛性を実現できます。厚みを増やしても、アルミニウム製の方が依然としてかなり軽量である可能性があります。.
これがその理由です アルミニウムシャーシの厚さ 鋼に慣れている人にとっては、しばしば過剰に見える。.
必ずしも過剰というわけではない。.
その材料の挙動は異なります。.
米国道路交通安全局(NHTSA)の構造研究プログラムも、現実を把握する上で有益な参考情報となっている。同局の軽量構造モデルに使用されているいくつかのアルミニウムグレードでは、およそ 密度 2,700 kg/m³、弾性率 71 GPa. NHTSA構造的対策研究プログラム
サーバーシャーシへの搭載が不均一です。.
だからこそ、私は囲いを負荷ゾーンごとに区切っているのです。.
ラックイヤーは小さく見えますが、とんでもない荷重に耐えることができます。.
設置時にシャーシが部分的に片持ち状態になると、レールが完全に嵌合する前に、前部の取り付け構造にかなりの曲げ応力が生じる可能性があります。また、設置作業を繰り返すと、ネジやスロット、曲げ部に摩耗が生じます。.
シャーシ全体を1.0 mmから1.5 mmに厚くするよりも、ラックイヤーをその部分だけ補強したい。.
床には、次のようなものが置かれることがよくあります:
底面に多数の穴が開けられた長い4Uシャーシは、たとえどちらも同じ1.0 mmの鋼板で作られている場合でも、コンパクトな1Uアプライアンスとは異なる挙動を示す。.
幅は重要です。.
曲がり角の位置も同様です。.
最新の加速器システムでは、シャーシの設計上の弱点がすぐに露呈してしまう。.
大型のPCIeカードは、単に静的な重量を加えるだけではありません。輸送時には加速度による負荷が発生し、その力はカードブラケット、マザーボードのスロット、および固定構造を介して作用する可能性があります。.
設計に高負荷のアクセラレータが含まれている場合、GPUの固定については、単なる付属品の選択ではなく、構造上の問題として扱うべきだと思います。これに関するガイドは GPU固定ブラケットがシステムの安定性をどのように向上させるか 板金部品を支える構造と並んで、保持形状がなぜ重要なのかを説明しています。.
厚みのあるシャーシに、脆弱なGPUブラケットが搭載されていても、そのGPUシステムは依然として脆弱なものだ。.
ストレージシャーシには、もう一つの問題があります。それは、重複するマスです。.
ハードディスクが1台なら、何とか対応できます。.
12、24、あるいは60のドライブは該当しません。.
ケージ本体、取り付けレール、バックプレーン支持部、およびシャーシの床面は、一体となった構造として機能しなければなりません。また、振動があると、過度なたわみはさらに好ましくなくなります。.
冗長化された電源ケージでは、比較的狭い後部開口部の周囲に集中した荷重がかかる可能性があります。.
大きな切り欠きにより、エンジニアが剛性を必要とする箇所から、正確に材料が除去されます。.
これが、図面を見ていない限り、「1.2 mmのシャーシ」という情報だけでは、私にはほとんど何も伝わらないもう一つの理由です。.
曖昧なゲージの仕様は、あまり好きではありません。.
その理由は、技術的な側面と同じくらい歴史的な側面にもよる。.
ゲージは、普遍的な物理単位ではありません。.
米国における鉄板・鋼板の規格表でさえ、ゲージ番号ごとに特定の物理的寸法が割り当てられています。以下に 合衆国法典第15編第206条, 例えば、米国標準軌のリストには次のように記載されています:
しかし、購入者は、市販の板金製品において、他の厚さ表記の慣例に遭遇することもあります。.
また、アルミニウムの場合、鋼鉄と同じ厚さ換算が自動的に適用されるわけではありません。.
したがって、もしRFQに次のように記載されている場合:
18ゲージのシャーシ
まだいくつか質問があります。.
どの素材ですか?
どのゲージ表記法ですか?
その数値は、母材の厚さを指しているのでしょうか?
どのような許容範囲が適用されますか?
海外での製造に関しては、もう少し明確な表現を好みます:
材質:SPCC、JIS G 3141
公称厚さ:1.2 mm
厚さの許容差:合意された材料仕様に準ずる
表面仕上げ:図面通り
そうすれば、誤解される可能性ははるかに低くなります。.
「単層構造」というのは、すっきりした印象を受けます。.
必ずしも効率的とは限りません。.
次のような4Uサーバーシャーシを想像してみてください:
その設計は、筐体全体を1.5 mmの板で製作するよりも、重要な部分において軽量かつ高剛性となる可能性があります。.
また、費用も安くなるかもしれません。.
材料の厚さは、金属の原材料価格以外にも影響を及ぼします。具体的には、以下の点に影響を与える可能性があります:
だからこそ、厚さは完全な カスタム金属筐体の開発プロセス 購買部門が独自に決定するのではなく、.
もうひとつ、よくある間違いがあります。.
あるエンジニアが、厚さ1.0 mmのパネルをモデル化しています。.
問題なさそうですね。.
そこで、熱工学の分野では、そのうちの60%を穿孔処理を施して対応しています。.
これで、構造が変わりました。.
大きなファン開口部、ハニカム構造の通気口、PCIeスロット、電源ユニットの窓、ケーブル用開口部、およびドライブベイにより、荷重を支える素材が除去されています。これらの開口部の周囲に残った連結部は、公称値であっても、ねじれたり振動したりする可能性があります。 サーバーシャーシの材質の厚さ 一度も変わらなかった。.
また、単に厚みを増すだけでは、別の問題が生じる可能性があります。それは、不必要な障害や、パッケージ設計上の妥協を招くことです。.
したがって、構造設計は、以下の点と調整を行う必要がある。 サーバーシャーシのフロントからバックへの気流設計 熱設計が始まる前に凍結されるのではなく。.
これは、ミリメートル単位のスペースが貴重な1Uおよび2Uシステムにおいて、さらに重要な意味を持ちます。.
私はもっと厳格な手順を踏んでいます。.
以下の質量と取り付け位置を記載してください:
シャーシの総重量だけに頼ってはいけません。.
支持点から400 mmの位置に集中して作用する4 kgの荷重は、構造部材の真上に位置する数キログラムの荷重よりも大きな影響を及ぼすことがある。.
各重量のある部品がどこで力を伝達しているかを確認してください。.
GPU → 固定ブラケット → 床?
PSU → リアケージ → サイドパネル?
ドライブケージ → クロスメンバー → シャーシフロア?
ラックシャーシ → レールブラケット → ラックポスト?
その経路を描画できない場合は、シートの厚さを確定する準備が整っていないことになります。.
大型のフラットパネルはたわみます。.
範囲を狭めれば、問題が解決しやすくなることがよくあります。.
厚さ1.0 mmの床板を1.5 mmに厚み増しする前に、成形リブ、クロスメンバー、あるいはリターンフランジを用いることで、より軽量に同じ問題を解決できるかどうかを検討すべきでしょう。.
以下の方法を用いて構造レビューを行ってください。 実際の製造形状, 、固体の長方形の板ではない。.
ファン、ドライブスロット、コネクタは重要です。.
PEMナット、ネジ、スタンドオフ、リベットは荷重を集中させます。.
パネル全体が過負荷状態に見えるようになるずっと前から、非常に薄い金属は締結部周辺で変形することがあります。.
設計上、曲げ、打ち抜き、溶接、組み立てが予測通りに実行できる必要があります。.
つまり、厚みの選定は、図面がすでに公開された後ではなく、DFMの段階で検討すべきである。.
ここで、理論と現実が結びつくのです。.
このサイトの CADから試作までのワークフロー すでに、量産への引き渡し前に、DFM、公差管理、試験、および修正の重要性が強調されています。まさにその段階で、板厚に関する仮定について検証を行うべきなのです。.
読み込んでください。.
持ち上げてください。.
ラックに収納して。.
そこにデータを入力してください。.
輸送上のリスクが懸念される場合は、船上試験を実施してください。.
カバーを繰り返し開けてください。.
レール、GPUブラケット、およびPSU開口部の周囲のたわみを測定してください。.
振動に注意してください。.
単に「適合する」だけの試作品は、構造上の妥当性が実証されていない。.
調達チームがこれを過小評価してしまうことがあるため、これについては独立したセクションを設ける価値がある。.
承認されたプロトタイプが以下を使用していると仮定します:
1.2 mm SPCC
その後、生産が開始され、材料の代替が行われることで、それが次のように変わります:
1.0 mm
材料の削減量はおよそ 厚さ16.7%.
しかし、簡略化されたt³プレート関係式に基づくと、相対曲げ剛性は次の値から低下する:
1.2³ = 1.728
宛先:
1.0³ = 1.000
それはおおよそ 1.2 mm厚のプレートと比較した際の曲げ剛性の42%による低減.
0.2 mmの寸法変化だけを見てしまう購入者は、構造的に何が起きたのかを見逃してしまう可能性があります。.
だからこそ、材料の厚さは管理図面やBOMの改訂版に記載されるべきなのです。生産上、変更が必要になった場合は、同様の手順を経て 生産前の設計変更管理プロセス その他の設計変更に使用される。.
“「機能的な変化はない」というのは、容認できる仮定ではない。.
それを証明してみせろ。.
本番環境向けのサーバーシャーシについては、図面や仕様書において、材料要件について誤解が生じにくいようにしたいと考えています。.
少なくとも、以下の点を特定してください:
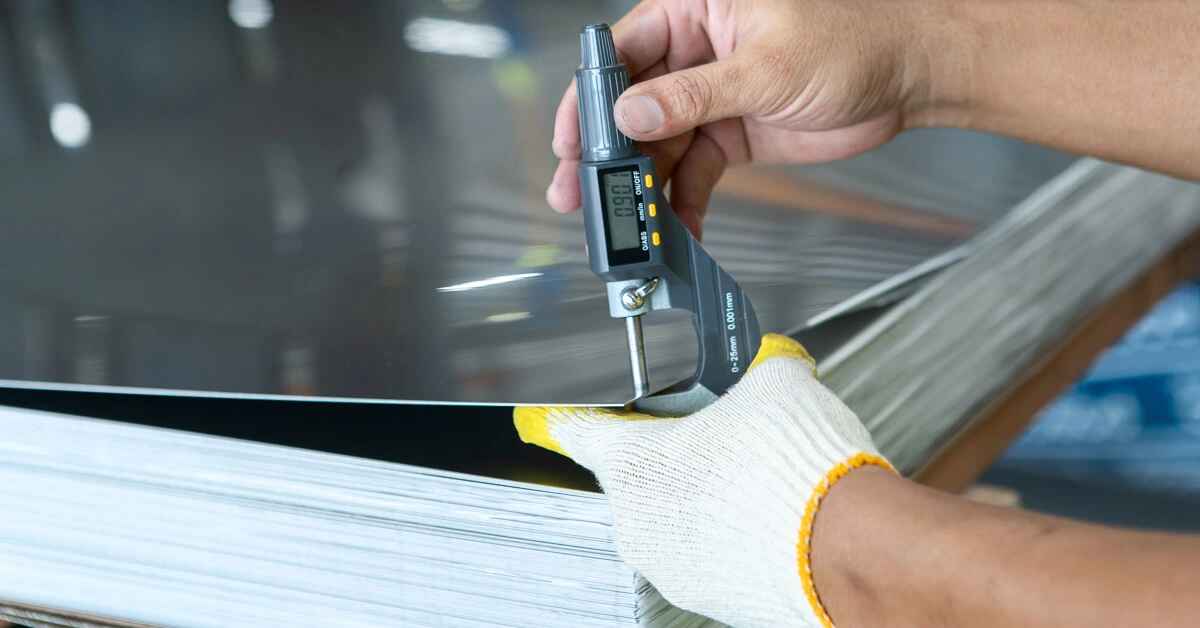
検査のため、厚さも測定可能である必要があります。.
入荷するシートの厚さが1.2 mmと指定されている場合、検査計画には、誰かが目視で「十分な厚さに見えるか」を判断するのではなく、明確に定義された合格基準を定める必要があります。“
それは当たり前のように聞こえますね。.
生産上のトラブルは、一見すると当たり前のように思えることから始まることがよくあります。.
普遍的な「魔法の数字」など存在しません。.
多くのスチール製サーバーシャーシでは、, 0.8~1.2 mmはカバーや二次パネルに適しており、1.0~1.5 mmはより構造的なシャーシ部材に適しています。また、ラック耳、重量のあるGPU、PSU、あるいは集中荷重がかかる箇所には、さらに厚い局所補強が適しています。.
ただし、これらはあくまで目安の範囲です。.
最終的な答えは、以下の要因によって決まります:
材料 + 形状 + スパン + 曲げ部 + 切り欠き + 荷重 + 取り付け + 締結具 + 製造 + 輸送。.
もし誰かが、そうした要素について尋ねもせずに板金の厚さについてアドバイスをしてきたとしたら、それは単なる当てずっぽうに過ぎません。.
時には、その推測が当たることもある。.
それを基に生産指示書を作成することはないでしょう。.
サーバーシャーシに最適な板厚とは、実際のパネルの形状、曲げ加工、切り欠きを考慮した上で、構造的剛性、コンポーネントの荷重、ラックへの取り付け、輸送、振動、製造および保守の要件を満たす最小の厚さのことです。そのため、多くの鋼製設計では、筐体全体に単一の板厚を使用するのではなく、複数の板厚を組み合わせています。.
一般的な初期値は、カバーや二次パネルでは約0.8~1.2 mm、局所的に荷重を支える構造物では1.2~2.0 mm以上となります。.
支持されていないスパンが短く、曲げやリブによって剛性が確保され、ハードウェアからの荷重が中程度であり、切り欠きによって過剰な材料が除去されず、さらにGPU、PSU、ラックインターフェースなどの重量のあるコンポーネントに対して必要に応じて別途構造的な補強が施されている場合、厚さ1.0 mmの鋼板は多くのサーバーシャーシのパネルとして十分な厚さとなります。.
他のシャーシで採用されているという理由だけで、1.0 mmを承認するつもりはありません。幾何学的形状と荷重伝達経路を検証する必要があります。.
厚さ1.0 mmの平板と幾何学的に同一の1.2 mmの平板を比較すると、従来の平板の剛性は厚さの3乗にほぼ比例するため、1.2 mmの平板の方が曲げ剛性が大幅に高くなる。 同じ単純化された材料および境界条件の仮定の下では、厚さを1.0 mmから1.2 mmに増やすことで、計算上の曲げ剛性はおよそ72.8%増加する。.
実際のシャーシの結果は、曲げ、穴、締結部品、リブ、および境界条件によって構造挙動が変化するため、異なるものとなります。.
サーバーシャーシ用のSPCC鋼の厚さは、SPCCの材質記号とは別個に選定する必要があります。これは、SPCCがJIS G 3141に基づく市販の冷間圧延鋼板の分類を示すものであり、特定の厚さを指すものではないためです。シャーシの設計者は、各パネルの構造的機能に応じて、必要な公称厚さを明確に指定する必要があります。.
一般的なシャーシの設計では、0.8、1.0、1.2、1.5など、生産に適した厚さのSPCCがいくつか使用されることがあります。.
アルミニウム製のシャーシの厚さは、鋼の厚さをそのまま流用して選定すべきではありません。アルミニウムは鋼に比べて密度が大幅に低い一方で、ヤング率もはるかに低いため、同等の構造性能を確保するには、通常、厚さ、形状、合金の選定、補強、および締結方法について異なる判断が必要となります。.
同じ簡略化された板曲げ剛性を得るためには、アルミニウムは明らかに厚みを増す必要があるかもしれませんが、それでもなお、重量面では大きなメリットがあります。.
海外で製造されるサーバーシャーシの板金厚さは、ゲージ番号によって厚さの基準が異なる場合があり、その結果、設計図面、サプライヤー、検査チームの間で回避可能な曖昧さが生じる可能性があるため、素材や適用規格とともに、ミリメートルなどの明確な物理的寸法として指定することが望ましい。.
ゲージは二次的な基準として残しておくことはできますが、製造上の厚さの定義としてそれだけを基準にするのは避けるべきだと思います。.
板金の厚さが増したからといって、必ずしも優れたサーバーシャーシになるとは限りません。なぜなら、厚さを過度に増やすと、材料の使用量、重量、曲げ応力、ひいては製造コストが増加する一方で、不適切な位置にある支持部、脆弱なラックイヤー、支持のない長いスパン、不十分なGPU固定、あるいは大きな通気口によって除去された構造用材料といった問題を改善する効果はほとんどないからです。.
適切な形状設計は、単に至る所に金属を追加するよりも、多くの場合、より効率的な解決策となります。.
シャーシのサプライヤーには、単に次のように記載された図面を送らないでください。 “「鋼製筐体」” または “「18ゲージ。」”
ハードウェアの荷重を定義します。構造ゾーンを特定します。材料を選定します。厚さをミリメートル単位で指定します。曲げ加工および穴あけ加工を確認します。アセンブリの試作を行います。その後、承認された構成をバージョン管理下に固定します。.
1U、2U、4U、GPU、ストレージ、または産業用ラックマウントシャーシのカスタム開発を行う場合は、マザーボードの図面、GPUおよびPSUの構成、ストレージのレイアウト、ラックの寸法、予想されるシステムの重量、および目標とする材料要件をメーカーに送付してください。.
金型製作や量産が始まる前に、エンジニアリングチームに板金の厚さを確認してもらうようにしてください。最初の生産ロットでたわみが生じ始めてからでは遅すぎます。.
コメント