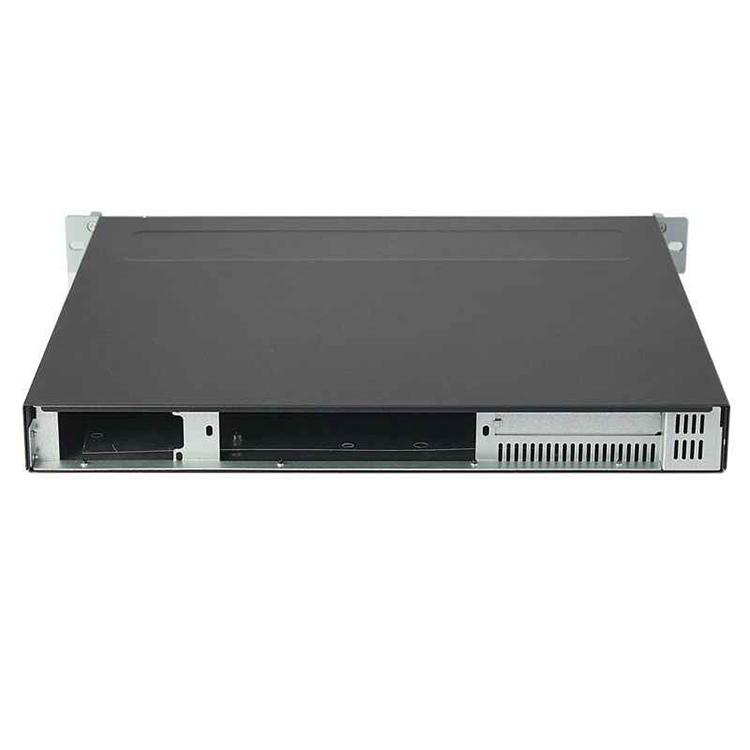
القطف سماكة الصفائح المعدنية يبدو تصميم هيكل الخادم أمرًا سهلاً إلى أن يصل النموذج الأولي الأول إلى منضدة التجميع.
0.8 ملم؟ 1.0 ملم؟ 1.2 ملم؟ ربما 1.5 ملم لأن “كلما زادت السماكة، زادت المتانة”.”
هذا سؤال غير صحيح.
السماكة تغير كل شيء.
إن الزيادة التي تبدو طفيفة من 1.0 ملم إلى 1.2 ملم لا تؤدي إلا إلى تغيير في استهلاك المواد بمقدار 20% فقط؛ ومع ذلك، بالنسبة للوحة المسطحة التي تتطابق في جميع النواحي الأخرى، تتنبأ النظرية الأساسية للوحات بحدوث تغيير يقارب زيادة قدرها 72.8% في صلابة الانحناء لأن الصلابة تتناسب مع مكعب السماكة، وليس بشكل خطي.
فلماذا لا تزال مواصفات الشاسيه تُعتمد من قبل شخص يشير إلى مخطط قياس؟
الجواب عادةً ما يكون “لا تجعل كل شيء أكثر سمكًا”.”
إنه ضع المادة في المكان الذي يوضع فيه الحمل فعليًّا.
ما هي سماكة الصفائح المعدنية التي ينبغي أن يُصنع منها هيكل الخادم؟
بالنسبة لمعظم تصميمات التثبيت على الرف، لا يوجد نموذج واحد أفضل سماكة للصفائح المعدنية لهيكل الخادم. تؤدي الألواح المختلفة وظائف مختلفة، لذا فإن استخدام سماكة واحدة في جميع الأماكن قد يؤدي إلى زيادة الوزن وتكلفة التصنيع دون معالجة الأجزاء التي تتعرض للانثناء فعليًّا.
كنقطة انطلاق هندسية — وليس كمعيار عام — سأبحث في نطاقات مثل هذه:
منطقة الهيكل
نطاق التشغيل العملي
الأمور التي سأتحقق منها
غطاء علوي تجميلي
فولاذ بسمك 0.8–1.0 مم
اهتزاز الألواح، ونقاط التثبيت، وتكرار الإزالة
الألواح الجانبية
فولاذ بسماكة 0.8–1.2 مم
امتداد الألواح، فتحات التهوية، الانحناءات، تباعد البراغي
صينية اللوحة الأم
فولاذ بسماكة 1.0–1.2 مم
أحمال التوازن، حمل مبرد وحدة المعالجة المركزية، التسطيح
أرضية الهيكل الرئيسي
فولاذ بسماكة 1.0–1.5 مم
أحمال وحدة تزويد الطاقة (PSU) ووحدة معالجة الرسومات (GPU) ومحرك الأقراص والشحن
الألواح الهيكلية الأمامية/الخلفية
فولاذ بسماكة 1.0–1.5 مم
أحمال الموصلات، ومحاذاة الحامل، وكثافة الفتحات
قفص المحرك
فولاذ بسماكة 0.8–1.2 مم
كتلة المحرك، والاهتزاز، ودورات التبديل السريع أثناء التشغيل
هيكل دعم وحدة معالجة الرسومات (GPU)
تصميم من الفولاذ أو مصفح بسمك يتراوح بين 1.2 و2.0 مم
كتلة وحدة معالجة الرسومات (GPU)، صدمة النقل، طريقة الاحتفاظ
أذنان الحامل / حوامل التثبيت
فولاذ بسماكة 1.5–2.0+ ملم
حمل الكابولي، واجهة السكة، التثبيت على حامل
ألواح الهيكل المصنوعة من الألومنيوم
غالبًا ما يكون أكثر سمكًا من الفولاذ المماثل
معامل مرونة منخفض، سبيكة، انحناءات، أضلاع، مثبتات
هذه الأرقام هي نقاط انطلاق التصميم, ، وليست مواصفات الإنتاج التلقائية.
قد تتفوق اللوحة التي يبلغ سمكها 1.0 مم والمزودة بحافتين عائدتين موضوعتين بشكل صحيح في الأداء على اللوحة المسطحة التي يبلغ سمكها 1.5 مم والتي لا تتمتع بدعم كافٍ. كما يمكن أن تكون صينية اللوحة الأم التي يبلغ سمكها 1.2 مم والمزودة بحواف بارزة أو أضلاع مشكلة أكثر صلابة بكثير من الصفيحة السميكة التي تفتقر إلى هذه الميزات.
ولهذا السبب أوصي بتحديد متطلبات النظام قبل البدء في تصميم CAD. يجب أن تكون أبعاد الهيكل، واللوحة الأم، ووحدات معالجة الرسومات (GPU)، ووحدات التخزين، وبنية الطاقة، وطريقة التثبيت، وظروف النقل قد تم تحديدها مسبقًا من خلال عملية مشابهة لتلك المتبعة في الموقع المدخلات التصميمية الرئيسية لمشروع هيكل مخصص قبل أن يقوم أحدهم بتحديد سماكات المواد للأجزاء.
الجانب الفيزيائي الذي غالبًا ما يغفل عنه المشترون: السُمك لا يزيد من الصلابة بشكل خطي
وهنا يصبح النقاش مثيرًا للاهتمام.
معهد ماساتشوستس للتكنولوجيا (MIT) أساسيات التصميم تُعطي العلاقة بين صلابة الانحناء واللوحة:
D = Et³ / [12(1 − ν²)]
حيث:
D = صلابة ثني الألواح
E = معامل يونغ
t = سماكة المادة
ν = معامل بواسون
الجزء المهم هو t³.
يشير معهد ماساتشوستس للتكنولوجيا (MIT) على وجه التحديد إلى أن صلابة الصفيحة تتناسب مع مكعب بسماكة كما يشير إلى أن الحواف المطوية والزخارف البارزة يمكن أن تزيد من صلابة الصفيحة دون الحاجة إلى إضافة كميات كبيرة من المادة. أساسيات التصميم في معهد ماساتشوستس للتكنولوجيا — الهياكل
لنفترض مقارنة مبسطة تظل فيها الهندسة والمواد وشروط الحدود دون تغيير:
السماكة
الكتلة النسبية للمادة
الصلابة النسبية للوحة
1.0 ملم
1.00×
1.00×
1.2 ملم
1.20×
1.73×
1.5 ملم
1.50×
3.38×
2.0 ملم
2.00×
8.00×
هذا ليس خطأً مطبعيًّا.
الانتقال من تؤدي الزيادة من 1.0 مم إلى 1.2 مم إلى زيادة سماكة 20%، لكنها تزيد نظريًّا من صلابة الانحناء للصفائح بنحو 72.8%.
الانتقال من تؤدي زيادة السماكة من 1.0 مم إلى 1.5 مم في مادة 50% إلى زيادة صلابة الصفيحة إلى حوالي 3.375 ضعف القيمة الأصلية.
وبالطبع، فإن هيكل الخادم الفعلي ليس مجرد صفيحة رياضية معزولة. فالفتحات، والانحناءات، واللحامات النقطية، والبراغي، ومثبتات PEM، والثقوب التهوية، والوصلات، وحدود التثبيت — كلها عوامل تؤثر على النتيجة.
لكن هذه العلاقة الحسابية تفسر أمرًا ألاحظه مرارًا وتكرارًا في منطق تصميم الهياكل: فالمصنع لا يحتاج بالضرورة إلى مليمتر إضافي من المعدن. وأحيانًا يكون مليمترًا آخر 0.2 ملم في المكون الأيمن هذا يكفي.
الهندسة يمكنها التغلب على السماكة
هذه إحدى الحقائق الصعبة التي يجب على المشترين فهمها.
ويستخدم مهندسو الصفائح المعدنية أدوات أخرى:
حواف العودة
الحواف المطوية
أضلاع منقوشة
حبيبات تقوية
أقسام القبعات
المقاطع الصندوقية
العوارض العرضية
ألواح التعزيز المحلية
مسافات بين الدعامات الأقصر غير المدعومة
نقاط تثبيت إضافية
تشير المواد الخاصة بتصميم الألواح الصادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) صراحةً إلى أن الحواف المطوية والخصائص البارزة في الألواح يمكن أن تزيد من الصلابة دون زيادة الوزن بشكل كبير.
لذا، عندما يقول لي أحدهم: “منافسنا يستخدم 1.2 ملم، لذا نحن بحاجة إلى 1.2 ملم”، يكون ردي بسيطًا:
أرني الهندسة أولاً.
سماكة فولاذ SPCC: الدرجة لا تحدد السماكة
وهذا يتسبب في قدر كبير ومثير للدهشة من الالتباس في طلبات عروض الأسعار.
SPCC ليس مقياساً للسمك.
تغطي المواصفة JIS G 3141 صفائح وشرائط الفولاذ الكربوني المُشكلة على البارد، ويُحدد نص المعيار المنشور لعام 2017 فئة SPCC باعتبارها فئة للاستخدام التجاري ذات نطاق سماكة قابل للتطبيق بدلاً من بُعد ثابت واحد. وتشمل السماكات القياسية المفضلة المدرجة في المعيار قيمًا مثل 0.8، 0.9، 1.0، 1.2، 1.4، 1.6، 1.8 و2.0 ملم.
هذا التمييز مهم.
“يُعطيني مصطلح ”هيكل SPCC» فكرة عن فئة المواد.
“عبارة ”1.2 مم SPCC» توفر لي معلومات أكثر بكثير.
وينبغي أن يذهب الرسم الإنتاجي إلى أبعد من ذلك من خلال تحديد مواصفات المواد المطبقة، والسماكة الاسمية، والتفاوت المسموح به في السماكة.
إذا كان طلب عرض الأسعار الخاص بك يقتصر على عبارة “هيكل فولاذي من نوع SPCC”، فيمكن لموردين اثنين أن يقدما، بشكل مشروع، عروض أسعار لهياكل تختلف اختلافًا كبيرًا من حيث الكتلة والصلابة.
لا ينبغي مقارنة SPCC وSGCC والألومنيوم بناءً على السماكة وحدها
A لوحة الألمنيوم التي يبلغ سمكها 1.2 ملم ليست مكافئة من الناحية الهيكلية للوحة الفولاذية التي يبلغ سمكها 1.2 ملم.
تشير بيانات المواد المرجعية الصادرة عن معهد ماساتشوستس للتكنولوجيا (MIT) إلى أن معامل يونغ للكربون/الفولاذ منخفض السبائك يبلغ حوالي 193–220 جيجاسكال, ، في حين تبلغ نسبة مواد الألومنيوم حوالي 68–79 جيجا باسكال. ويُبيّن الجدول نفسه نطاقات الكثافة حول 7.73–7.87 × 10³ كجم/م³ للفولاذ و 2.66–2.89 × 10³ كجم/م³ للألومنيوم. بيانات معامل المرونة والكثافة الخاصة بالمواد الصادرة عن معهد ماساتشوستس للتكنولوجيا (MIT)
وهذا يخلق مفاضلة هندسية مثيرة للاهتمام.
يبلغ معامل يونغ للفولاذ ما يقارب ثلاثة أضعاف معامل يونغ للألومنيوم، لكن كثافة الألومنيوم تبلغ تقريبًا ثلث كثافة الفولاذ.
في حساب مبسط للصفائح، قد يتعين أن يكون سمك الصفيحة الألومنيومية حوالي سمكها يبلغ 1.4 ضعف سمك الفولاذ للوصول إلى نفس صلابة الانحناء، اعتمادًا على السبائك الفعلية والتصميم الهندسي. وحتى بعد زيادة السماكة، قد تظل النسخة المصنوعة من الألومنيوم أخف وزنًا بشكل ملحوظ.
ولهذا السبب سماكة هيكل الألومنيوم غالبًا ما يبدو ذلك مبالغًا فيه لمن اعتاد على الفولاذ.
هذا ليس بالضرورة مبالغًا فيه.
تتصرف المادة بشكل مختلف.
يقدم برنامج أبحاث هياكل السيارات التابع للإدارة الوطنية لسلامة المرور على الطرق السريعة في الولايات المتحدة (NHTSA) اختبارًا واقعيًّا مفيدًا آخر: حيث تستخدم عدة درجات من الألومنيوم في نماذجها ذات الهياكل خفيفة الوزن ما يقارب كثافة تبلغ 2,700 كجم/م³ ومعامل مرونة يبلغ 71 جيجا باسكال. برنامج أبحاث التدابير الهيكلية التابع للإدارة الوطنية لسلامة المرور على الطرق السريعة (NHTSA)
الحالات التي يكون فيها سمك مادة هيكل الخادم عاملاً مهمًا بالفعل
هيكل الخادم غير محمل بشكل متساوٍ.
ولهذا السبب أقوم بتقسيم المساحة المغلقة إلى مناطق تحميل.
1. أذنان التثبيت وهيكل التثبيت الأمامي
تبدو أذنا الرف صغيرة الحجم، لكنها قادرة على تحمل أحمال ثقيلة.
إذا كان الهيكل معلقًا جزئيًا أثناء التركيب، فقد يتعرض هيكل التثبيت الأمامي لانحناء كبير قبل أن يتم تثبيت القضبان بشكل كامل. كما أن تكرار عملية التركيب يؤدي إلى إجهاد البراغي والشقوق والانحناءات.
أفضل تقوية أذن الترس محليًّا بدلاً من زيادة سماكة الهيكل بأكمله من 1.0 مم إلى 1.5 مم.
2. أرضية الهيكل
غالبًا ما تتحمل الأرضية:
مجموعات اللوحات الأم
حاملات بطاقات الرسوميات
مصادر الطاقة
أقفاص المحركات
حواجز المروحة
مجموعات الكابلات
الدعامات الداخلية
يختلف سلوك الهيكل الطويل مقاس 4U ذي اللوحة السفلية المثقبة بكثافة عن سلوك الجهاز المدمج مقاس 1U، حتى وإن كان كلاهما مصنوعين من فولاذ متطابق بسماكة 1.0 مم.
الامتداد مهم.
وكذلك أماكن وجود المنعطفات.
3. مناطق دعم وحدة معالجة الرسومات (GPU)
تكشف أنظمة التسريع الحديثة بسرعة عن نقاط الضعف في تصميمات الهياكل.
لا تقتصر بطاقات PCIe الكبيرة على إضافة وزن ثابت فحسب. فعند الشحن، تنشأ أحمال تسارع، ويمكن أن تؤثر هذه القوى عبر حوامل البطاقات وفتحات اللوحة الأم وهياكل التثبيت.
إذا كان التصميم يتضمن مُسرِّعات ثقيلة، فسأعتبر تثبيت وحدة معالجة الرسومات (GPU) مشكلة هيكلية، وليس مجرد قرار يتعلق بالملحقات. الدليل ذو الصلة حول كيف تعمل حوامل تثبيت وحدة معالجة الرسومات (GPU) على تحسين استقرار النظام يشرح أهمية الشكل الهندسي لحامل التثبيت إلى جانب الصفائح المعدنية التي يحملها.
إن جهازًا ذو معالج رسومي ضعيف، حتى لو كان مزودًا بهيكل قوي، يظل نظامًا ضعيفًا من حيث الأداء الرسومي.
4. أقفاص المحركات
تشكل هياكل التخزين مشكلة أخرى: التكرار في الكتلة.
يمكن التعامل مع محرك أقراص صلب واحد.
أما اثنا عشر أو أربعة وعشرون أو ستون محركًا، فليست كذلك.
يجب أن يعمل القفص نفسه، وقضبان التثبيت، ودعامة اللوحة الخلفية، وأرضية الهيكل كهيكل واحد متكامل. كما أن الاهتزاز يجعل المرونة المفرطة خيارًا أقل جاذبية.
5. مناطق تركيب وحدات التغذية الكهربائية (PSU)
قد يؤدي وجود حاوية إضافية لمصدر الطاقة إلى تركز الأحمال حول فتحة خلفية صغيرة نسبيًا.
تُزيل الفتحات الكبيرة المواد من الأماكن التي يحتاج فيها المهندسون أحيانًا إلى الصلابة بالضبط.
وهذا سبب آخر يجعل عبارة “هيكل 1.2 ملم” لا تعني لي شيئًا تقريبًا ما لم أكن قد رأيت الرسم.
توقفوا عن تحديد سماكة الصفائح المعدنية لهيكل الخادم بناءً على المقياس وحده
أنا لا أحب المواصفات الغامضة الخاصة بالمقاييس.
والسبب تاريخي بقدر ما هو تقني.
الجاوج ليست وحدة قياس فيزيائية عالمية.
حتى الجدول القانوني الأمريكي الخاص بالصفائح والألواح الحديدية والصلبية يحدد أبعادًا مادية محددة لكل رقم من أرقام السماكة. بموجب المادة 206 من الباب 15 من قانون الولايات المتحدة, ، على سبيل المثال، تضم قائمة «U.S. Standard Gauge» ما يلي:
لكن قد يواجه المشترون معايير قياس أخرى في مجال الصفائح المعدنية التجارية.
كما أن الألومنيوم لا يخضع تلقائيًا لنفس معادلة تحويل السماكة التي ينطبق عليها الفولاذ.
لذا، إذا نص طلب عرض الأسعار على ما يلي:
هيكل من عيار 18
لا تزال لديّ بعض الأسئلة.
أي مادة؟
أي نظام قياس يُقصد؟
هل يشير هذا الرقم إلى سماكة المعدن غير الثمين؟
ما هو الحد المسموح به؟
أما بالنسبة للتصنيع الدولي، فأنا أفضّل صيغة أكثر وضوحًا:
المادة: SPCC، JIS G 3141 السماكة الاسمية: 1.2 مم تفاوت السماكة: وفقًا لمواصفات المواد المتفق عليها تشطيب السطح: وفقًا للرسم
هذا الأمر يصعب جدًّا إساءة فهمه.
استخدام سماكات مختلفة للصفائح المعدنية داخل الهيكل نفسه
يبدو البناء ذو السماكة الواحدة أنيقًا.
وهذا ليس دائمًا فعالاً.
تخيل هيكل خادم بحجم 4U حيث:
الغطاء العلوي = 0.8 مم
الجدران الجانبية = 1.0 مم
الطابق الرئيسي = 1.2 ملم
سماكة وحدة معالجة الرسومات (GPU) = 1.5 مم
أذنان الحامل = 2.0 مم
قد يكون هذا التصميم أخف وزنًا وأكثر صلابة في الأماكن المهمة مقارنة بصنع الهيكل بأكمله من صفائح سماكتها 1.5 ملم.
وقد تكون تكلفتها أقل أيضًا.
لا تؤثر سماكة المادة على سعر المعدن الخام فحسب، بل يمكن أن تؤثر أيضًا على:
قوة اللكم
مدة القطع بالليزر
قوة الانحناء
أدنى نصف قطر انحناء عملي
اختيار الأدوات
اختيار أدوات التثبيت
اللحام النقطي
وزن الشحن
مناولة التجميع
التسطيح
المظهر التجميلي
ولهذا السبب، فإن السماكة تنتمي إلى الجزء الكامل من عملية تطوير العلب المعدنية المخصصة بدلاً من أن يتم تحديد ذلك بشكل مستقل من قِبل قسم المشتريات.
يمكن أن تؤدي التهوية إلى إضعاف صلابة الألواح بشكل خفي
وهذا خطأ شائع آخر.
يقوم مهندس بإنشاء نموذج لوح صلب بسمك 1.0 مم.
يبدو جيدًا.
ثم تغطي الهندسة الحرارية جزءًا منه يبلغ 60% مع ثقوب.
الآن أصبح لديك هيكل مختلف.
تُزيل فتحات المراوح الكبيرة، وفتحات التهوية على شكل خلية النحل، وفتحات PCIe، ونوافذ وحدة تزويد الطاقة (PSU)، وفتحات الكابلات، وحجرات محركات الأقراص، المواد الحاملة للوزن. وقد تتعرض الأربطة المتبقية حول تلك الفتحات للالتواء أو الاهتزاز حتى لو كان سمك مادة هيكل الخادم لم يتغير أبدًا.
وقد تؤدي مجرد زيادة السُمك إلى مشكلة أخرى: عوائق غير ضرورية أو تنازلات في التصميم.
ويكتسب هذا الأمر أهمية أكبر في الأنظمة ذات الحجم 1U و2U، حيث تُعد كل مليمتر مكلفًا.
طريقة أفضل لاختيار سماكة الصفائح المعدنية
أنا أتبع تسلسلاً أكثر انضباطاً بكثير.
الخطوة 1: تحديد كتلة الجهاز
اذكر الكتلة وموضع التثبيت لكل من:
اللوحة الأم
مبردات وحدة المعالجة المركزية
وحدات معالجة الرسومات
وحدات PSUs
محركات الأقراص الصلبة (HDD) / محركات الأقراص الصلبة ذات الحالة الصلبة (SSD)
اللوحات الخلفية
المعجبون
أجهزة التبريد السائل
القضبان
مجموعات الكابلات
لا تعتمد فقط على الوزن الإجمالي للهيكل.
قد يكون لحمل يبلغ وزنه 4 كجم، ومركّز على مسافة 400 ملم من دعامته، تأثير أكبر من عدة كيلوغرامات تقع مباشرة فوق أحد العناصر الإنشائية.
الخطوة 2: تحديد مسار التحميل
اسأل عن المكان الذي تنقل فيه كل مكون ثقيل القوة.
وحدة معالجة الرسومات (GPU) → حامل التثبيت → الأرضية؟
وحدة التغذية (PSU) → القفص الخلفي → الجدار الجانبي؟
قفص المحرك → العارضة العرضية → أرضية الهيكل؟
هيكل الرف → دعامات القضبان → أعمدة الرف؟
إذا لم تتمكن من رسم هذا المسار، فهذا يعني أنك لست مستعدًا لتحديد سماكة الصفيحة بشكل نهائي.
الخطوة 3: قياس المسافات غير المدعومة
تنثني الشاشات المسطحة الكبيرة.
إذا قللت من النطاق، فغالبًا ما تصبح المشكلة أسهل.
قبل تحويل لوح بسماكة 1.0 مم إلى لوح بسماكة 1.5 مم، أود أن أسأل عما إذا كان من الممكن حل المشكلة نفسها بوزن أقل باستخدام ضلع مقولب أو عارضة عرضية أو حافة عائدة.
الخطوة 4: أخذ الفتحات في الحسبان
قم بإجراء المراجعة الهيكلية باستخدام الهندسة الفعلية للإنتاج, ، وليس صفيحة مستطيلة صلبة.
المراوح وفتحات التهوية والموصلات أمور مهمة.
الخطوة 5: التحقق من أحمال أدوات التثبيت المحلية
تعمل الصواميل والمسامير والركائز والمسامير البرشامية من نوع PEM على تركيز الأحمال.
يمكن أن يتشوه المعدن الرقيق جدًّا حول عنصر التثبيت قبل أن تبدو اللوحة بأكملها وكأنها تتحمل حملاً زائداً بوقت طويل.
الخطوة 6: فحص عملية التصنيع
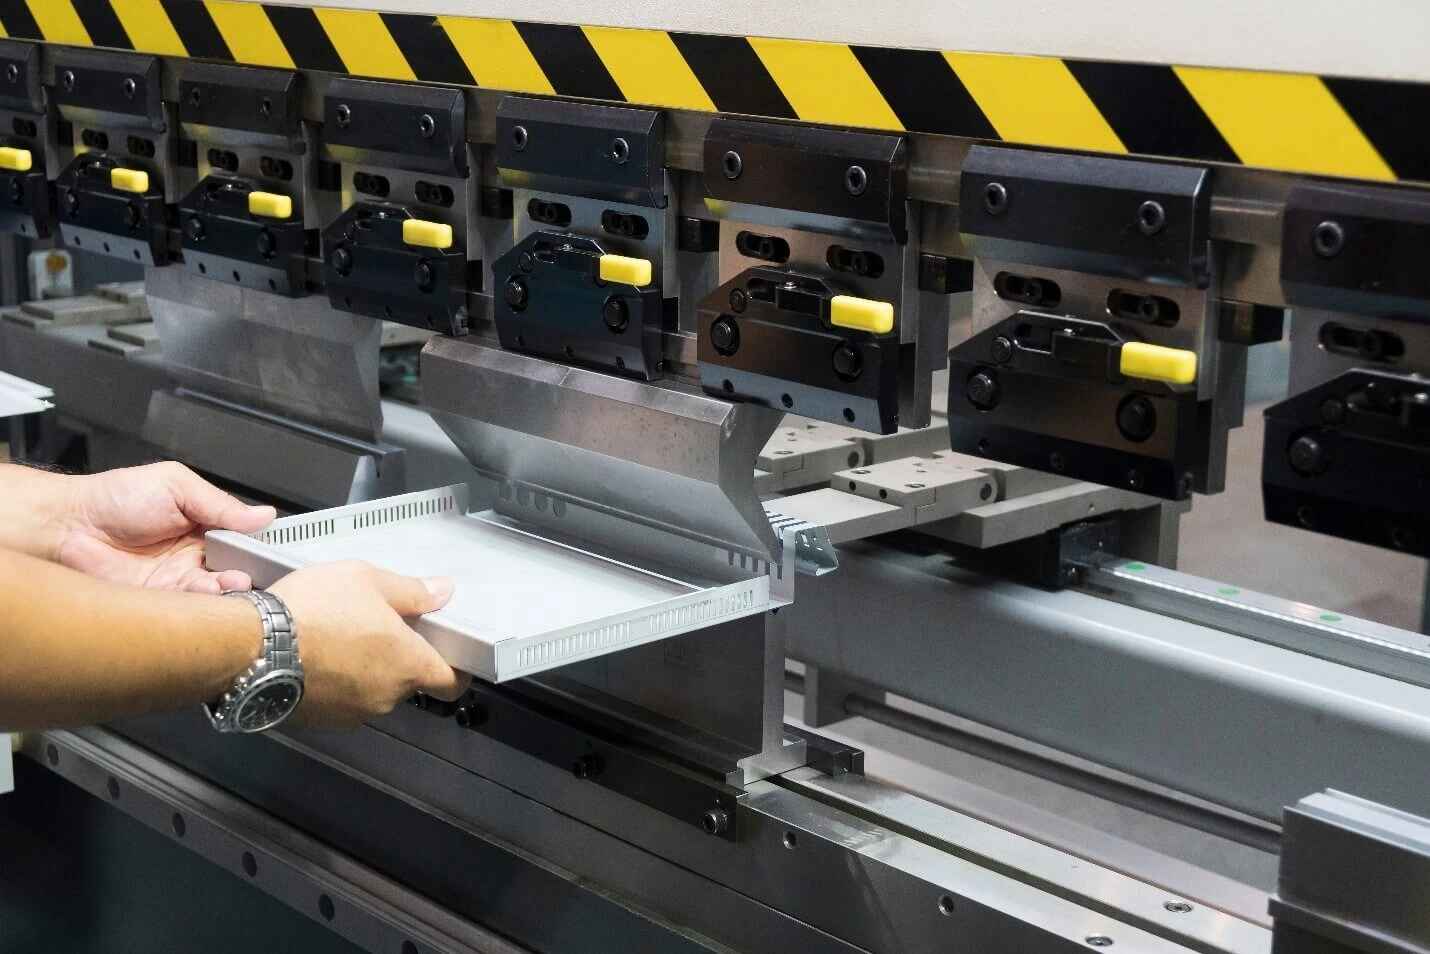
يجب أن يتم تنفيذ عمليات الثني، والتثقيب، واللحام، والتجميع في إطار التصميم بشكل يمكن التنبؤ به.
وهذا يعني أنه ينبغي مراجعة اختيار السماكة خلال مرحلة تصميم التصنيع (DFM)، وليس بعد إصدار الرسومات بالفعل.
قم باختباره على متن السفينة إذا استدعت مخاطر النقل ذلك.
افتح الغطاء مرارًا وتكرارًا.
قم بقياس الانحراف حول القضبان وحوامل وحدة معالجة الرسومات (GPU) وفتحات وحدة تزويد الطاقة (PSU).
انتبه إلى الاهتزاز.
النموذج الأولي الذي يقتصر الأمر على أنه “مناسب” لم يثبت كفايته من الناحية الهيكلية.
لا تدع المصنع يغير السماكة دون أن يلاحظ أحد
يستحق هذا الأمر قسمًا خاصًا به لأن فرق المشتريات تقلل أحيانًا من أهميته.
لنفترض أن النموذج الأولي المعتمد يستخدم:
1.2 مم SPCC
ثم يبدأ الإنتاج، ويؤدي استبدال إحدى المواد إلى تحويل ذلك إلى:
1.0 ملم
يبلغ الانخفاض في الكمية حوالي 16.7% في السماكة.
ولكن في إطار العلاقة المبسطة بين t³ واللوحة، تنخفض صلابة الانحناء النسبية من:
1.2³ = 1.728
إلى:
1.0³ = 1.000
وهذا يعادل تقريبًا 42% انخفاض في صلابة الانحناء مقارنة بالصفائح التي يبلغ سمكها 1.2 مم.
قد يغفل المشتري الذي يركز فقط على التغير في الأبعاد البالغ 0.2 ملم تمامًا ما حدث من الناحية الهيكلية.
ولهذا السبب، يجب أن تُدرج سماكة المواد في الرسومات الخاضعة للمراقبة ومراجعات قوائم المواد. وإذا تطلب الإنتاج إجراء تغيير، فيجب إخضاعه لنفس النوع من عملية مراقبة التغييرات الهندسية قبل بدء الإنتاج تُستخدم لإجراء تغييرات تصميمية أخرى.
“عبارة ”لا يوجد تغيير وظيفي» ليست افتراضًا مقبولًا.
أثبت ذلك.
ما سأدرجه في رسم الهيكل
بالنسبة لهيكل خادم جاهز للإنتاج، أود أن يضمن الرسم أو المواصفات عدم إساءة تفسير متطلبات المواد.
على الأقل، حدد ما يلي:
درجة جودة المادة
معيار المواد
السماكة الاسمية بالمليمتر
تفاوت السماكة المسموح به
تعديل درجة الحرارة عند الضرورة
متطلبات الطلاء أو الطلاء المعدني
تشطيب السطح
اتجاه الألياف حيث يكون ذلك ذا أهمية في عملية التشكيل
متطلبات التسطيح الحرجة
متطلبات الانحناء
مستوى المراجعة
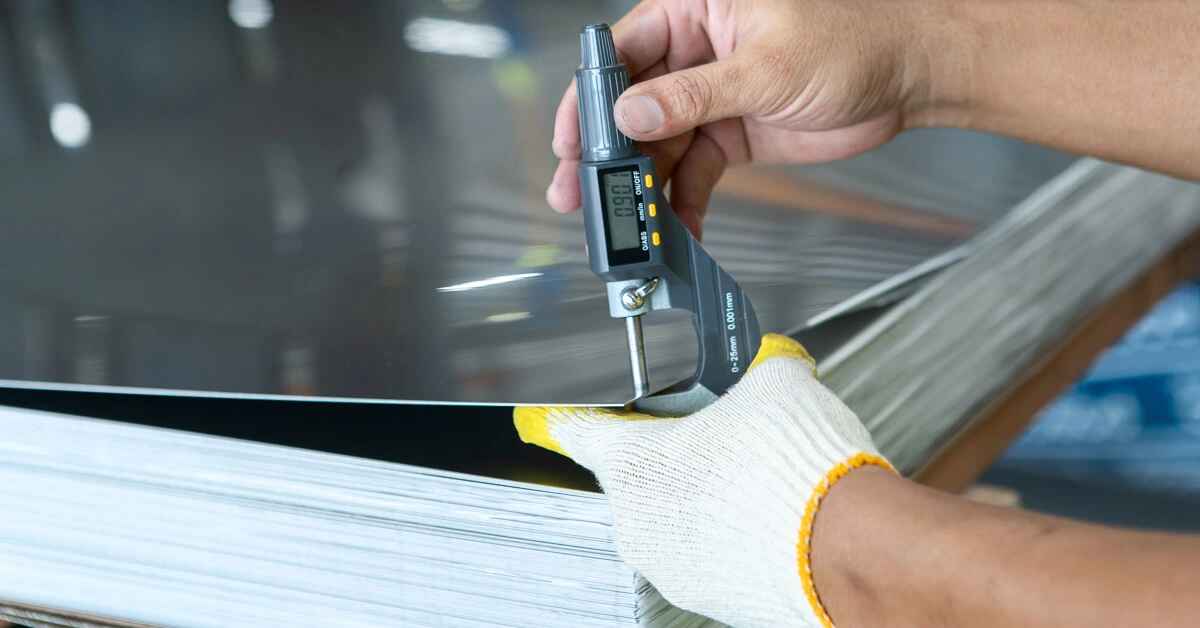
ولأغراض الفحص، يجب أن يكون من الممكن قياس السماكة أيضًا.
إذا تم تحديد سماكة الصفيحة الواردة بـ 1.2 مم، فإن خطة الفحص الخاصة بك تحتاج إلى معيار قبول محدد، بدلاً من أن يقرر شخص ما بشكل بصري ما إذا كانت “تبدو سميكة بما يكفي”.”
يبدو هذا أمراً بديهياً.
غالبًا ما تبدأ الخلافات المتعلقة بالإنتاج بأمور تبدو بديهية.
القاعدة التي أتبعها لتحديد أفضل سماكة للصفائح المعدنية لهيكل الخادم
لا يوجد رقم سحري واحد ينطبق على الجميع.
بالنسبة للعديد من هياكل الخوادم الفولاذية،, قد يكون سمك 0.8–1.2 مم مناسبًا للأغطية والألواح الثانوية، و1.0–1.5 مم لأجزاء الهيكل الأكثر أهمية من الناحية الهيكلية، مع تعزيزات موضعية أكثر سمكًا لأذني الحامل، ووحدات معالجة الرسومات (GPU) الثقيلة، ومزودات الطاقة (PSU)، أو الأحمال المركزة.
لكن هذه هي النطاقات الأولية.
يعتمد الجواب النهائي على:
المواد + الهندسة + الامتداد + الانحناءات + الفتحات + الحمل + التركيب + أدوات التثبيت + التصنيع + النقل.
إذا قدم لك أحدهم توصية بشأن سماكة الصفائح المعدنية دون أن يسألك عن تلك المتغيرات، فهذا يعني أنه يتكهن.
أحيانًا يكون التخمين صائبًا.
لن أبني أمر إنتاج بناءً على ذلك.
الأسئلة الشائعة
ما هو أفضل سمك للصفائح المعدنية بهيكل الخادم؟
أفضل سماكة للصفائح المعدنية في هيكل الخادم هي السماكة الدنيا التي تفي بمتطلبات الصلابة الهيكلية، وأحمال المكونات، والتركيب في الرف، والنقل، والاهتزاز، والتصنيع، والصيانة، بعد أخذ الشكل الهندسي الفعلي للألواح، والانحناءات، والفتحات في الاعتبار؛ ولذلك، تستخدم العديد من التصاميم الفولاذية سماكات متعددة بدلاً من سماكة واحدة في جميع أنحاء الهيكل.
تتراوح القيم الأولية النموذجية بين حوالي 0.8 و1.2 ملم للأغطية والألواح الثانوية، و1.2 و2.0 ملم أو أكثر للهياكل الحاملة محليًّا.
هل سمك الفولاذ البالغ 1.0 مم كافٍ لهيكل خادم؟
يمكن أن تكون صفيحة فولاذية بسماكة 1.0 ملم كافية للعديد من ألواح هياكل الخوادم، شريطة أن تكون المسافات غير المدعمة قصيرة، وأن توفر الانحناءات والأضلاع الصلابة المطلوبة، وأن تكون أحمال المكونات معتدلة، وألا تؤدي الفتحات إلى إزالة كمية زائدة من المادة، وأن تحظى المكونات الأثقل وزنًا — مثل وحدات معالجة الرسومات (GPU) ووحدات تزويد الطاقة (PSU) وواجهات الرف — بتعزيز هيكلي منفصل عند الحاجة.
لن أوافق على استخدام 1.0 مم لمجرد أن هيكلاً آخر يستخدمه؛ فمن الضروري مراجعة الهندسة ومسار الحمل.
هل الصفائح المعدنية بسماكة 1.2 ملم أقوى بكثير من تلك التي يبلغ سمكها 1.0 ملم؟
يمكن أن تكون صلابة الصفيحة التي يبلغ سمكها 1.2 مم عند الانحناء أعلى بكثير من صلابة الصفيحة التي يبلغ سمكها 1.0 مم والمتطابقة هندسيًّا معها، لأن صلابة الصفيحة الكلاسيكية تتناسب تقريبًا مع السماكة المرفوعة إلى القوة الثالثة؛ في ظل نفس الافتراضات المبسطة المتعلقة بالمواد والحدود، تؤدي زيادة السماكة من 1.0 إلى 1.2 مم إلى زيادة صلابة الانحناء المحسوبة بنحو 72.8%.
تختلف النتائج الفعلية للهيكل لأن الانحناءات والثقوب ومثبتات التثبيت والأضلاع وشروط الحدود تؤثر على السلوك الهيكلي.
ما هو سمك فولاذ SPCC الذي ينبغي استخدامه في هيكل الخادم؟
ينبغي اختيار سماكة الفولاذ SPCC لهيكل الخادم بشكل مستقل عن تصنيف مادة SPCC، لأن SPCC يشير إلى فئة تجارية من الفولاذ المدلفن على البارد وفقًا لمعيار JIS G 3141 وليس إلى سماكة محددة؛ وينبغي على مصممي الهياكل تحديد السماكة الاسمية المطلوبة بشكل صريح وفقًا للوظيفة الهيكلية لكل لوحة.
قد تستخدم التصاميم الشائعة للهيكل عدة سماكات من فئة SPCC، مثل 0.8 و1.0 و1.2 و1.5 أو أبعاد مماثلة مناسبة للإنتاج.
هل سماكة الهيكل المصنوع من الألومنيوم هي نفس سماكة الهيكل المصنوع من الفولاذ؟
لا ينبغي تحديد سماكة الهيكل المصنوع من الألومنيوم عن طريق النسخ المباشر لسماكة الفولاذ، لأن الألومنيوم يتمتع بمعامل يونغ أقل بكثير من الفولاذ، على الرغم من أن كثافته أقل بكثير أيضًا؛ ولذلك، فإن تحقيق أداء هيكلي مكافئ يتطلب عادةً اتخاذ قرارات مختلفة فيما يتعلق بالسماكة، والشكل الهندسي، واختيار السبائك، والتقوية، والتثبيت.
للحصول على نفس مستوى الصلابة المبسطة للصفائح المثنية، قد يتعين أن يكون سمك الألومنيوم أكبر بشكل ملحوظ، مع استمراره في توفير ميزة كبيرة من حيث الوزن.
هل يجب أن أحدد سماكة الصفائح المعدنية بالجاوج أم بالمليمترات؟
يفضل تحديد سماكة الصفائح المعدنية لهيكل الخادم المصنوع دوليًا كبُعد مادي صريح، مثل المليمتر، إلى جانب نوع المادة والمعيار المطبق؛ لأن أرقام المقاييس قد تتوافق مع معايير سماكة مختلفة، مما يؤدي إلى حدوث غموض يمكن تجنبه بين الرسومات الهندسية والموردين وفرق التفتيش.
يمكن أن يظل المقياس مرجعًا ثانويًّا، لكنني لن أجعله المعيار الوحيد لتحديد سماكة المنتج.
هل تعني الصفائح المعدنية الأكثر سمكًا دائمًا هيكل خادم أفضل؟
لا يؤدي استخدام صفائح معدنية أكثر سمكًا تلقائيًّا إلى إنتاج هيكل خادم أفضل، لأن السماكة المفرطة تزيد من استهلاك المواد والوزن وقوة الانحناء، وقد تزيد أيضًا من تكلفة التصنيع، في حين أنها لا تسهم كثيرًا في تصحيح مشاكل الدعامات السيئة التموضع، أو أذني الرف الضعيفة، أو المسافات الطويلة غير المدعومة، أو التثبيت غير الكافي لوحدات معالجة الرسومات (GPU)، أو المواد الهيكلية التي تُزال بسبب فتحات التهوية الكبيرة.
غالبًا ما تكون التصميمات الهندسية الجيدة حلاً أكثر كفاءة من مجرد إضافة المعدن في كل مكان.
قم بإعداد مواصفات السماكة قبل إصدار طلب عرض الأسعار
لا ترسل إلى مورد الهياكل رسمًا لا يتضمن سوى “غلاف فولاذي” أو “مقياس 18”.”
حدد الأحمال التي ستتحملها الأجزاء المعدنية. حدد المناطق الهيكلية. اختر المادة. حدد السماكة بالمليمترات. راجع الانحناءات والثقوب. قم بإنشاء نموذج أولي للتجميع. ثم قم بتثبيت التكوين المعتمد ضمن نظام مراقبة المراجعات.
إذا كنت تعمل على تطوير هيكل مخصص للتثبيت على الرف من نوع 1U أو 2U أو 4U، أو مزود بوحدة معالجة رسومات (GPU)، أو وحدة تخزين، أو هيكل صناعي، فقم بإرسال الرسم الهندسي للوحة الأم، وتكوين وحدة معالجة الرسومات (GPU) ومصدر الطاقة (PSU)، وتخطيط وحدة التخزين، وأبعاد الرف، والوزن المتوقع للنظام، ومتطلبات المواد المستهدفة إلى الشركة المصنعة.
اطلب من فريق الهندسة مراجعة سماكة الصفائح المعدنية قبل البدء في تصنيع القوالب أو الإنتاج بكميات كبيرة — وليس بعد أن تبدأ الدفعة الإنتاجية الأولى في الانثناء.
مارك لي - مؤسس ومتخصص في تصنيع هياكل الخوادم (OEM/ODM)
مارك لي هو مؤسس شركة ISTONECASE، ويتمتع بخبرة تمتد إلى 20 عامًا في صناعة هياكل الخوادم. وهو متخصص في حلول OEM/ODM الخاصة بوحدات معالجة الرسومات (GPU) والذكاء الاصطناعي (AI)، بالإضافة إلى الهياكل المخصصة للتركيب على الرفوف، والهياكل الصناعية، والهياكل المثبتة على الحائط، وأجهزة التخزين الشبكية (NAS)، وهياكل Mini-ITX، والهياكل متعددة العقد. وتساهم خبرته في دعم مشاريع الأجهزة المخصصة لمراكز البيانات، وحوسبة الذكاء الاصطناعي، وتخزين البيانات المؤسسية، والحوسبة الطرفية، والشبكات، والتطبيقات الصناعية.