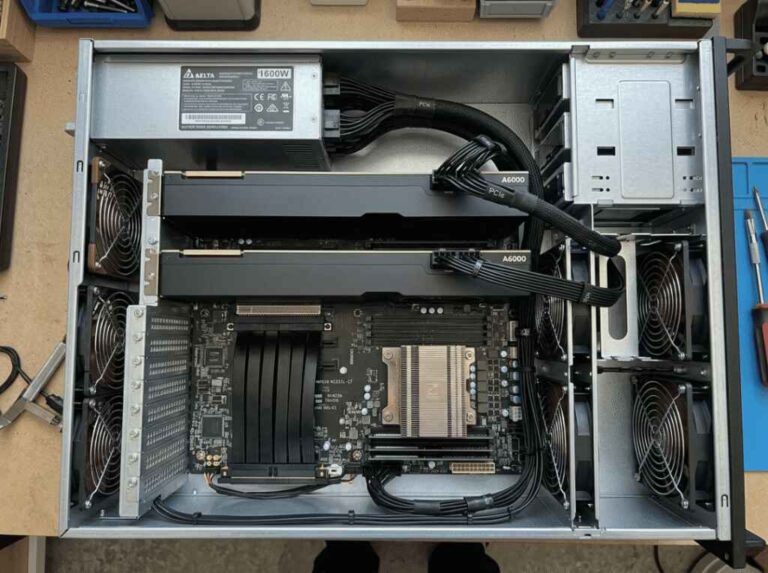
Habla con nuestro Chasis de servidor Equipo de ingenieros y ventas
24 000 suscriptores
Indíquenos la aplicación, el tipo de chasis, la altura del rack, la placa base, la GPU, las bahías para unidades, la fuente de alimentación, el sistema de refrigeración, las conexiones de E/S y la cantidad que desea pedir. Nuestros ingenieros y nuestro equipo de ventas le recomendarán un modelo estándar o una configuración OEM/ODM para su proyecto.
Un proveedor termina de fabricar 1.000 chasis de servidor.
El equipo de compras solicita una inspección previa al envío. Alguien escribe “AQL 2,5” en un correo electrónico, un inspector comprueba una muestra, el informe indica «APROBADO» y todo el mundo se queda tranquilo.
Yo no lo haría.
Porque el “AQL 2,5” por sí solo no me da información suficiente para saber si la inspección fue significativa. ¿Qué nivel de inspección se utilizó? ¿Qué revisión del plano? ¿Cómo se clasificaron los defectos críticos, graves y leves? ¿Se seleccionaron las unidades al azar de entre todo el lote terminado? ¿Se midieron realmente las dimensiones? ¿Qué ocurre si la muestra supera el número de rechazo?
Esos detalles determinan si un Inspección AQL protege al comprador o simplemente genera un PDF con un aspecto atractivo.
El AQL es un método probabilístico.
En La inspección por muestreo AQL no garantiza que todos los chasis de un envío sean conformes; utiliza una muestra definida estadísticamente y criterios de aceptación predeterminados para tomar una decisión a nivel de lote, al tiempo que equilibra el esfuerzo de inspección, el riesgo del fabricante y el riesgo del comprador en los distintos lotes de producción sucesivos..
Entonces, ¿por qué tantos equipos de compras siguen considerando un “AQL PASS” como un certificado que dice: «Todas las unidades son buenas»?
Es precisamente a partir de ese malentendido donde debe comenzar este debate.
Qué significa realmente la inspección AQL
La inspección AQL es un método de muestreo para la aceptación que se utiliza para decidir si un lote de producción debe aceptarse o rechazarse tras inspeccionar una muestra determinada estadísticamente, en lugar de cada unidad individual.
La referencia internacional actual es ISO 2859-1:2026, publicada en enero de 2026 como Edición 3. La ISO la describe como un sistema de planes de muestreo de aceptación para la inspección por atributos, indexado por el Límite de Calidad de Aceptación, con conceptos de muestreo normal, más estricto, reducido, por lotes saltados y de alternancia.
Esa fecha de 2026 es importante.
Sigo viendo artículos de calidad que se refieren a la norma ISO 2859-1:1999 como si fuera la edición vigente. Pero no lo es. La ISO indica que la edición de 1999 ha sido retirada y que la edición de 2026 es la versión publicada.
En el caso de las contrataciones orientadas al mercado estadounidense, ANSI/ASQ Z1.4 sigue siendo otra referencia muy utilizada para la inspección de atributos. La ASQ describe la norma Z1.4 como un sistema de muestreo de aceptación que utiliza planes de inspección normales, más estrictos y reducidos en función del porcentaje de unidades no conformes o de no conformidades por cada 100 unidades.
La lógica básica es sencilla:
Define el lote de producción.
Selecciona un nivel de inspección.
Determina el código del tamaño de la muestra.
Determina el número de unidades que hay que inspeccionar.
Establece los valores de AQL correspondientes.
Clasificar los defectos.
Inspeccione unidades seleccionadas al azar.
Cuenta las unidades no conformes o las no conformidades según lo especificado en el plan.
Compara los resultados con el número de aceptación, Ac, y el número de rechazo, Re.
Acepta o rechaza el lote según el procedimiento acordado.
Eso suena un poco mecánico.
No lo es.
En el caso de los pedidos de chasis de servidor, la mayoría de los fallos detectados en la inspección se producen antes incluso de que el inspector abra la caja.
La primera verdad incómoda: AQL 2,5 no significa que “se permitan 2,51 defectos TP6T”
Probablemente se trate del malentendido más extendido sobre el AQL en el sector manufacturero.
Si un comprador escribe:
Defectos graves: AQL 2,5
eso hace que no simplemente significa:
“Hasta 2,51 TP6T de los chasis inspeccionados podrían presentar defectos”.”
El AQL es un parámetro de indexación que se utiliza con el plan de muestreo.
El tamaño de la muestra depende de factores como:
tamaño del lote;
nivel de inspección;
nivel de rigor de la inspección;
plan de muestreo.
El AQL aplicable determina entonces el Umbral de CA/Re relacionado con ese plan de muestra.
El Manual de Estadística de Ingeniería del NIST describe el muestreo de aceptación como la selección de una muestra aleatoria de un lote y el uso de dicha muestra para decidir si se debe aceptar o rechazar todo el lote. Asimismo, distingue entre el AQL y el LTPD, y aborda de forma explícita el riesgo del productor y el riesgo del consumidor. Directrices del NIST sobre el muestreo de aceptación Merece la pena leerlo porque explica el objetivo estadístico con mucha más claridad que muchas plantillas de inspección de fábrica.
Un ejemplo ilustrativo con 1.000 chasis
Consideremos un pedido que contenga 1.000 chasis montados en rack ya terminados.
En una configuración habitual de muestreo único basada en el Nivel II de Inspección General:
Tamaño del lote: 1.000 unidades
Letra de código: J
Tamaño de la muestra: 80 unidades
AQL para defectos graves: 2,5
Ejemplos de Ac/Re: 5 / 6
AQL para defectos menores: 4,0
Ilustrativo Ac/Re: 7 / 8
En la práctica, si el plan especificado ofrece Ac 5 / Re 6 en caso de defectos graves:
De 0 a 5 unidades con incumplimientos graves que cumplan los requisitos: la parcela puede superar ese criterio
6 o más: el lote no cumple ese criterio
En la categoría infantil de Ac 7 / Re 8:
0-7 unidades menores no conformes que cumplen los requisitos: se cumple ese criterio
8 o más: no cumple ese criterio
El plan exacto siempre debe contrastarse con la edición estándar y el acuerdo de inspección a los que se hace referencia realmente en el contrato de compra, en lugar de copiarse ciegamente de una tabla de AQL disponible en Internet.
Punto de inspección
Escenario ilustrativo
Significado
Lote de producción
1.000 chasis
Unidades presentadas conjuntamente para su aceptación
Grado de rigor de la inspección
Normal
Condición inicial para la producción en serie
Nivel de inspección general
II
Nivel común de uso general
Tamaño de la muestra
80 chasis
Unidades seleccionadas al azar y sometidas a inspección
AQL principal
2.5
Se utiliza para determinar los límites de Ac/Re en caso de defectos graves
Ac/Re principal
5 / 6
Aceptar si es 5 o menos; rechazar si es 6 o más
AQL menor
4.0
Se utiliza para determinar los límites de Ac/Re en defectos menores
Ac/Re menor
7 / 8
Aceptar si es 7 o menos; rechazar si es 8 o más
Defectos críticos
Regla de «aceptación cero» definida por el comprador
Se suele expresar como Ac 0/Re 1 cuando procede
Esta tabla es un ejemplo de cómo se puede estructurar un plan, pero no sustituye a las tablas ISO o ANSI/ASQ autorizadas y vigentes.
¿Qué se considera un defecto en el chasis de un servidor?
Aquí es donde las plantillas genéricas de AQL pueden resultar peligrosas.
Una camiseta, un juguete moldeado por inyección y una carcasa de GPU 4U no deberían someterse a la misma lista de comprobación de defectos simplemente porque los tres se inspeccionan según un sistema AQL.
Es posible que los fundamentos matemáticos del muestreo sean aplicables a otros casos.
Los criterios de ingeniería no lo son.
Antes de realizar un pedido de producción, los compradores deben definir los requisitos de calidad en el Solicitud de presupuesto para chasis completo en lugar de esperar a la inspección final para decidir si algo es “lo suficientemente defectuoso” como para rechazarlo. Su solicitud de presupuesto debe especificar las revisiones de los planos, los materiales, las tolerancias, los acabados, los herrajes instalados, las dimensiones críticas, los registros de inspección, los requisitos de embalaje y los criterios de aceptación.
Defectos críticos
Un defecto crítico es, por lo general, aquel que supone un riesgo inaceptable para la seguridad, el cumplimiento normativo o un riesgo funcional grave.
En función de la configuración del chasis, algunos ejemplos podrían ser:
bordes metálicos afilados y peligrosos a los que se puede acceder durante su manipulación habitual;
un fallo estructural que hace que el montaje en bastidor no sea seguro;
accesorios de toma de tierra inadecuados cuando se especifiquen medidas de puesta a tierra;
errores peligrosos en el montaje de las entradas de alimentación en un chasis equipado con componentes eléctricos;
el uso de un material prohibido o no autorizado cuando el cumplimiento de dicha norma sea un requisito contractual;
un fallo que podría provocar que el chasis o un componente pesado instalado se desprendiera.
En muchos programas de compras, los defectos críticos se clasifican según un norma de tolerancia cero.
Prefiero esa forma de expresarlo antes que fingir que todos los problemas de seguridad encajan perfectamente en la misma tabla de porcentajes de AQL.
Algunos fallos no deberían eliminarse al calcular la media.
Defectos graves
Los defectos graves suelen afectar al montaje, al funcionamiento, a la instalación, a la fiabilidad, a la intercambiabilidad o al uso previsto.
En cuanto a los chasis para servidores, yo prestaría especial atención a:
El patrón de los espaciadores de la placa base es incorrecto;
La tapa de la fuente de alimentación está mal colocada;
Las ranuras PCIe están desalineadas;
No se puede instalar el soporte de la GPU;
los orificios de fijación del riel están fuera de tolerancia;
anchura o profundidad del chasis fuera de las dimensiones establecidas;
los orificios de montaje de la placa base están desplazados;
pared de ventiladores instalada al revés;
Falta la tuerca PEM necesaria o está suelta;
la puerta o la tapa no se cierran correctamente;
la bandeja de la unidad no se acopla;
la geometría de la oreja del bastidor impide el montaje;
el hueco del conector interfiere con un conjunto de E/S;
espesor incorrecto del material;
revisión de producción incorrecta;
contaminación significativa por pintura en polvo en una superficie de puesta a tierra.
Un chasis puede tener un aspecto precioso y, aun así, resultar inservible.
Son cosas que pasan.
Defectos menores
Los defectos menores suelen estar relacionados con la mano de obra o el aspecto, sin que ello impida de manera significativa que el producto cumpla la función para la que ha sido diseñado.
Algunos ejemplos podrían ser:
pequeño arañazo superficial en una zona que no es crítica;
ligera variación en la textura del recubrimiento;
pequeñas desviaciones en la impresión o en la posición de las etiquetas;
pequeña rebaba en una superficie inaccesible y que no cumple ninguna función;
una decoloración superficial en el interior de un panel oculto;
Ligeras marcas de roce en la caja, sin que ello afecte a la protección del producto.
Sin embargo, los compradores deben definir las zonas de renovación estética.
Un arañazo de 15 mm oculto debajo de un chasis de montaje en rack puede ser insignificante.
Un arañazo similar en el bisel frontal de un producto de marca podría resultar inaceptable desde el punto de vista comercial.
El contexto es lo que cuenta.
El AQL no puede salvar una especificación defectuosa
Esta es la parte que a veces a los equipos de compras no les gusta oír.
El AQL no define qué es un buen chasis.
Solo ofrece un método para realizar un muestreo en función de unos requisitos que ya deben existir.
Si tu dibujo no dice nada sobre:
planicidad;
posición del orificio;
alineación de las orejas en forma de «rack»;
espesor del recubrimiento;
superficies estéticas;
Inserción de PEM;
desbarbado;
enmascaramiento;
etiquetado;
embalaje;
par;
ajuste de los componentes;
Entonces, un inspector no puede deducir por arte de magia cuál es tu intención como ingeniero.
La validación del prototipo debe determinar qué aspectos son importantes antes de redactar el plan de muestreo.
El inspector de producción no debería darse cuenta por primera vez de que un desplazamiento de 2 mm en el orificio impide que encaje el soporte de sujeción de la GPU.
Cómo debe llevarse a cabo una inspección del chasis de un servidor AQL
Un disciplinado Inspección de la producción de chasis de servidores es más sistemático que “abrir las cajas y buscar arañazos”.”
Paso 1: Congelar la revisión aprobada
El inspector necesita los mismos documentos controlados que se utilizaron en producción.
Eso suele significar:
plano en 2D aprobado;
modelo 3D aprobado, cuando proceda;
Lista de materiales;
especificaciones estéticas;
muestra de oro o prototipo firmado, cuando proceda;
Si en producción se está fabricando la Rev. C mientras que en control de calidad se está comprobando la Rev. B, los cálculos del AQL carecen de relevancia.
Estás midiendo el producto equivocado.
Paso 2: Definir el lote
Cada lote debe representar una población de producción identificable.
Mezclar revisiones, fábricas, materiales o períodos de producción que no guardan relación entre sí en un “lote” artificial anula la trazabilidad.
Por ejemplo:
PO: 2.000 chasis Modelo: RC4U-Proyecto-A Revisión del dibujo: Reverendo C Período de producción: Del 12 al 18 de agosto de 2026 Material: 1,0 mm SGCC Acabado: recubrimiento en polvo negro Lote: Se han presentado 2.000 unidades terminadas en bloque
Ahora la decisión de muestreo tiene una población definida.
Paso 3: Seleccionar muestras al azar
No es que “la fábrica elija a los 80 más simpáticos”.”
Al azar.
Las directrices del NIST son muy claras en cuanto a la necesidad de extraer una muestra aleatoria del lote antes de tomar la decisión de aceptación o rechazo.
Y la práctica de la contratación pública ofrece un ejemplo aún más claro de la vida real.
La Directiva de Adquisición Logística de Defensa de EE. UU. Disposiciones sobre garantía de calidad de la parte 46 exigen la selección aleatoria de muestras de ensayo de los lotes de producción en determinadas circunstancias. Según sus disposiciones relativas a los ensayos de los lotes de producción, si una muestra de ensayo de un lote de producción (PLT) no supera el ensayo, todo el lote de producción del que se extrajo dicha muestra puede considerarse no conforme.
Esa no es una norma AQL para chasis de servidores comerciales.
Pero pone de manifiesto un principio importante: La credibilidad de la aceptación de un lote depende de que la muestra sea realmente representativa del lote..
Si el proveedor coloca 80 “unidades de inspección” junto a la mesa de control de calidad antes de que llegue el inspector, considero que el procedimiento de muestreo se ve comprometido.
Paso 4: Realizar una inspección visual y de la calidad de la ejecución
Cada chasis seleccionado para la muestra debe someterse a una inspección para comprobar que cumple los criterios de fabricación pertinentes.
Entre las comprobaciones habituales se incluyen:
arañazos;
abolladuras;
deformación;
rebabas;
defectos en el recubrimiento;
contaminación;
calidad de la soldadura;
hardware incorrecto;
falta de material;
ajuste del panel;
sujeciones sueltas;
impresión;
etiquetas;
Estado de la caja.
AQL se adapta especialmente bien a estos observaciones de «aprobado/suspenso» basadas en atributos.
Paso 5: Medir los CTQ
Aquí va otra cruda realidad.
No mediría todas las dimensiones en cada chasis de la muestra.
Parece un proceso riguroso, pero a menudo supone una pérdida de tiempo de inspección en aspectos que apenas tienen efecto en el sistema.
En su lugar, identifica Dimensiones críticas para la calidad, o CTQ.
En el caso de un chasis de servidor para montaje en rack, estos podrían incluir:
anchura total del chasis;
posición de montaje en oreja de bastidor;
profundidad del chasis;
patrón de montaje de la placa base;
ubicación de las entradas y salidas traseras;
posición de la ranura de expansión;
Recorte de la fuente de alimentación;
ubicación de la jaula de transmisión;
posición del muro de ventiladores;
interfaz ferroviaria;
puntos de fijación de la placa base;
Características de la distancia libre de la GPU.
Esta distinción ya debería haberse establecido durante Ingeniería de chasis de servidor a medida (OEM/ODM), donde la carcasa se diseña en función de los requisitos de la placa base, la refrigeración, el almacenamiento, la expansión, la alimentación, las entradas y salidas y el mantenimiento, en lugar de considerarse simplemente como una caja vacía de chapa metálica.
Paso 6: Realizar comprobaciones de ajuste funcional
La inspección dimensional no sustituye a la verificación del montaje.
Tengo una opinión muy clara al respecto: si es posible verificar la interfaz de un componente de forma económica utilizando el propio componente con el que se acopla o un dispositivo de fijación controlado, hay que hacerlo.
Un calibre indica que el orificio se desvía 6,0 mm del valor nominal.
Un riel auténtico te indica si el chasis encaja en el bastidor.
Entre las posibles comprobaciones funcionales se incluyen:
instalación de rieles de soporte;
desmontaje y montaje de la tapa superior;
inserción de la bandeja de unidad;
dispositivo de fijación de la placa base;
Instalación de la fuente de alimentación;
instalación del módulo del ventilador;
montaje en placa base;
instalación en el panel frontal;
Ajuste del soporte de sujeción de la GPU;
funcionamiento de la puerta y el pestillo.
En el caso de los proyectos estándar, los compradores también pueden comparar las configuraciones con las que aparecen en la página web. plataformas de productos de chasis para servidores antes de definir los requisitos de inspección personalizados.
El AQL no es lo mismo que la inspección 100%
Esta distinción tiene importancia desde el punto de vista comercial.
Respuestas sobre la inspección AQL:
“Teniendo en cuenta este plan de muestreo, ¿debería aceptar este lote?”
No responde a:
“¿Este lote no contiene ninguna unidad defectuosa?”
Son cuestiones diferentes.
El NIST describe el muestreo de aceptación como un enfoque intermedio entre la ausencia de inspección y la inspección 100%. Históricamente, los ensayos destructivos dejaban clara esa lógica: si los ensayos destruyen el producto, someter a ensayo cada unidad no dejaría nada que enviar.
Incluso cuando la inspección del chasis es no destructiva, los aspectos económicos siguen siendo importantes.
Imagina que tuvieras que inspeccionar 5.000 chasis y solo dedicaras cuatro minutos a cada uno.
Es decir:
5.000 × 4 minutos = 20.000 minutos de inspección
o, a grandes rasgos:
333 horas de trabajo
Y cuatro minutos no son ni de lejos suficientes para llevar a cabo una inspección exhaustiva de las dimensiones, el aspecto, el embalaje y el funcionamiento.
El muestreo existe por una razón.
Un ejemplo real de la FDA muestra cómo funciona realmente Ac/Re
El AQL no es un truco informal para el abastecimiento en China.
La documentación sobre productos regulados contiene ejemplos concretos de criterios estadísticos de aceptación.
Un Solicitud 510(k) ante la FDA para los guantes de examen de nitrilo, ensayos documentados en el marco de un Múltiple Normal GII AQL 2,5 plan con un tamaño de muestra de 80, un número de aceptación de 5, y el número de rechazos de 6 para la prueba de fugas de agua de la que se ha informado.
Es un producto diferente.
Requisitos técnicos diferentes.
La misma lección importante.
El inspector no se limita a calcular “2,51 TP6T de 80”.”
El plan establece una norma de aceptación y rechazo.
Eso es lo que deben comprender los equipos de compras.
Por qué establecer un único valor de AQL para cada defecto suele ser una solución poco rigurosa
Pero no debería convertirse en una religión de serie.
Analicemos estos dos fallos:
Defecto A: Pequeña imperfección en el recubrimiento en polvo debajo del chasis.
Defecto B: Los orificios de las orejetas de montaje se han desplazado tanto que el chasis no se puede montar correctamente.
Llamarlos a ambos simplemente “defectos” hace que se pierda información útil.
Prefiero dedicar tiempo a redactar definiciones precisas de los defectos que a discutir si un AQL genérico debería ser de 1,5 o de 2,5.
El sistema de clasificación determina qué se tiene en cuenta.
Si la clasificación es imprecisa, las estadísticas resultantes no hacen más que dar un aire científico a esa ambigüedad.
Inspección AQL frente al control de calidad del proceso
Otro error habitual es pedir al departamento de inspección final que realice tareas que deberían haberse llevado a cabo durante la fabricación.
El AQL es, ante todo, un herramienta de decisión sobre la admisión.
No debe sustituir a:
inspección de la mercancía recibida;
inspección del primer artículo;
verificación de la configuración del proceso;
inspección durante el proceso;
control de accesorios;
calibración;
SPC, cuando proceda;
control del proceso de soldadura;
control del proceso de recubrimiento;
control del par;
control de versiones en ingeniería;
medidas correctoras.
La ASQ describe explícitamente el muestreo de aceptación como una herramienta útil para protegerse frente a procesos continuos cuya calidad media se deteriora y frente a lotes aislados con un número excesivo de no conformidades; sin embargo, el muestreo de aceptación no es lo mismo que controlar el propio proceso de fabricación.
Una fábrica que sigue fabricando chasis defectuosos y confía en que la inspección final de AQL los detecte está gestionando la calidad al revés.
La inspección es una puerta.
El control de procesos es prevención.
Necesitas las dos cosas.
Cuando un lote de chasis de servidor no supera la inspección AQL
Esto debe acordarse antes de que se emita la orden de compra.
No, después de que el inspector haya detectado seis defectos graves.
Entre las respuestas más habituales se pueden incluir:
Retén el envío.
Elabora un informe de no conformidad.
Identifica el modo de fallo.
Contener el stock afectado.
Realizar un análisis de las causas fundamentales.
Reelabora las unidades afectadas.
Realiza la clasificación 100% para el defecto en cuestión cuando esté justificado.
Aplicar medidas correctoras.
Vuelve a inspeccionar según el plan de reinspección acordado.
Documentar la gestión de las unidades rechazadas.
No revises automáticamente otras 80 unidades hasta que obtengas un «APROBADO».
Eso es «selección de datos».
Si el plan original establece que la parcela no cumple los requisitos en el punto 6 y se han detectado seis unidades principales no conformes que cumplen los criterios, el resultado es una inspección fallida.
Lo que suceda a continuación deberá ajustarse al procedimiento acordado de medidas correctoras y reinspección.
El endurecimiento y la reducción de los controles son más importantes de lo que creen los compradores
Los sistemas AQL son más sofisticados que una simple tabla estática.
El marco actual de la norma ISO 2859-1:2026 incluye reglas para cambiar entre diferentes estados de inspección. La ISO menciona específicamente los conceptos de «normal», «más estricto», «reducido» y «saltar lote» al describir la norma.
Tiene sentido.
Un proveedor que haya producido veinte lotes conformes de forma consecutiva no debería ser tratado necesariamente de la misma manera que un proveedor cuyos tres envíos anteriores no cumplieran los requisitos.
Por el contrario, los fallos reiterados deberían dar lugar a un mayor escrutinio.
En cuanto a los programas de chasis de servidor en curso, haría un seguimiento de:
número de lote;
fecha de producción;
cantidad;
tamaño de la muestra;
defectos graves;
defectos menores;
tipo de defecto;
modo de fallo;
medidas correctivas del proveedor;
resultado de la nueva inspección;
recurrencia;
revisión;
línea de producción;
subcontratista, cuando proceda.
Ahora, el AQL pasa a formar parte de la gestión del rendimiento de los proveedores, en lugar de ser un mero trámite puntual relacionado con los envíos.
El informe de inspección que pediría a un proveedor de chasis que me facilitara
Un informe útil debe contener pruebas, no solo un icono verde de «APROBADO».
Como mínimo, esperaría lo siguiente:
nombre del proveedor;
N.º de pedido;
número de modelo;
número de sorteo;
revisión del dibujo;
cantidad del lote;
porcentaje de finalización de la producción;
fecha de inspección;
lugar de inspección;
norma de inspección;
nivel de rigor de la inspección;
nivel de inspección;
código del tamaño de la muestra;
tamaño de la muestra;
Valores de AQL;
Valores de Ac/Re;
definiciones de defectos críticos, graves y leves;
número real de defectos;
fotografías de defectos;
resultados dimensionales;
equipos de medición utilizados;
Resultados del CTQ;
resultados de las pruebas funcionales;
resultados del envasado;
resultados del etiquetado;
actitud general;
identidad del inspector.
Y, en cuanto a las dimensiones importantes, prefiero las cifras reales.
Nota:
Dimensión: APROBADO
Dame:
Especificaciones: 482,6 ±0,5 mm Unidad 01: 482,4 mm Unidad 02: 482,7 mm Unidad 03: 482,5 mm
Los datos se pueden consultar más tarde.
Una casilla de selección no puede.
Cinco errores relacionados con el AQL que dejaría de aceptar de los proveedores
“Utilizamos un AQL de 2,5”
Mi respuesta:
¿Qué norma, edición, nivel de inspección, grado de gravedad, categoría de defecto, plan de muestreo y límites de aceptación/rechazo?
“AQL 2,5” está incompleto.
Dejar que la fábrica elija las muestras
No.
La muestra debe ser representativa del lote. La selección aleatoria es un supuesto fundamental en el que se basa el muestreo de aceptación.
Inspección basándose en un plano antiguo
Tampoco.
Una inspección perfecta con respecto a la Rev. B no te dice prácticamente nada si la Rev. C es la versión de producción.
Contar todos los problemas de la misma manera
Un arañazo superficial y un fallo en la interfaz de montaje no entrañan el mismo riesgo.
Define la taxonomía antes de la inspección.
Considerar un «PASS» como prueba de que no hay defectos
No lo es.
El muestreo de aceptación conlleva deliberadamente un riesgo estadístico. El NIST describe tanto el riesgo del productor —el riesgo de rechazar un lote de calidad aceptable— como el riesgo del consumidor —el riesgo de aceptar un lote con un nivel de calidad indeseable—.
Cualquiera que prometa que el muestreo elimina esos riesgos ha malinterpretado en qué consiste el muestreo.
Una cláusula de calidad mejorada para una orden de compra de chasis de servidor
En el caso de un programa de producción recurrente, incluiría algo como esto en el acuerdo de calidad:
La inspección final de la producción se realizará de acuerdo con el plan de muestreo de aceptación acordado mutuamente, basado en la edición especificada de la norma ISO 2859-1 o ANSI/ASQ Z1.4. La definición del lote, el nivel de inspección, la severidad, el tamaño de la muestra, los valores de AQL, los criterios Ac/Re, las clasificaciones de defectos, las dimensiones CTQ, las comprobaciones funcionales, los requisitos de embalaje y los procedimientos de reinspección deberán aprobarse antes de la autorización de producción. Las muestras se seleccionarán aleatoriamente de la producción finalizada.
A continuación, adjunta los criterios concretos relativos a los defectos.
Porque una sola frase que diga “Se requiere un AQL de 2,5” no constituye un acuerdo de calidad.
Es una invitación a discutir más adelante.
Preguntas frecuentes
¿En qué consiste la inspección AQL en la fabricación de chasis para servidores?
La inspección AQL para la producción de chasis de servidores es un método estadístico de aceptación de lotes en el que se comprueba un número predeterminado de chasis seleccionados al azar con respecto a los planos aprobados, las normas de fabricación, las dimensiones, los requisitos funcionales, las especificaciones de embalaje y los límites de defectos, con el fin de determinar si se debe aceptar o rechazar la totalidad del lote de producción.
Normalmente se utiliza porque inspeccionar cada chasis con el mismo nivel de detalle puede resultar costoso y llevar mucho tiempo. El plan de muestreo debe especificar la norma aplicable, el nivel de inspección, la severidad, los valores de AQL, las clasificaciones de defectos, el tamaño de la muestra y los límites Ac/Re.
¿Qué significa «AQL 2,5» en una inspección del chasis de un servidor?
El AQL 2,5 es un índice de límite de calidad de aceptación que se utiliza junto con un plan de muestreo definido para establecer los valores de aceptación y rechazo aplicables a una categoría de defectos; no significa simplemente que se permitan automáticamente exactamente 2,51 TP6T chasis defectuosos, ya sea en la muestra inspeccionada o en el lote de producción enviado.
El tamaño del lote y el nivel de inspección son los primeros factores que ayudan a determinar el tamaño de la muestra. A continuación, se utiliza el AQL junto con la tabla de muestreo correspondiente para establecer los criterios de aceptación.
¿Cuántos chasis de servidor deben inspeccionarse en un plan de muestreo AQL?
El número de chasis de servidor inspeccionados viene determinado por el tamaño del lote, el nivel de inspección seleccionado, la severidad de la inspección, el plan de muestreo y la norma aplicable, y no únicamente por el porcentaje de AQL; por lo tanto, dos órdenes de producción que utilicen el mismo valor de AQL pueden requerir tamaños de muestra diferentes si sus tamaños de lote o sus niveles de inspección difieren.
Por ejemplo, en el marco de un sistema de muestreo único de Nivel II de inspección general, de uso habitual, un lote de entre 501 y 1.200 unidades se corresponde con la letra de código J y un tamaño de muestra de 80 unidades. Confirma siempre la tabla vigente aplicable a tu contrato.
¿Qué se entiende por defectos críticos, graves y leves en el chasis de un servidor?
Los defectos críticos, graves y leves son categorías de gravedad definidas por el comprador que distinguen entre fallos inaceptables en materia de seguridad o normativos, fallos funcionales o de montaje significativos, y desviaciones de menor impacto relacionadas con la mano de obra o el aspecto estético, de modo que el plan de inspección no trate estadísticamente una condición peligrosa, una interfaz de rack inservible y un pequeño arañazo oculto como sucesos equivalentes.
Los ejemplos deben incluirse en el acuerdo de calidad. La incompatibilidad de los bastidores, el montaje incorrecto de la placa base, los defectos estructurales graves, los elementos de fijación PEM sueltos, los problemas de recubrimiento y los defectos estéticos pueden pertenecer a diferentes categorías en función de su efecto sobre el sistema final.
¿Superar una inspección AQL significa que todos los chasis de servidor están libres de defectos?
Superar una inspección AQL significa que la muestra inspeccionada cumplía los criterios estadísticos de aceptación predeterminados para el lote de producción; no demuestra que todos los chasis no inspeccionados estén libres de defectos, ya que el muestreo de aceptación toma deliberadamente una decisión a nivel de lote a partir de un subconjunto representativo y, por lo tanto, conlleva riesgos cuantificables tanto para el fabricante como para el consumidor.
Los compradores que exijan que una característica concreta no presente ningún defecto deben recurrir a controles adicionales, como el poka-yoke, la verificación de procesos, la comprobación automatizada, los dispositivos de fijación funcionales o la inspección 100% de dicha característica.
¿Qué ocurre si un lote de producción de chasis de servidor no supera la inspección AQL?
Un fallo según el AQL significa que el lote muestreado ha superado el umbral de rechazo acordado en al menos un criterio de aceptación, por lo que, normalmente, el envío debe quedar retenido mientras el proveedor aísla el stock afectado, identifica la causa, lleva a cabo la clasificación o el reprocesamiento acordados, aplica las medidas correctivas y completa el proceso de reinspección especificado.
El comprador y el proveedor deben acordar este procedimiento antes de iniciar la producción. Realizar nuevas muestras una y otra vez hasta que una de ellas sea aceptable socava el plan de aceptación original y puede ocultar un problema real del proceso.
¿Debería incluirse la inspección AQL en una solicitud de presupuesto para un chasis de servidor?
Los requisitos de inspección AQL deben incluirse en la solicitud de presupuesto del chasis del servidor siempre que el comprador prevea una aceptación del lote final basada en criterios estadísticos, ya que los proveedores necesitan conocer con la suficiente antelación la norma de inspección, la severidad, el nivel de inspección, las clasificaciones de defectos, los requisitos de los CTQ, los requisitos de documentación y las normas de reinspección, a fin de poder incluir la mano de obra necesaria para el control de calidad y el riesgo correspondiente en el precio de producción.
No es posible elaborar un presupuesto objetivo a partir de una solicitud imprecisa que se refiera a una “alta calidad”. Una solicitud de presupuesto controlada establece los mismos requisitos de aceptación para todos los fabricantes que compiten entre sí y hace que las comparaciones posteriores entre proveedores sean mucho más significativas.
Reflexiones finales: define la inspección antes de realizar el pedido
La inspección AQL puede resultar extremadamente útil para los chasis de los servidores de producción.
Pero el AQL no es magia.
No reparará un dibujo incompleto.
No identificará la revisión correcta.
No determinará si un desplazamiento del orificio de 1,5 mm es funcional o estético.
Esto no impedirá que un proveedor seleccione las muestras a su antojo, a menos que alguien controle dicha selección.
Y, desde luego, no garantiza en absoluto que no haya defectos.
El verdadero valor reside en combinar un enfoque estadísticamente fundamentado Plan de muestreo AQL con planos de control, definiciones de defectos, CTQ, aprobación de prototipos, gestión de revisiones, controles de proceso, comprobaciones funcionales y normas claras de rechazo de lotes.
Ese es el sistema en el que confiaría.
Si estás preparando un nuevo pedido de chasis para montaje en rack, GPU, NAS, almacenamiento o servidores industriales, definir los requisitos de inspección del AQL antes de solicitar un presupuesto de producción. Envía al fabricante los planos aprobados, la cantidad prevista, la clasificación de defectos, las interfaces críticas, los registros de pruebas necesarios y los requisitos de embalaje; a continuación, incluye dichos requisitos en la solicitud de presupuesto y en la orden de compra.
¿Necesitas un plan de calidad para chasis de servidores listos para la producción? Ponte en contacto con el equipo de ingeniería de iSTONECASE y facilítales tus planos, la lista de materiales (BOM), la cantidad prevista, los requisitos de inspección y los detalles de la aplicación para que revisen el proyecto antes de que comience la producción en serie.
Mark Lee - Fundador y especialista en chasis para servidores (OEM/ODM)
Mark Lee es el fundador de ISTONECASE y cuenta con 20 años de experiencia en el sector de los chasis para servidores. Está especializado en soluciones OEM/ODM para chasis de GPU e IA, de montaje en rack, industriales, de montaje en pared, NAS, Mini-ITX y multinodo. Su experiencia respalda proyectos de hardware a medida para centros de datos, computación de IA, almacenamiento empresarial, computación periférica, redes y aplicaciones industriales.