ぜひ弊社まで サーバーシャーシ エンジニアおよび営業チーム
チャンネル登録者数24,000人
お客様の用途、シャーシの種類、ラックの高さ、マザーボード、GPU、ドライブベイ、電源、冷却システム、I/O、および注文数量をお知らせください。当社のエンジニアおよび営業チームが、お客様のプロジェクトに適した標準モデルまたはOEM/ODM構成をご提案いたします。.
あるサプライヤーが、1,000台のサーバーシャーシを完成させた。.
購買チームが出荷前検査を依頼する。誰かがメールに「AQL 2.5」と記入し、検査員がサンプルを検査し、報告書に「合格」と記載されると、皆がほっと一息つく。.
私はそうはしない。.
というのも、「AQL 2.5」という数値だけでは、その検査が有意義だったかどうかを判断するには情報が不十分だからです。どのような検査レベルが採用されたのか?図面のどの改訂版に基づくのか?重大欠陥、主要欠陥、軽微欠陥はどのように分類されたのか?完成ロット全体からランダムにサンプルが抽出されたのか?寸法は実際に測定されたのか?サンプルが不合格基準値を超えた場合はどうなるのか?
これらの詳細によって、あるものが AQL検査 購入者を保護するのか、それとも単に見た目の良いPDFを作成するだけなのか。.
AQLは確率論的なものです。.
アン AQLサンプリング検査は、出荷ロットに含まれるすべてのシャーシが規格に適合していることを証明するものではありません。この検査では、統計的に定義されたサンプルとあらかじめ定められた合格基準を用いてロット単位での判定を行うとともに、繰り返される生産ロット全体にわたって、検査の労力、生産者のリスク、および購入者のリスクのバランスを図ります。.
では、なぜこれほど多くの購買チームが、AQL PASSを「すべての製品が合格している」という証明書として扱っているのでしょうか?
この議論は、その誤解から始める必要がある。.
AQL検査とは、個々の製品をすべて検査するのではなく、統計的に決定されたサンプルを検査した上で、その生産ロットを合格とするか不合格とするかを判断するために用いられる受入検査法である。.
現在の国際的な基準は、 ISO 2859-1:2026, 、2026年1月に第3版として発行された。ISOはこれを、受入品質限界(AQL)を指標とし、通常、厳格化、緩和、ロットスキップ、切り替えの各概念を取り入れた、属性検査のための受入サンプリング計画の体系として定義している。.
2026年という年が重要だ。.
今でも、ISO 2859-1:1999 をあたかも現行版であるかのように言及している質の高い記事を見かけます。しかし、そうではありません。ISO のリストでは、1999年版は廃止済み、2026年版が発行版として記載されています。.
米国向けの調達については、, ANSI/ASQ Z1.4 は、依然として属性検査において広く利用されている基準の一つである。ASQは、Z1.4を、不適合率または100単位あたりの不適合件数に応じて、標準、厳格化、および緩和された検査計画を用いる受入サンプリングシステムとして説明している。.
基本的な理屈は単純明快です:
なんだか機械的な感じがするね。.
そうじゃない。.
サーバーシャーシの注文において、検査不合格のほとんどは、検査担当者が段ボール箱を開封する前から発生しています。.
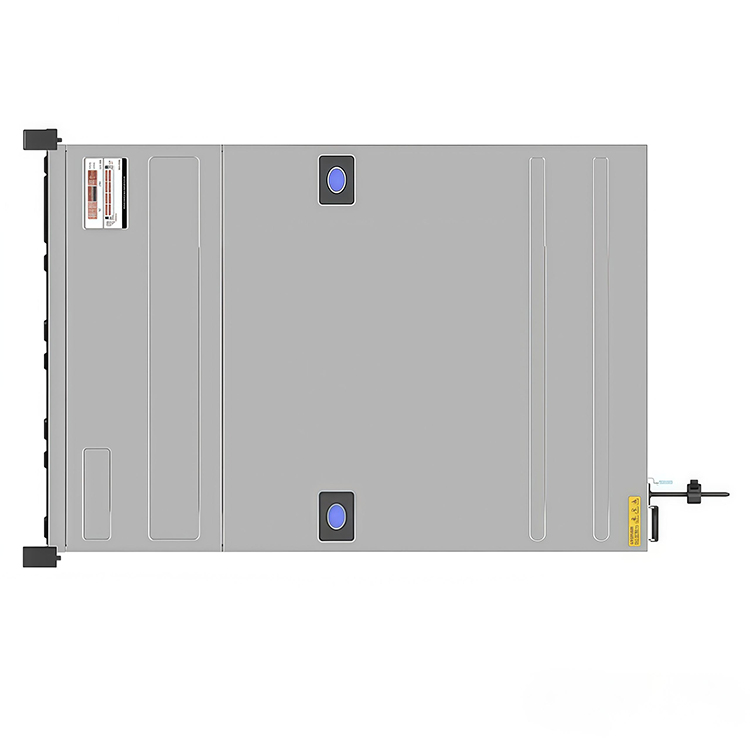
これはおそらく、製造業界において最も根強いAQLに関する誤解だろう。.
購入者が次のように書いた場合:
主要な欠陥:AQL 2.5
そうなんだ 違う つまり、単に次のことを意味します:
“「検査対象のシャーシのうち、最大2.5%に不具合がある可能性があります。」”
AQLは、サンプリング計画で使用される指標パラメータです。.
サンプルサイズは、次のような要因によって決定されます:
適用されるAQLによって、以下の事項が決定されます。 AC/Re閾値 そのサンプル計画に関連する。.
NISTの『工学統計ハンドブック』では、受入検査を「ロットから無作為に標本を選定し、その標本に基づいてロット全体を受入とするか不適格とするかを決定すること」と定義している。また、同書ではAQLとLTPDを区別し、生産者のリスクと消費者のリスクについて明確に論じている。. NISTの受入検査に関する指針 多くの工場検査用テンプレートよりも統計的な目的がはるかに明確に示されているため、一読の価値がある。.
次のような注文を想定してください。 完成済みのラックマウントシャーシ 1,000台.
一般検査レベルIIに基づく、一般的に用いられる通常の単一サンプリング構成では:
実際問題として、指定された計画が Ac 5 / Re 6 重大な欠陥については:
のマイナー部門については、 使徒行伝 7章 / 黙示録 8章:
具体的な計画については、オンラインのAQLチャートを盲目的にコピーするのではなく、購入契約書で実際に参照されている標準版および検査契約書と照らし合わせて、常に確認する必要があります。.
| 点検項目 | 設定例 | 意味 |
|---|---|---|
| 製造ロット | シャーシ1,000台 | 一括して検収のために提出された単位 |
| 検査の厳格度 | 通常 | 量産開始時の条件 |
| 総合点検レベル | II | 一般的な汎用レベル |
| 標本サイズ | 80台のシャーシ | 無作為に選定されたユニットを検査した |
| 主要AQL | 2.5 | 主要欠陥のAc/Re限界値を決定するために用いられる |
| 主アク/レ | 5 / 6 | 5以下の場合は承認、6以上の場合は却下 |
| 軽微なAQL | 4.0 | 軽微な欠陥のAC/Re限界値を決定するために使用される |
| マイナー・アク/レ | 7 / 8 | 7以下なら受理、8以上なら却下 |
| 重大な欠陥 | 購入者定義の「ゼロ受入」ルール | 必要に応じて、Ac 0/Re 1 として扱われることが多い |
この表は、計画の構成例を示すものであり、認可済みまたは最新のISOまたはANSI/ASQの表に代わるものではありません。.
ここで、汎用的なAQLテンプレートが危険なものとなってくるのです。.
シャツ、射出成形のおもちゃ、4U GPUシャーシは、これら3つすべてがAQLシステムに基づいて検査されているという理由だけで、同じ欠陥チェックリストを使用すべきではありません。.
サンプリングに関する数学的理論は、他の分野に応用できる可能性がある。.
技術基準はそうではありません。.
生産発注を行う前に、購買担当者は品質要件を以下の文書に明記する必要があります。 シャーシ一式の見積依頼 最終検査まで待って、その品物が「不適合」であるかどうかを判断するのではなく、見積依頼書(RFQ)には、図面の改訂内容、材料、公差、表面仕上げ、取り付けられる金具、重要寸法、検査記録、梱包要件、および受入基準を明記する必要があります。.
重大な欠陥とは、通常、安全性、規制上の観点、あるいは機能面において許容できないリスクをもたらすものを指します。.
シャーシの構成によっては、次のような例が挙げられます:
多くの調達プログラムにおいて、重大な欠陥には ゼロ許容ルール.
あらゆる安全上の問題を、すべて同じAQLパーセンテージ表にきっちりと当てはまるかのように装うよりは、その表現の方が好ましい。.
失敗の中には、平均化によって無視すべきではないものもある。.
重大な欠陥は通常、組み立て、機能、設置、信頼性、互換性、または意図された用途に影響を及ぼします。.
サーバーシャーシについては、以下の点を特に注意深く検討するでしょう:
シャーシは見た目が美しくても、実際には使い物にならないことがあります。.
そういうこともあるよね。.
軽微な欠陥とは、一般的に、製品の本来の機能を著しく妨げるものではない、製造上の問題や外観上の問題のことを指します。.
例としては、次のようなものが挙げられます:
しかし、買い手は外観上の問題箇所を特定する必要があります。.
ラックマウントシャーシの下に隠れている15 mmの傷なら、大したことはないかもしれません。.
ブランドロゴが入ったフロントベゼルに同じ傷がついていると、商業的には許容できない可能性がある。.
文脈がすべてを決める。.
これは、調達チームが時折耳にしたくないと思う部分です。.
AQLでは、優れたシャーシとはどのようなものかについては定義されていません。.
これは、すでに存在している要件に基づいてサンプリングを行うための方法を提供するに過ぎません。.
図面に以下の点について何も記載されていない場合は:
それならば、検査官が魔法のようにあなたの設計意図を推測することはできない。.
だからこそ、私はこれを CADから試作までのプロセス 単なる製品開発ではなく、品質計画の一環として。.
プロトタイプの検証では、サンプル計画書を作成する前に、何が重要かを特定しておくべきである。.
生産検査担当者は、2mmの穴の位置ずれによってGPU固定ブラケットが取り付けられなくなるという事実を、今になって初めて知るようなことがあってはならない。.
規律正しい サーバーシャーシの製造検査 「箱を開けて傷がないか確認する」という方法よりも、より体系的なものです。“
検査担当者は、生産部門が使用したものと同じ管理文書を必要としています。.
通常、それは次のような意味になります:
これは直接、 生産前の設計変更管理.
生産部門がRev. Cを製造している一方で、品質管理部門がRev. Bを検査している場合、AQLの計算は意味をなさなくなります。.
間違った商品を測定しています。.
「ロット」は、特定可能な生産集団を表すべきである。.
無関係な改訂、工場、材料、または生産期間を1つの人工的な「ロット」に混ぜ合わせると、トレーサビリティが損なわれます。.
例えば、こうだ:
PO: 2,000台のシャーシ
モデル: RC4U-プロジェクト-A
図面の修正: C牧師
制作期間: 2026年8月12日~18日
素材: 1.0 mm SGCC
フィニッシュ: 黒の粉体塗装
ロット: 完成した2,000戸を一括して提出した
これで、サンプリングの決定において、対象集団が明確に定義されました。.
「工場が最も見栄えの良い80台を選ぶ」というわけではない。“
ランダムに。.
NISTの指針では、合格・不合格の判定を行う前に、ロットから無作為にサンプルを抽出することについて明確に規定されている。.
さらに、政府の調達実務は、これよりもさらに説得力のある実例を示しています。.
米国国防総省物流調達指令の 第46部 品質保証に関する規定 特定の状況下では、生産ロットの試験用試料を無作為に抽出することが求められる。生産ロット試験に関する規定によれば、PLT試料の試験に不合格となった場合、その試料が採取された生産ロット全体が不合格となる可能性がある。.
それは、商用サーバーシャーシ向けのAQLルールではありません。.
しかし、そこには重要な原則が示されています: ロット受入の信頼性は、そのサンプルが実際にそのロットを代表しているかどうかにかかっている.
検査員が到着する前に、サプライヤーが品質管理テーブルの横に80個の「検査単位」を並べていた場合、私はそのサンプリング手順が妥当性を欠いていると判断します。.
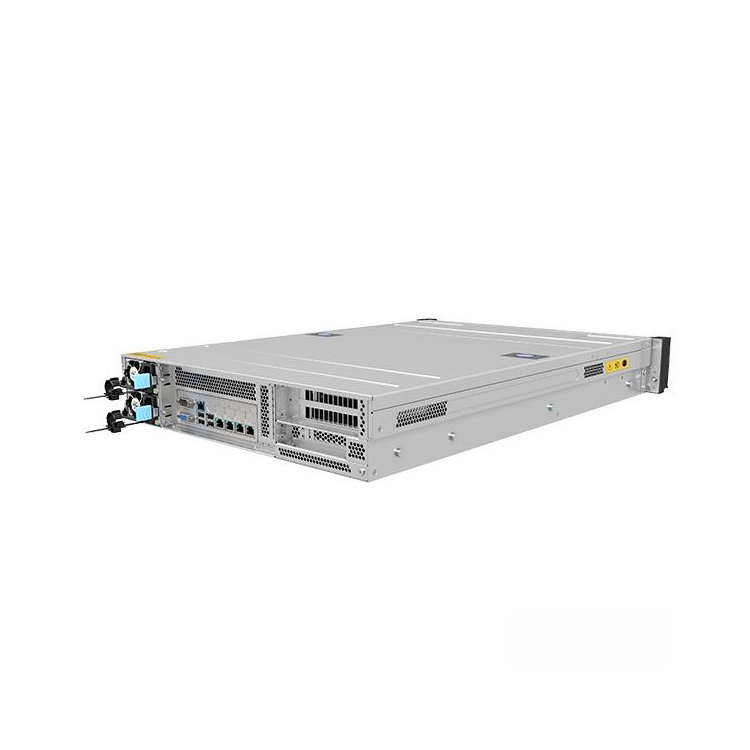
抽出した各シャーシについて、関連する製造品質基準に基づいて検査を行う必要がある。.
代表的なチェック項目には、次のようなものがあります:
AQLは、これらと特に自然に連携します 属性に基づく合否判定.
ここにもう一つ、厳しい現実があります。.
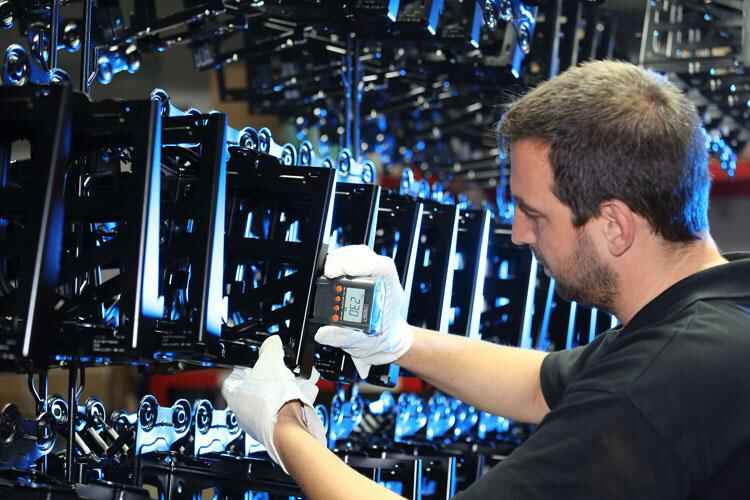
サンプリングしたすべてのシャーシについて、すべての寸法を測定するつもりはありません。.
それは厳密に聞こえますが、システムにほとんど影響を与えない寸法に検査時間を浪費してしまうことがよくあります。.
その代わりに、特定してください 品質上重要な指標, 、あるいはCTQ。.
ラックマウント型サーバーシャーシの場合、これには次のようなものが含まれます:
この区別は、すでにその段階で確立されているべきである。 カスタムサーバーシャーシのOEM/ODM設計, 、ここでは筐体が単なる空の金属製の箱として扱われるのではなく、マザーボード、冷却、ストレージ、拡張性、電源、I/O、およびメンテナンスの要件に基づいて設計されています。.
寸法検査は、組立検査に代わるものではありません。.
この点については、私なりの強い考えがあります。コンポーネントのインターフェースが、実際に接続するコンポーネントや制御された治具を使って低コストで検証できるのであれば、そうすべきです。.
ノギスで測ると、その穴は公称値から6.0 mmずれていることがわかります。.
本物のレールがあれば、シャーシがラックに収まるかどうかがわかります。.
考えられる機能チェックには、次のようなものがあります:
標準的なプロジェクトの場合、購入者は当サイトの サーバーシャーシ製品プラットフォーム カスタム検査要件を定義する前に。.
この区別は、ビジネス上の観点から重要である。.
AQL検査に関する回答:
“「このサンプリング計画に基づいて、このロットを受け入れるべきでしょうか?」”
これでは答えになっていません:
“「このロットには不良品が1つもないのですか?」”
それらは別の質問です。.
NISTは受入検査について解説している 「検査なし」と「100%検査」の中間的なアプローチとして。かつては、破壊試験によってその理屈が明白でした。すなわち、検査によって製品が破壊されてしまう場合、すべての製品を検査すれば出荷できるものが何も残らなくなってしまうからです。.
シャーシの検査が非破壊検査である場合でも、経済性は依然として重要な要素となります。.
5,000台のシャーシを検査し、1台あたりわずか4分しかかからないと想像してみてください。.
つまり:
5,000 × 4分 = 20,000検査分
あるいは、大まかに言えば:
333労働時間
しかも、4分間では、寸法、外観、梱包、機能に関する本格的な検査を行うには到底足りない。.
サンプリングにはそれなりの理由がある。.
AQLは、中国からの調達における単なる非公式な小手先のテクニックなどではありません。.
規制対象製品の文書には、統計的合格基準の具体的な例が記載されています。.
ひとつ FDA 510(k)申請 ニトリル製検査用手袋について、以下の基準に基づく試験結果が記録されている 複数個の通常品 GII AQL 2.5 標本サイズが 80, 、受理番号は 5, 、および拒否件数は 6 報告された漏水検査について。.
別の商品です。.
技術的な要件が異なります。.
ここでも同じ重要な教訓が得られます。.
検査官は、単に「80の2.5%」を計算するだけではありません。“
この計画には、承認および却下のルールが定められています。.
調達チームが理解しておくべきなのは、まさにその点です。.
あるサプライヤーが次のように提案したとします:
重要度: 0
公差:AQL 2.5
許容差:AQL 4.0
それは妥当な最初の構成と言えるでしょう。.
しかし、それが「工場宗教」になってはならない。.
次の2つの失敗例を考えてみてください:
欠陥A: シャーシの下部に、ごくわずかな粉体塗装の傷があります。.
欠陥B: ラック用の取り付け穴の位置がずれており、シャーシを正しく取り付けることができません。.
これらを単に「欠陥」とひとくくりにしてしまうと、有用な情報が失われてしまう。.
一般的なAQLを1.5にするか2.5にするかといった交渉をするよりも、欠陥の定義を正確に記述することに時間を費やしたい。.
分類体系によって、何が集計対象となるかが決まります。.
分類が曖昧な場合、その結果として得られる統計データは、その曖昧さをあたかも科学的なもののように見せかけるだけである。.
もう1つよくある間違いは、製造工程中に行うべき作業を、最終検査の段階で依頼してしまうことです。.
AQLは主に 合格判定ツール.
以下のものに置き換えてはなりません:
ASQは、受入検査が、平均品質が低下し続ける継続的プロセスや、不適合が過度に多い個別のロットから製品を保護するのに有用であると明確に述べているが、受入検査は製造プロセスそのものを管理することとは別物である。.
不良なシャーシを作り続け、最終のAQL検査でそれらが発見されることを期待している工場は、品質管理を逆行させている。.
検査は関門である。.
プロセス管理とは、予防のことである。.
どちらも必要です。.
これは、発注書が発行される前に合意しておく必要があります。.
検査官が6つの重大な欠陥を発見した後は、そうはいかない。.
典型的な回答としては、次のようなものがあります:
「合格」となるまで、残りの80ユニットについては自動的に検査を行わないでください。.
それは「統計的な選び方」です。.
当初の計画書において、当該区画がRe 6の基準を満たしていないと記載されており、かつ要件を満たす主要な非適合ユニットが6つ見つかった場合、検査は不合格となります。.
今後の対応については、合意された是正措置および再検査の手順に従わなければならない。.
AQLシステムは、単一の固定テーブルよりも高度な仕組みを備えています。.
現在のISO 2859-1:2026の枠組みには、異なる検査状態間の切り替えルールが含まれています。ISOは、この規格を説明する際、特に「通常」、「厳格化」、「緩和」、「ロットスキップ」という概念について言及しています。.
なるほど、その通りですね。.
20ロット連続で合格品を生産しているサプライヤーを、直近の3回の出荷で不合格となったサプライヤーと必ずしもまったく同じように扱うべきではない。.
逆に、失敗が繰り返される場合は、より厳格な検証を行うべきである。.
現在進行中のサーバーシャーシプログラムについては、以下の項目を追跡します:
こうして、AQLは、単発的な出荷手続きではなく、サプライヤーパフォーマンス管理の一環となるのです。.
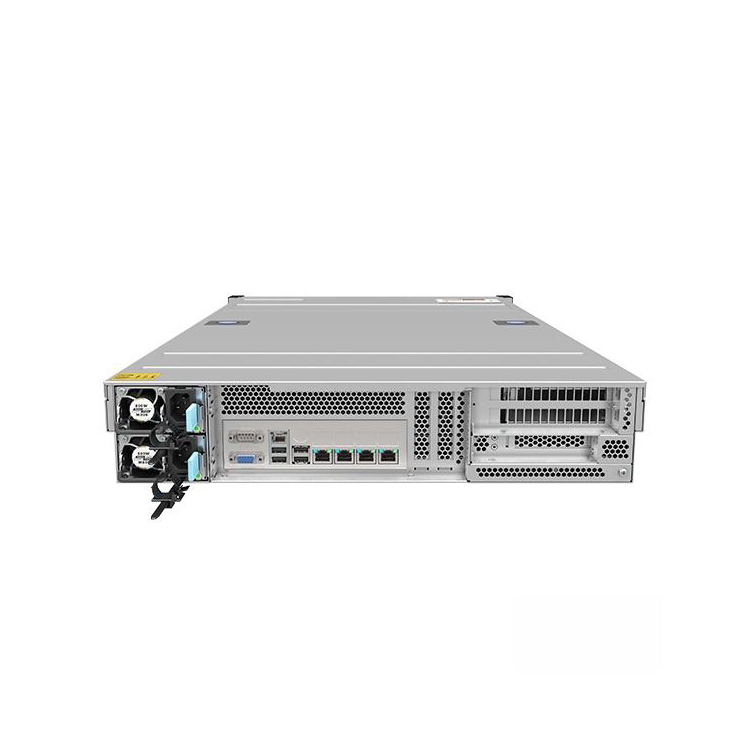
有用なレポートには、単に緑色の「PASS」アイコンだけでなく、裏付けとなる証拠が含まれているべきです。.
少なくとも、以下は期待したいところです:
また、重要な数値については、具体的な数字を挙げるのが好きです。.
注:
寸法:合格
次のものをください:
仕様:482.6 ±0.5 mm
ユニット01:482.4 mm
ユニット02:482.7 mm
ユニット03:482.5 mm
データは後で確認することができます。.
チェックボックスではできません。.
私の回答:
どの規格、版、検査レベル、重大度、欠陥区分、サンプリング計画、およびAC/Reの許容限界ですか?
“「AQL 2.5」は不完全です。.
いいえ。.
サンプルはロット全体を代表するものでなければならない。無作為抽出は、受入検査の根底にある基本的な前提である。.
それも違う。.
Rev. B に対する検査が完璧だったとしても、Rev. C が本番リリースであるならば、その検査結果からはほとんど何も読み取れません。.
表面的な傷と取り付けインターフェースの不具合では、伴うリスクが異なります。.
検査の前に分類体系を定義してください。.
そうじゃない。.
受入検査には、意図的に統計的なリスクが伴います。NISTは、生産者のリスク(許容可能な品質のロットを不適合として排除してしまうリスク)と、消費者のリスク(望ましくない品質レベルのロットを受け入れてしまうリスク)の両方について説明しています。.
サンプリングによってそうしたリスクが排除されると約束する人は、サンプリングの本質を誤解している。.
定期的な生産プログラムの場合、品質合意書には次のような内容を盛り込むでしょう:
最終製品検査は、ISO 2859-1 または ANSI/ASQ Z1.4 の指定版に基づく、相互に合意された受入サンプリング計画に従って実施するものとする。 ロットの定義、検査レベル、許容基準、抽出数、AQL値、Ac/Re基準、欠陥分類、CTQ項目、機能検査、梱包要件、および再検査手順は、生産開始前に承認されなければならない。サンプルは、完成品から無作為に抽出するものとする。.
次に、具体的な欠陥基準を添付してください。.
「AQL 2.5が必要」という一文だけでは、品質合意とはならないからです。.
これは、後で議論しようという誘いである。.
サーバーシャーシの製造におけるAQL検査とは、統計的なロット受入検査手法の一種であり、ランダムに選定された所定数のシャーシについて、承認済みの図面、製造基準、寸法、機能要件、梱包仕様、および欠陥許容限度に基づいて検査を行い、その製造ロット全体を受入とするか不適格とするかを決定するものです。.
通常、すべてのシャーシを同じ詳細度で検査すると費用と時間がかかるため、この方法が採用されます。サンプリング計画では、適用される規格、検査レベル、重大度、AQL値、欠陥分類、サンプルサイズ、およびAc/Re限界値を明記する必要があります。.
AQL 2.5とは、定義されたサンプリング計画と組み合わせて使用される受入品質限界指数であり、欠陥カテゴリごとに適用される合格数および不合格数を定めるものです。これは、検査対象のサンプルまたは出荷される生産ロットのいずれかにおいて、正確に2.5%個の欠陥のあるシャーシが自動的に許容されることを単に意味するものではありません。.
まず、ロットサイズと検査レベルに基づいてサンプルサイズを決定します。その後、AQLと該当するサンプリング表を用いて、合格基準を定めます。.
検査対象となるサーバーシャーシの数は、AQLのパーセンテージのみによって決まるのではなく、ロットサイズ、選択された検査レベル、検査の厳格度、サンプリング計画、および適用される規格によって決定されるため、同じAQL値を使用している2つの生産注文であっても、ロットサイズや検査レベルが異なれば、必要なサンプルサイズも異なる場合がある。.
例えば、一般的に用いられている通常の「一般検査レベルII」の単一サンプリング方式では、501~1,200個のロットはコード文字「J」に対応し、サンプルサイズは80個となります。必ず、ご自身の契約に適用される最新の表を確認してください。.
「重大欠陥」、「主要欠陥」、「軽微な欠陥」は、購入者が定義する重大度分類であり、許容できない安全性上の欠陥や規制上の不適合、重大な機能上の欠陥や組立上の欠陥、および影響の小さい製造上の不備や外観上の不備を区別するものです。これにより、検査計画において、危険な状態、使用不能なラックインターフェース、および目立たない小さな傷が、統計的に同等の事象として扱われることを防ぎます。.
事例は品質協定書に明記すべきである。ラックの互換性問題、マザーボードの取り付けミス、重大な構造上の欠陥、PEMハードウェアの緩み、コーティングの問題、外観上の欠陥などは、完成したシステムに与える影響に応じて、異なるカテゴリーに分類される場合がある。.
AQL検査に合格したということは、検査対象のサンプルが当該生産ロットについてあらかじめ定められた統計的合格基準を満たしたことを意味します。しかし、これは検査対象とならなかったすべてのシャーシに欠陥がないことを証明するものではありません。なぜなら、受入サンプリングでは、代表性のある部分集合に基づいてロット単位での判断が意図的に行われるため、生産者および消費者の双方に測定可能なリスクが残るからです。.
特定の特徴について欠陥ゼロを要求する購入者は、その特性に対して、ポカヨケ、工程検証、自動検査、機能治具、あるいは100%検査などの追加的な管理手段を講じるべきである。.
AQL不適合とは、サンプリングされたロットが、少なくとも1つの受入基準について合意された不適合閾値を超えたことを意味します。したがって、通常、サプライヤーが当該在庫を隔離し、原因を特定し、合意された選別または手直しを行い、是正措置を実施し、指定された再検査プロセスを完了するまで、当該出荷は保留とする必要があります。.
買い手と供給業者は、生産開始前にこのワークフローを決定しておくべきです。合格するサンプルが出るまで繰り返し新しいサンプルを作成することは、当初の検収計画を損なうだけでなく、実際の工程上の問題を隠蔽してしまう恐れがあります。.
購入者が統計的根拠に基づく最終ロットの受入検査を期待する場合は、AQL検査要件をサーバーシャーシのRFQに明記する必要があります。これは、サプライヤーが、必要な品質管理の人件費やリスクを生産原価に織り込むために、検査基準、重大度、検査レベル、欠陥分類、CTQ要件、文書化に関する要件、および再検査のルールを十分な余裕を持って把握しておく必要があるためです。.
「高品質」という曖昧な要求事項では、客観的な見積りを提示することはできません。管理された見積依頼書(RFQ)により、競合するメーカーに同一の受入要件を提示することで、その後のサプライヤー間の比較がはるかに有意義なものとなります。.
AQL検査は、生産用サーバーシャーシにおいて非常に有用です。.
しかし、AQLは魔法のようなものではない。.
不完全な図面は修復されません。.
正しいリビジョンを特定することはできません。.
1.5 mmの穴の位置ずれが機能的なものか、見た目の問題かについては判断しません。.
誰かがサンプルの選定を管理しない限り、サプライヤーが都合の良いサンプルだけを選りすぐることを防ぐことはできません。.
そして、欠陥がゼロになることは決して保証されません。.
真の価値は、統計的に妥当な AQLサンプリング計画 管理図、欠陥の定義、CTQ、試作品の承認、改訂管理、工程管理、機能チェック、および明確なロット不合格基準を含む。.
それこそが、私が信頼できるシステムです。.
新しいラックマウント型、GPU、NAS、ストレージ、または産業用サーバーシャーシのご注文をご検討中の場合は、, 生産見積もりを依頼する前に、AQL検査要件を定義する. 承認済みの図面、目標数量、欠陥の分類、重要なインターフェース、必要な試験記録、および梱包要件を製造業者に送付し、それらの要件を見積依頼書(RFQ)および発注書に盛り込む。.
量産対応のサーバーシャーシの品質計画が必要ですか?量産開始前にプロジェクトを精査するため、図面、部品表(BOM)、目標数量、検査要件、および用途の詳細を添えて、iSTONECASEのエンジニアリングチームまでご連絡ください。.
コメント